


Las juntas y los sellos deben impedir el paso de líquidos, gases, polvo o contaminantes entre los componentes conectados. Por lo tanto, pequeñas variaciones en las dimensiones, la distribución del material, el estado de la superficie o el curado pueden afectar el rendimiento del conjunto completo.
El moldeo por inyección de caucho ofrece una preparación controlada del material, una dosificación precisa y un llenado repetible de la cavidad. Estas características hacen que el proceso sea idóneo para la producción de juntas tóricas, retenes de aceite, juntas adhesivas, componentes de válvulas, diafragmas y juntas industriales a medida en producciones de volumen medio y alto.
Sin embargo, la selección de una máquina para fabricar juntas de goma implica más que simplemente igualar la fuerza de cierre y la capacidad de inyección. Las propiedades del compuesto, la geometría del sellado, el diseño del molde, el número de cavidades, la ventilación, los requisitos de curado y los objetivos de automatización deben evaluarse como un sistema de producción integral.
TASU desarrolla máquinas de inyección de caucho Para sellos, juntas y otros componentes de caucho de precisión.
¿Por qué se utiliza el moldeo por inyección de caucho para juntas y sellos?
Los productos de sellado suelen combinar bordes finos, canales de flujo estrechos y superficies de contacto críticas. El caucho debe rellenar completamente estas características sin atrapar aire, generar rebabas excesivas ni dañar la geometría del sellado.
El moldeo por inyección ofrece varias ventajas para este tipo de producción:
- Alimentación controlada de compuestos y plastificación
- Peso de disparo repetible
- Relleno de cavidades uniforme
- Presión y velocidad de inyección programables
- Control estable de la temperatura del molde
- Reducción de la colocación manual de materiales
- Soporte para moldes multicavidad
- Integración con sistemas de vacío y de canal frío.
- Apertura automática del molde y extracción de piezas
- Monitorización de datos de producción
Este proceso resulta especialmente valioso cuando un fabricante necesita producir grandes cantidades de piezas idénticas manteniendo dimensiones y propiedades de los materiales uniformes.
El moldeo por inyección no es automáticamente la mejor opción para todos los productos de sellado. Las juntas muy grandes, sencillas o de bajo volumen pueden resultar más económicas de producir mediante moldeo por compresión o transferencia. La selección del equipo debe basarse en la geometría, el volumen de producción y el coste total de fabricación.
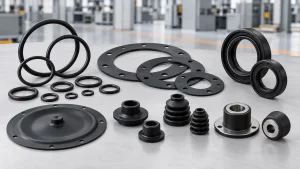
Productos de sellado de caucho fabricados mediante moldeo por inyección.
Una máquina de moldeo por inyección de caucho puede producir muchos tipos de componentes de sellado.
Juntas tóricas
Las juntas tóricas se utilizan en sistemas hidráulicos, equipos neumáticos, conjuntos de automóviles, bombas, válvulas y maquinaria industrial.
Aunque su geometría parezca simple, la calidad de producción depende de:
- Consistencia de la sección transversal
- destello de línea de separación controlado
- Curado uniforme
- Dureza estable
- Diámetros interiores y exteriores precisos
- Estado de la superficie limpia
Los moldes multicavidad se utilizan habitualmente para aumentar la producción. Unos canales de alimentación equilibrados y temperaturas constantes en todas las cavidades son esenciales para lograr una calidad similar en cada una de ellas.
Juntas planas y perfiladas
Las juntas moldeadas crean un sello entre superficies fijas. Pueden incluir nervaduras, ranuras, orificios para pernos o elementos de control de compresión.
El moldeo por inyección resulta útil cuando la junta tiene una forma tridimensional que no puede cortarse de forma económica a partir de una lámina de material.
Retenes de aceite
Los retenes de aceite pueden combinar un labio de sellado flexible con un inserto de refuerzo metálico. El proceso de moldeo debe dar forma al labio con precisión, manteniendo una unión fiable entre el caucho y el metal.
La posición del inserto, la velocidad de inyección y la ventilación del molde son particularmente importantes para esta aplicación.
Sellos adheridos
Las juntas tóricas combinan caucho con una arandela, anillo, placa u otro componente rígido de metal. El caucho crea la superficie de sellado, mientras que el inserto proporciona soporte mecánico.
Las máquinas de inyección de caucho verticales suelen ser una opción a considerar para estos productos, ya que los operarios o robots pueden colocar los insertos directamente en la superficie abierta del molde horizontal.
Diafragmas
Los diafragmas de goma controlan la presión o el movimiento de fluidos en bombas, válvulas, reguladores y actuadores.
Estos productos pueden incluir:
- Membranas delgadas y flexibles
- Bordes reforzados
- inserciones metálicas
- Refuerzo de tela
- diferentes espesores de pared
- Perfiles de sellado complejos
El equilibrio del flujo y la distribución del material deben controlarse cuidadosamente para evitar zonas delgadas, acumulaciones de aire y deformaciones.
Juntas de válvulas y elementos de sellado de precisión
Los componentes de válvulas pequeñas suelen requerir un moldeo preciso, poca rebaba y dimensiones uniformes. La dosificación precisa y la plastificación estable cobran cada vez más importancia a medida que disminuye el peso del producto.
Botas antipolvo y fundas protectoras
Las botas flexibles protegen juntas, ejes y conjuntos mecánicos de la suciedad, la humedad y la abrasión. Sus fuelles, rebajes y espesores de pared variables requieren un diseño de molde y un desmoldeo coordinados.
Materiales de caucho comunes para juntas y sellos
El compuesto debe seleccionarse en función del entorno operativo, y no únicamente del proceso de moldeo.
| material de caucho | Características típicas | Aplicaciones comunes de sellado |
|---|---|---|
| EPDM | Resistencia a la intemperie, al ozono, al agua y al envejecimiento. | Sellos para exteriores, juntas para sistemas de agua y sellos para electrodomésticos. |
| NBR | Resistencia al aceite y al combustible | Retenes de aceite, juntas hidráulicas y juntas industriales |
| FKM | Resistencia al calor y a los productos químicos | Juntas de alto rendimiento para entornos exigentes |
| caucho de silicona | Estabilidad y flexibilidad de la temperatura | Piezas eléctricas, en contacto con alimentos y de sellado especializadas. |
| CR | Resistencia equilibrada a la intemperie, al aceite y a la abrasión. | Juntas industriales y componentes de protección |
| Caucho natural | Elasticidad y resistencia mecánica | Sellos industriales generales y productos relacionados con vibraciones. |
| HNBR | Resistencia al calor, al aceite y a la mecánica | Sistemas de sellado para la industria automotriz e industrial |
La formulación exacta del compuesto afecta la viscosidad, la resistencia al fuego, el tiempo de curado y el comportamiento de desmoldeo. Por lo tanto, los ajustes de la máquina deben establecerse con los datos del compuesto de producción, no solo con los de la familia de caucho en general.
Cómo funciona el moldeo por inyección de juntas de goma
La producción normalmente sigue esta secuencia:
- El compuesto de caucho preparado entra en el sistema de alimentación.
- El tornillo plastificante ablanda y homogeneiza el compuesto.
- La máquina dosifica el volumen de inyección necesario.
- Se incluyen insertos cuando el producto contiene metal o refuerzo.
- El molde se cierra y alcanza la condición de sujeción programada.
- El sistema de vacío elimina el aire cuando el molde utiliza asistencia de vacío.
- El caucho se inyecta a través de la boquilla, el canal de distribución y las compuertas.
- La presión y el calor distribuyen el compuesto por todas las cavidades.
- El caucho se vulcaniza dentro del molde calentado.
- El molde se abre después de la etapa de curado.
- Las piezas se retiran de forma manual o automática.
- La máquina se prepara para el siguiente ciclo.
La estabilidad de la producción depende de la repetibilidad a lo largo de toda la secuencia. Las variaciones en la alimentación, la preparación de la inyección, la temperatura del molde o el tiempo de curado pueden alterar las dimensiones y el rendimiento del sellado final.
En proceso completo de moldeo por inyección de caucho Explica la relación entre la preparación del material, la inyección, la vulcanización y el desmoldeo.
Requisitos de maquinaria para la producción de sellos y juntas.
Medición precisa de disparos
Una cantidad insuficiente de material puede producir defectos de inyección o un sellado incompleto. Un exceso de material aumenta las rebabas y puede dificultar el desmoldeo.
El control del volumen de inyección cobra especial importancia para piezas ligeras y moldes multicavidad.
Plastificación estable
El compuesto debe alcanzar un estado uniforme antes de la inyección. Las variaciones de temperatura, viscosidad o distribución del material pueden afectar la presión de llenado y el peso del producto.
Un sistema de inyección FIFO ayuda a mantener una secuencia de materiales predecible y reduce la variación innecesaria del tiempo de residencia. La guía de TASU para el Sistema de alimentación de la máquina de moldeo por inyección de caucho Proporciona más información sobre este proceso.
Presión y velocidad programables
Los productos de sellado suelen requerir un perfil de inyección por etapas.
La máquina puede utilizar:
- Velocidad controlada a través del corredor
- Llenado más rápido a través de la cavidad principal
- Velocidad reducida cerca de los labios de sellado
- Llenado final más lento para permitir la salida del aire.
La presión debe ser lo suficientemente alta como para llenar todas las cavidades, pero una presión excesiva puede generar rebabas en la línea de separación o en la superficie de sellado.
Temperatura uniforme del molde
Las diferencias de temperatura entre las cavidades pueden alterar el flujo del material y la velocidad de curado. Un sistema de calentamiento bien controlado debería mantener condiciones estables en todas las placas del molde.
La uniformidad de la temperatura es especialmente importante para los moldes de juntas tóricas y empaquetaduras con múltiples cavidades.
Fuerza de sujeción adecuada
La presión interna del molde actúa sobre la superficie proyectada de las cavidades y el sistema de canales de alimentación. Una fuerza de cierre insuficiente puede provocar que el molde se separe, generando rebabas.
La selección de la máquina debe tener en cuenta lo siguiente:
- Área de producto proyectada
- Número de cavidades
- Área de corredores
- Presión de inyección
- Dimensiones del molde
- Margen de seguridad requerido
Seleccionar la unidad de sujeción más grande disponible no siempre es económico. La máquina debe ajustarse a las necesidades reales del molde y del proceso.
Capacidad de vacío
El aire atrapado en una sección de sellado delgada puede producir huecos, quemaduras o un llenado incompleto. El moldeo asistido por vacío elimina el aire antes de la inyección y puede mejorar la uniformidad del llenado en moldes complejos.
El rendimiento del sistema de vacío depende del sellado del molde, los canales de evacuación y la duración del ciclo, no solo de la capacidad de la bomba.
Para obtener más información, consulte la guía de máquinas de moldeo de caucho al vacío.
Producción multicavidad
Las herramientas multicavidad aumentan la producción, pero imponen mayores exigencias al equilibrio del canal de alimentación, la uniformidad de la temperatura y la repetibilidad de la inyección.
Cada cavidad debe recibir un tratamiento similar:
- Volumen de material
- Presión de llenado
- Distancia de flujo
- Exposición a la temperatura
- Condiciones de ventilación
- Tiempo de curado
Aumentar la presión de inyección no puede corregir de forma fiable un sistema de conductos mal equilibrado.
Compatibilidad con la automatización
La producción automatizada puede incluir:
- Carga de inserción
- Aplicación de desmoldeo
- Extracción de piezas
- Separación de corredores
- Colección de productos
- Inspección visual
- Control de peso
- Registro de datos de producción
La automatización debe planificarse en función de la geometría real de la pieza y su comportamiento durante el desmoldeo. Los labios de sellado delgados y los productos flexibles pueden requerir pinzas o dispositivos de extracción diseñados especialmente.
Diseño de moldes para juntas y sellos de caucho
Posición de la puerta
La compuerta debe permitir un llenado equilibrado de la cavidad sin dañar la superficie de sellado funcional.
Entre las consideraciones importantes se incluyen:
- Longitud de flujo
- Cambios en el espesor de la pared
- Ubicación de la línea de soldadura
- movimiento del aire
- Extracción de la puerta
- Aspecto del producto
- Requisitos de la superficie de sellado
Si se coloca una compuerta demasiado cerca de un borde delgado, se puede distorsionar la forma. Una mala colocación también puede dirigir el aire hacia una sección cerrada de la cavidad.
Equilibrio del corredor
Los conductos equilibrados ayudan a que cada cavidad se llene en condiciones similares. Las diferencias en la longitud o la sección transversal de los conductos pueden producir variaciones entre las cavidades.
La tecnología de canal frío puede reducir el desperdicio de material en el canal curado durante la producción a gran escala. Requiere un control preciso de la temperatura para mantener el compuesto dentro del canal por debajo de su punto de vulcanización.
Ventilación de moho
El aire debe salir de la cavidad a medida que entra el caucho. Las rejillas de ventilación suelen estar ubicadas cerca de:
- Áreas de fin de relleno
- bordes de sellado finos
- Surcos profundos
- Uniones de frentes de flujo
- Insertar límites
- Cavidades distantes
Las rejillas de ventilación bloqueadas o de tamaño insuficiente pueden provocar disparos incompletos y marcas de quemaduras. Las rejillas de ventilación demasiado grandes pueden permitir que el caucho se escape y genere un destello excesivo.
En Guía de ventilación para moldes de caucho Explica la ubicación de las rejillas de ventilación, su mantenimiento y el diagnóstico de las trampas de aire.
Posición de la línea de separación
Las rebabas situadas en una superficie de sellado funcional pueden afectar al montaje y provocar fugas. Por lo tanto, la línea de separación debe situarse lejos de las zonas de contacto críticas siempre que la geometría lo permita.
Posteriormente, deben controlarse el ajuste del molde, la estabilidad de la sujeción y la presión del proceso para limitar la formación de rebabas.
Estructura de desmoldeo
El caucho blando puede estirarse, rasgarse o deformarse durante su extracción. El molde puede requerir:
- Placas eyectoras
- Placas de despojo
- Liberación asistida por aire
- Pinzas robóticas
- Núcleos reemplazables
- Tratamiento de superficies
- Aplicación controlada de desmoldeo
El desmoldeo debe tenerse en cuenta durante el diseño del producto y del molde, no solo después de que comiencen las pruebas de producción.
Parámetros críticos del proceso
Presión de inyección
La presión debe vencer la resistencia en la boquilla, el canal de distribución, la compuerta y la cavidad. Una presión inusualmente alta puede indicar una compuerta obstruida, un flujo de compuesto bajo, un curado prematuro o una ventilación bloqueada.
Velocidad de inyección
Una velocidad excesiva puede comprimir el aire atrapado y generar marcas de quemaduras. Un llenado muy lento puede permitir que el compuesto comience a fraguar antes de que la cavidad esté completa.
El control de velocidad por etapas suele ser más eficaz que el uso de un ajuste constante.
Volumen de disparos
Un volumen de inyección estable ayuda a mantener el peso del producto y el equilibrio de la cavidad. La configuración debe incluir los requisitos de la pieza y del canal de alimentación sin causar un empaquetado excesivo innecesario.
Temperatura del molde
La temperatura del molde influye tanto en el llenado como en la vulcanización. El rango de operación debe basarse en los datos reales de curado del compuesto.
Tiempo de vulcanización
Un curado insuficiente puede producir productos blandos, débiles o dimensionalmente inestables. Un curado excesivo puede aumentar el tiempo de ciclo y afectar las propiedades del material.
El objetivo debe ser el tiempo de curado validado más corto que cumpla sistemáticamente con los requisitos del producto.
Sincronización por vacío
La inyección solo debe comenzar una vez que se alcance la condición de evacuación programada. El control de vacío basado en el tiempo, sin monitorizar el nivel de vacío real, puede provocar fugas no detectadas.
Tiempo de residencia
El caucho que permanece demasiado tiempo dentro de una unidad de inyección caliente puede alterar su viscosidad o iniciar una reticulación prematura. La capacidad de la máquina, el tamaño de la inyección y las interrupciones en la producción influyen en el tiempo de permanencia.
Defectos comunes en juntas y sellos moldeados
| Defecto | Posibles causas | Comprobaciones recomendadas |
|---|---|---|
| Rebabas en la superficie de sellado | Presión excesiva, ajuste deficiente del molde o sujeción insuficiente. | Inspeccione las superficies de separación, el perfil de presión y la fuerza de sujeción. |
| Disparo corto | Volumen de inyección bajo, compuerta restringida o ventilación deficiente. | Compruebe la dosificación, el corredor, la compuerta y la extracción de aire. |
| Marca de quemadura | Aire comprimido atrapado o velocidad de llenado final excesiva | Limpiar las rejillas de ventilación y reducir la velocidad de llenado final. |
| vacío interno | Gas atrapado, humedad o condiciones de proceso inadecuadas | Verifique el vacío, el almacenamiento del compuesto y el curado. |
| Desequilibrio de las cavidades | Canales desequilibrados o temperatura desigual del molde | Comparar la geometría del corredor y las temperaturas de la cavidad. |
| Variación dimensional | Temperatura inestable de inyección, curado o moldeo | Revisar las tendencias de producción y la consistencia de los materiales. |
| Unión débil entre el caucho y el metal | Inserción de contaminación o variación del proceso de unión | Verifique la preparación del inserto, el adhesivo y el curado. |
| Labio de sellado roto | Desmoldeo deficiente o curado insuficiente | Revisar el desmoldante, los eyectores y el estado de curado. |
| marcas de flujo superficial | Plastificación inestable o velocidad de llenado inadecuada | Verificar el estado del material y el perfil de velocidad. |
| Contracción excesiva | Comportamiento compuesto o variación de curado | Revisar la formulación, la temperatura y el historial de curado. |
| Siguiendo la misma línea | Estado de la superficie o proceso de liberación inadecuado | Inspeccione el acabado del molde y el método de desmoldeo. |
| Parte insuficientemente curada | Baja temperatura o tiempo de curado insuficiente | Verifique la temperatura del molde y los ajustes de curado. |
Cuando aparecen defectos, modificar varios parámetros simultáneamente dificulta la identificación de la causa. Ajuste una variable, registre el resultado y compare varios ciclos consecutivos.
En Guía de solución de problemas para el moldeo por inyección de caucho Proporciona orientación adicional sobre destellos, disparos incompletos, quemaduras y defectos de curado.
Control de calidad para productos de sellado de caucho
La inspección de calidad debe reflejar la función real del componente.
Las comprobaciones típicas incluyen:
- Dimensiones del producto
- Peso de la pieza
- Dureza
- Condición de la superficie
- Espesor de destello
- Geometría del labio de sellado
- Curar la condición
- Propiedades de tracción y elongación
- Conjunto de compresión
- Resistencia de la unión caucho-metal
- Pruebas de fugas
- Pruebas de presión
- Comparación de la cavidad visual
No todas las pruebas son necesarias para todos los productos. Los planes de inspección deben ajustarse a las especificaciones del cliente, el entorno de aplicación y las normas industriales aplicables.
También se deben monitorear los datos de producción. Los registros útiles de la máquina incluyen:
- Volumen de disparos
- Tiempo de llenado
- Presión máxima de inyección
- Tiempo de plastificación
- Temperatura del molde
- Nivel de vacío
- Tiempo de curado
- Peso del producto
- Número de cavidad
- Motivo del rechazo
Conectar los registros de procesos con los resultados de las inspecciones ayuda a los fabricantes a identificar cambios graduales antes de que aumenten las tasas de rechazo.
Sistemas de canal frío para la producción de sellos de alto volumen.
Los bebederos de caucho convencionales se vulcanizan junto con el producto moldeado. Tras el desmoldeo, el bebedero vulcanizado debe separarse y normalmente se convierte en residuo de producción.
Un sistema de canal frío mantiene el compuesto dentro del canal a una temperatura controlada, de modo que permanece sin curar entre ciclos.
Entre los posibles beneficios se incluyen:
- Reducción de los residuos de patín curado
- Menor consumo de materiales
- Menor volumen total de disparos
- Menos trabajo de eliminación de corredores
- Potencial de automatización mejorado
- Producción multicavidad más eficiente
Los sistemas de colada fría incrementan los costos de utillaje y los requisitos de control de temperatura. Su valor económico depende del peso del canal, el costo del compuesto, el número de cavidades y el volumen de producción anual.
Moldeo por inyección frente a moldeo por compresión para juntas
| Consideración | Moldeo por inyección | Moldeo por compresión |
|---|---|---|
| Carga de material | Medido automáticamente | Las preformas normalmente se cargan en el molde. |
| Relleno de cavidades complejas | Fuerte cuando el proceso está optimizado | Más dependiente de la colocación de la preforma |
| Producción multicavidad | Muy adecuado para una producción repetible de alto volumen. | Es posible, pero la manipulación manual puede aumentar. |
| Inversión inicial en equipos | Generalmente más alto | Generalmente más bajo |
| Potencial de automatización | Alta | Moderado |
| Control de procesos | Alimentación, inyección y curado programables. | Menos controles relacionados con la inyección |
| Mejor ajuste económico | Producción de precisión de volumen medio a alto | Productos sencillos o volúmenes de producción más bajos |
La decisión final debe basarse en el coste por pieza aceptable, y no únicamente en el precio del equipo.
Cómo seleccionar una máquina de moldeo de juntas de goma
Antes de recomendar una máquina, el proveedor de equipos debe revisar:
- Dibujo del producto
- compuesto de caucho
- Peso de cada pieza individual
- Peso del corredor
- Volumen total de disparos
- Dimensiones del producto
- Requisitos de la superficie de sellado
- Número de cavidades
- Dimensiones del molde
- Área proyectada
- Fuerza de sujeción necesaria
- Tiempo de vulcanización
- Objetivo de producción anual
- Requisitos de carga de insertos
- Requisitos de vacío
- Requisitos de corredor frío
- Método de desmoldeo
- Nivel de automatización
- Espacio de fábrica disponible
- Requisitos de servicios públicos
Las muestras de producto y los datos de curado de los compuestos pueden mejorar la evaluación de los equipos y los procesos.
TASU soluciones de moldeo por inyección de caucho Alimentación combinada, inyección FIFO, control de vacío, tecnología de canal frío, desarrollo de moldes y automatización de la producción.
Preguntas frecuentes
¿Puede una sola máquina producir diferentes tipos de juntas de goma?
Sí. Una misma máquina puede funcionar con varios moldes y productos cuando su capacidad de inyección, fuerza de sujeción, dimensiones de la platina y funciones de control cumplen con los requisitos de cada aplicación.
¿Qué tipo de caucho es el mejor para juntas moldeadas?
No existe un material universalmente óptimo. El EPDM, el NBR, el FKM, la silicona y otros compuestos ofrecen diferente resistencia a la temperatura, el aceite, los productos químicos, la intemperie y la compresión.
¿Puede una máquina de moldeo por inyección de caucho producir juntas tóricas?
Sí. El moldeo por inyección es adecuado para la producción de juntas tóricas multicavidad cuando se controlan adecuadamente la dosificación de la inyección, el equilibrio del canal de alimentación, la temperatura del molde y las rebabas.
¿Qué provoca rebabas en una junta de goma?
Entre las causas comunes se incluyen un volumen de inyección excesivo, una presión de inyección elevada, una fuerza de sujeción insuficiente, superficies de separación dañadas y una mala alineación del molde.
¿Por qué algunas caries son incompletas?
Entre las posibles causas se incluyen el desequilibrio en los canales de alimentación, la obstrucción de las ventilaciones, una temperatura desigual del molde, un volumen de inyección insuficiente o una viscosidad excesiva del compuesto.
¿Es necesario el vacío para cada molde de junta?
No. Los productos sencillos con ventilación eficaz pueden no requerir asistencia de vacío. Las cavidades complejas, las secciones de sellado delgadas y los productos que contienen insertos tienen más probabilidades de beneficiarse de ella.
¿Es posible fabricar juntas unidas con metal mediante moldeo por inyección de caucho?
Sí. Los insertos metálicos se pueden cargar en el molde antes de la inyección. La preparación del inserto, la aplicación del adhesivo, el posicionamiento y el curado deben controlarse.
¿Cómo se pueden reducir los residuos de rodillos curados?
La tecnología de canal frío permite mantener el caucho sin vulcanizar dentro del canal, reduciendo la cantidad que se retira después de cada ciclo. La viabilidad económica depende del volumen de producción y del costo del material.
¿Qué estructura de máquina es la adecuada para los sellos insertables?
Las máquinas verticales suelen facilitar el acceso para la carga de insertos. Las configuraciones horizontales pueden ofrecer ventajas para determinadas estructuras de moldes o líneas de producción automatizadas.
¿Cuántas cavidades debe contener el molde?
El número de cavidades depende del peso del producto, la capacidad de inyección, el tamaño del molde, el tiempo de curado, el objetivo de producción y el equilibrio del canal de alimentación. Un mayor número de cavidades no se traduce automáticamente en una mejor rentabilidad de la producción.
¿Cómo se determina la fuerza de sujeción correcta?
La fuerza de cierre se selecciona en función de la cavidad y el área del canal de alimentación proyectadas, la presión interna prevista, la estructura del molde y un margen de operación adecuado.
¿Qué información se requiere para obtener un presupuesto de una máquina?
Proporcione el dibujo del producto, el tipo de caucho, el peso de la pieza, el número de cavidades, las dimensiones del molde, la producción requerida, el tiempo de curado y los requisitos de automatización.
Conclusión
Las máquinas de moldeo por inyección de caucho proporcionan la alimentación controlada, la dosificación precisa, el llenado y la vulcanización necesarios para una producción uniforme de juntas y sellos. Los resultados fiables dependen de la interacción entre el comportamiento del compuesto, la capacidad de la máquina, el equilibrio del canal de alimentación, la posición de la compuerta, la ventilación, la temperatura del molde y el tiempo de curado.
La selección de la máquina debe comenzar con el producto real y el objetivo de producción. Evaluar únicamente la fuerza de cierre o el volumen de inyección puede pasar por alto los controles de proceso necesarios para proteger las superficies de sellado, equilibrar las múltiples cavidades y mantener dimensiones estables.
T
