


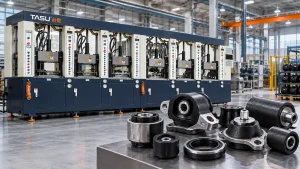
Las piezas unidas de caucho a metal combinan la elasticidad, el sellado y el control de vibraciones del caucho con la resistencia estructural del metal. Entre los productos típicos se incluyen bujes de suspensión, soportes de motor, almohadillas antivibración, juntas vulcanizadas, rodillos de caucho, ruedas con núcleo metálico y componentes de amortiguación industrial.
La fabricación de estas piezas requiere más que simplemente llenar un molde con caucho. Es necesario preparar, posicionar y sujetar firmemente los insertos metálicos mientras el compuesto plastificado fluye a su alrededor. Los agentes adhesivos, la presión de inyección, la temperatura del molde, las condiciones de curado y la eliminación del aire influyen en la interfaz final entre el caucho y el metal.
Una configuración adecuada máquina de moldeo por inyección de caucho Proporciona alimentación controlada, preparación de inyección repetible y perfiles de inyección programables para productos moldeados con insertos. La máquina, el molde, el compuesto, el inserto metálico y el proceso de unión deben evaluarse como un único sistema de fabricación.
¿Qué son las piezas unidas de caucho a metal?
Las piezas unidas de caucho a metal son componentes moldeados en los que el caucho vulcanizado se adhiere permanentemente a un inserto de acero, aluminio u otro metal compatible.
El metal normalmente proporciona:
- Soporte estructural
- Puntos de montaje
- Transferencia de carga
- Estabilidad dimensional
- Resistencia al desgaste
- Conexión mecánica
La sección de goma puede proporcionar:
- Aislamiento de vibraciones
- Absorción de impacto
- Movimiento flexible
- Reducción de ruido
- Caza de focas
- Aislamiento eléctrico
- Protección de superficies
- Compresión controlada
Durante el moldeo, el caucho fluye hacia el espacio que rodea o se encuentra entre los insertos preparados. El calor y la presión vulcanizan el compuesto, mientras que el sistema de unión crea adherencia en la interfaz caucho-metal.
El proceso difiere del ensamblaje posterior de un componente de caucho vulcanizado con una pieza metálica. El moldeo por inyección da forma y une el caucho durante el mismo ciclo de producción.
Productos comunes moldeados por inyección de caucho a metal
Bujes de suspensión
Los bujes de suspensión suelen constar de manguitos metálicos internos y externos conectados por una capa de caucho moldeado. El caucho permite un movimiento controlado a la vez que aísla las vibraciones y el ruido.
Los desafíos de producción incluyen:
- Mantener la concentricidad entre los manguitos metálicos.
- Evitar el movimiento del inserto durante la inyección.
- Rellenar espacios anulares estrechos
- Controlar el espesor del caucho
- Evitar el aire atrapado
- Lograr una unión uniforme alrededor de todo el inserto.
El diseño de los soportes y moldes es fundamental, ya que pequeños cambios en la posición de los insertos pueden alterar el grosor del caucho y el rendimiento del producto.
Soportes de motor y equipo
Los soportes de goma brindan soporte a motores, bombas, compresores y equipos industriales, al tiempo que reducen la vibración transmitida.
Estos productos pueden contener:
- Espárragos roscados
- Placas de acero
- Tuercas incrustadas
- manguitos internos
- Múltiples inserciones adheridas
- Secciones de goma gruesa
- Vacíos o características geométricas ajustadas
Las secciones gruesas y las múltiples inserciones crean trayectorias de flujo complejas. Puede ser necesario recurrir a la asistencia por vacío y a la inyección por etapas para que el caucho llegue a zonas distantes sin que quede aire atrapado.
Almohadillas antivibración
Las almohadillas antivibración adheridas suelen combinar un bloque de goma con una o dos placas metálicas. Los orificios para pernos, los espárragos o los insertos roscados conectan el producto a la maquinaria o a las estructuras de soporte.
Para una producción fiable se requiere una colocación uniforme de los insertos y un control preciso de las rebabas alrededor de los bordes metálicos.
Bujes con revestimiento de caucho
Los casquillos industriales se utilizan en maquinaria, vehículos, equipos agrícolas y sistemas de suspensión. Algunos diseños incluyen un manguito metálico, mientras que otros colocan goma entre tubos concéntricos, uno interior y otro exterior.
La distribución del material debe ser uniforme alrededor del manguito. Un inserto descentrado puede generar una rigidez desigual y una falla prematura del producto.
Sellos adheridos
Las juntas vulcanizadas integran el caucho con una arandela, anillo, placa o estructura de refuerzo metálica.
El metal soporta el componente, mientras que el caucho crea la zona de sellado funcional. Los requisitos críticos de producción incluyen:
- Geometría de sellado precisa
- destello bajo
- Cobertura de caucho uniforme
- Superficies metálicas limpias
- Adhesión estable entre caucho y metal
- Espesor de compresión controlado
Rodillos de goma
Los rodillos de caucho constan de un eje metálico o un núcleo cilíndrico recubierto de caucho moldeado. Se utilizan en sistemas de transporte, impresión, manipulación de materiales y equipos industriales.
Los productos largos pueden requerir diseños especiales de canales de alimentación y estructuras de sujeción para distribuir el caucho de manera uniforme a lo largo del núcleo.
Ruedas con núcleo metálico
Las ruedas y rodillos industriales pueden utilizar un núcleo de acero o aluminio unido a una capa exterior de caucho. La interfaz debe soportar cargas, deformaciones y rotaciones repetidas.
Guía de TASU para Máquinas de moldeo por inyección de caucho para neumáticos macizos y ruedas industriales. Explica los requisitos adicionales para secciones de caucho gruesas y núcleos metálicos.
Componentes recubiertos de caucho
El moldeo por inyección también permite recubrir con caucho zonas específicas de un producto metálico para mejorar el agarre, la amortiguación, el sellado o la protección.
Algunos ejemplos son:
- Soportes recubiertos de goma
- asas de metal
- Piezas de soporte de cables
- Paradas de protección
- Pies de equipo
- Sujetadores recubiertos de caucho
- Conectores reforzados
El enmascaramiento y el diseño del molde deben impedir que el caucho entre en contacto con las superficies metálicas que deben permanecer expuestas.
Dónde se utilizan piezas de caucho a metal
| Industria | Productos típicos | Función principal |
|---|---|---|
| Automoción | Casquillos, soportes de motor, piezas de suspensión y juntas vulcanizadas. | Control de vibraciones, movimiento y sellado |
| Maquinaria industrial | Soportes para equipos, rodillos, topes y acoplamientos | Absorción de impactos y reducción de ruido |
| Transporte ferroviario | Componentes de suspensión, topes de goma y soportes de aislamiento. | Transferencia de carga y aislamiento de vibraciones |
| Equipos de construcción | Casquillos, soportes y componentes de protección de alta resistencia. | Resistencia a golpes y vibraciones |
| Bombas y compresores | Soportes, diafragmas y piezas de sellado adheridas | Reducción de vibraciones y sellado |
| equipos de climatización | Soportes para compresores y almohadillas de aislamiento | Control de ruido y vibraciones |
| Maquinaria agrícola | Casquillos, rodillos y piezas de amortiguación | Resistencia al impacto y movimiento flexible |
| Equipos eléctricos | Soportes aislantes y piezas protectoras adheridas | Aislamiento y protección mecánica |
Los requisitos de los productos varían significativamente entre las distintas industrias. Es necesario seleccionar el compuesto, el metal, el sistema adhesivo y el proceso de moldeo adecuados según la carga operativa, la temperatura, la exposición química y el entorno de servicio.
Cómo funciona el proceso de moldeo por inyección de caucho a metal
1. Fabricación de insertos metálicos
Los insertos metálicos se fabrican según las dimensiones y tolerancias requeridas. Los procesos pueden incluir estampado, fundición, mecanizado, conformado o soldadura.
Se debe inspeccionar el inserto para comprobar lo siguiente:
- Dimensiones
- Concentricidad
- defectos superficiales
- Rebabas
- contaminación por petróleo
- Óxido
- Residuos de soldadura
- bordes afilados
- Deformación
Las variaciones dimensionales en el inserto pueden afectar la carga del molde, el espesor del caucho y la geometría del producto final.
2. Preparación de la superficie
Las superficies metálicas deben prepararse antes de aplicar un agente adhesivo. El aceite, la oxidación, el polvo u otros contaminantes pueden impedir una adhesión fiable.
Los métodos de preparación varían según el metal y el sistema de unión. Pueden incluir:
- Desengrasado
- Limpieza
- Chorro abrasivo
- Tratamiento químico
- El secado
- Activación de superficie
El procedimiento validado debe seguirse de forma sistemática. Una limpieza excesiva, un secado incompleto o la contaminación posterior a la preparación pueden reducir la calidad de la unión.
3. Aplicación del agente adhesivo
Se aplica un sistema de unión compatible a las zonas metálicas que estarán en contacto con el caucho.
La solicitud puede completarse de la siguiente manera:
- Rociando
- Cepillado
- Inmersión
- Laminación
- Dispensación automatizada
El espesor y la cobertura del recubrimiento deben ser uniformes. El exceso de material puede provocar acumulaciones, mientras que una cobertura incompleta puede dejar zonas sin adherencia.
Los insertos preparados deben almacenarse en condiciones controladas y utilizarse dentro del período de procesamiento validado.
4. Carga de inserción
Los operarios o los robots colocan los insertos metálicos dentro del molde.
El molde puede utilizar:
- marcadores de ubicación
- soportes magnéticos
- clips mecánicos
- Accesorios con resorte
- Bolsillos con forma
- Soportes roscados
- Nidos de inserción reemplazables
Cada inserto debe permanecer en la posición correcta durante el cierre del molde, el vacío y la inyección.
5. Cierre del molde y aspiración
Tras la carga del inserto, el molde se cierra y establece la condición de sujeción requerida.
Posteriormente, se puede aplicar vacío para eliminar el aire de la cavidad. Los productos de caucho sobre metal suelen contener espacios estrechos alrededor de los insertos donde el aire desplazado puede quedar atrapado.
La guía para máquinas de moldeo de caucho al vacío Explica cómo el sellado del molde, el tiempo de evacuación y el nivel de vacío afectan al llenado de la cavidad.
6. Inyección de caucho
El compuesto preparado se inyecta a través de la boquilla, el canal de distribución y la compuerta en la cavidad del molde.
El perfil de inyección debe llenar el producto sin:
- Mover el inserto
- Eliminando el agente de unión mediante lavado
- Plegado de secciones metálicas delgadas
- Atrapando aire detrás del inserto
- Creando debilidad en la línea de soldadura
- Producir destellos excesivos
La inyección a velocidad variable en varias etapas suele ser útil. La máquina puede reducir la velocidad a medida que el material se acerca a los insertos sensibles o a las zonas de final de llenado.
7. Vulcanización y formación de enlaces
El calor y la presión vulcanizan el caucho dentro del molde. El sistema de unión reacciona bajo las condiciones de moldeo validadas y conecta el caucho vulcanizado a la superficie metálica preparada.
El tiempo y la temperatura deben ser suficientes tanto para el curado del caucho como para la formación de la unión. Un curado insuficiente puede debilitar el caucho o la interfaz, mientras que un curado excesivo innecesario reduce la eficiencia de la producción y puede afectar las propiedades del producto.
8. Apertura del molde y extracción de la pieza
Tras la vulcanización, se abre el molde y se retira el componente unido.
Al desmoldar no se debe aplicar una fuerza excesiva a:
- bordes de goma fina
- Interfaces unidas
- Pernos metálicos
- Secciones flexibles
- Labios sellados
La extracción robótica puede mejorar la uniformidad cuando la forma del producto y la estructura del molde permiten una sujeción fiable.
9. Inspección y pruebas
Las piezas terminadas se revisan en cuanto a dimensiones, apariencia, cobertura de la unión y rendimiento específico del producto.
Los requisitos de las pruebas dependen de la aplicación y de las especificaciones del cliente.
¿Por qué se utiliza el moldeo por inyección para piezas de caucho y metal?
Distribución controlada de materiales
La presión de inyección desplaza el caucho plastificado a través de espacios estrechos y alrededor de inserciones complejas. Un diseño adecuado del canal de alimentación y la compuerta permite un llenado más uniforme que la colocación manual de múltiples preformas de caucho.
Preparación de disparos repetibles
La alimentación, la plastificación y la dosificación automáticas ayudan a mantener unas condiciones uniformes del compuesto entre ciclos.
Un peso de inyección estable es importante para productos con espesor de caucho controlado o con múltiples cavidades.
Compatibilidad con geometrías de inserción complejas
El moldeo por inyección permite dar forma al caucho alrededor de manguitos, pernos, placas, arandelas y otras estructuras integradas.
La geometría compleja sigue requiriendo vías de flujo adecuadas y fijaciones de inserción seguras.
Producción multicavidad
En moldes multicavidad se pueden fabricar juntas, casquillos y piezas de montaje pequeñas. Para lograr una consistencia uniforme entre las cavidades, es fundamental contar con canales de alimentación equilibrados y una colocación precisa de los insertos.
Potencial de automatización
La carga de los insertos, la aplicación del agente adhesivo, el moldeo, el desmoldeo y la inspección pueden automatizarse parcial o totalmente.
El nivel de automatización adecuado depende de:
- Geometría de inserción
- Tamaño del producto
- Tiempo de ciclo
- Recuento de caries
- Volumen de producción
- Orientación obligatoria
- Proceso de agente de unión
- Requisitos de inspección
Menor dependencia de la ejecución manual
El moldeo por inyección dosifica y suministra el compuesto automáticamente. Esto puede reducir la variación causada por el pesaje y posicionamiento manual de las preformas.
Requisitos de la máquina para el moldeo de caucho a metal
Presión de inyección estable
La máquina debe ejercer la presión suficiente para desplazar el caucho alrededor de los insertos y hacia las secciones estrechas de la cavidad.
La presión debe mantenerse dentro de límites controlables, en lugar de ser simplemente alta. Una presión excesiva puede desplazar los insertos, aumentar las rebabas o forzar la goma hacia zonas no deseadas.
Velocidad de inyección multietapa
Las etapas de velocidad programables permiten que el proceso responda a diferentes secciones de la cavidad.
Un perfil típico puede utilizar:
- Velocidad controlada a través de la boquilla y el canal de alimentación.
- Llenado más rápido en toda la sección principal de caucho
- Velocidad reducida alrededor de inserciones sensibles
- Llenado final más lento para liberar aire
Las etapas reales deben basarse en pruebas de corta duración y en la observación del flujo de material.
Hay más información disponible en el Guía de presión y velocidad para el moldeo por inyección de caucho.
Medición precisa de disparos
La falta de material puede dejar metal expuesto o secciones de caucho incompletas. El exceso de material aumenta las rebabas y la contaminación por moldeo.
El volumen de disparos debe tener en cuenta:
- Volumen de productos de caucho
- Volumen del corredor
- Número de cavidades
- Cojín de proceso
- Densidad compuesta
Sujeción segura
La presión de inyección actúa sobre la superficie proyectada de la pieza moldeada y el sistema de canales. La fuerza de cierre debe mantener el molde cerrado durante todo el proceso de llenado y vulcanización.
Un mal cierre del molde puede generar rebabas a lo largo del borde del producto o alrededor del inserto metálico.
Plastificación estable
Los cambios en el estado del compuesto afectan al flujo, la presión y el contacto con el agente aglutinante.
La alimentación controlada y el movimiento de materiales FIFO ayudan a mantener un tiempo de residencia más predecible. Sistema de alimentación de la máquina de moldeo por inyección de caucho Explica cómo la alimentación y la plastificación influyen en la estabilidad del disparo.
Temperatura uniforme del molde
Las diferencias de temperatura pueden producir un llenado, un curado y un desarrollo de la unión desiguales.
El sistema de calefacción debe mantener temperaturas estables alrededor de todas las cavidades e insertos. Las piezas metálicas grandes pueden absorber calor y alterar temporalmente las condiciones locales del molde, especialmente después de que comience o se reanude la producción.
Control de vacío y escape
Los insertos metálicos dividen la cavidad y crean puntos adicionales para la acumulación de aire. La capacidad de vacío y las rejillas de ventilación correctamente ubicadas ayudan a eliminar el aire antes de que quede atrapado por la goma que avanza.
Acceso adecuado al moho
La carga de los insertos requiere un acceso suficiente para que un operario o un robot pueda colocar los componentes metálicos de forma segura y precisa.
La estructura de la máquina debe seleccionarse de acuerdo con:
- Dirección de carga del inserto
- Dirección de apertura del molde
- Ruta de extracción del producto
- Insertar peso
- Acceso de robots
- Diseño de la fábrica
Monitoreo de procesos
Registrar la presión de inyección, el tiempo de llenado, la temperatura del molde y el tiempo de curado puede ayudar a identificar variaciones graduales.
Los cambios en la curva de presión pueden indicar:
- Problemas de posición de inserción
- Restricción de acceso
- Variación de la viscosidad del compuesto
- Rejillas de ventilación bloqueadas
- Cambios en el volumen de la toma
- Curación prematura
Máquinas verticales frente a máquinas horizontales para moldeo por inserción
| Consideración | Configuración vertical | Configuración horizontal |
|---|---|---|
| Colocación del inserto | Acceso cómodo a un molde orientado hacia arriba | Depende del molde y de la dirección de carga. |
| Estabilidad de inserción | La gravedad puede ayudar a retener algunos insertos. | Es posible que se requieran fijaciones para evitar el movimiento. |
| Acceso a la automatización | Adecuado para mesas giratorias y robots de carga de insertos. | Adecuado para automatización en línea y cintas transportadoras. |
| Extracción del producto | A menudo se retira hacia arriba | Generalmente se retira horizontalmente o hacia abajo. |
| Estructura del molde | Útil para muchas aplicaciones de moldeo por inserción. | Adecuado para productos específicos largos, grandes o automatizados. |
| Diseño de la fábrica | Superficie más reducida en algunas configuraciones. | En algunos casos, facilita la integración con líneas de producción lineales. |
La orientación de la máquina no debe seleccionarse únicamente por el nombre del producto. La geometría del inserto, la estructura del molde, la automatización y la dirección de desmoldeo son factores más importantes.
TASU también suministra máquinas horizontales de moldeo por inyección de caucho para productos de caucho industrial y configuraciones de producción automatizadas.
Consideraciones sobre el diseño de moldes
Ubicación y retención de los insertos
El molde debe mantener cada inserto en una posición repetible.
Los elementos de fijación deben impedir el movimiento sin dañar la superficie metálica ni interferir con el flujo de la goma.
Las preguntas clave incluyen:
- ¿Puede desplazarse el inserto durante el cierre del molde?
- ¿Puede la presión de inyección hacerlo girar o levantarlo?
- ¿Es físicamente posible una carga incorrecta?
- ¿Puede el operador confirmar la orientación?
- ¿Se puede retirar el inserto después del moldeo?
- ¿Se pueden reemplazar los accesorios cuando se desgastan?
Posición de la puerta
La ubicación de la compuerta determina cómo se aproxima el caucho al inserto metálico.
Una mala colocación de la puerta puede causar:
- Insertar movimiento
- Grosor desigual del caucho
- Desplazamiento del agente de unión
- Atrapamiento de aire
- Líneas de flujo visibles
- Zonas de soldadura débiles
- Pérdida de presión excesiva
La compuerta no debe dirigir un flujo descontrolado de alta velocidad hacia una pieza delgada o una superficie recubierta.
Equilibrio del corredor
Los moldes multicavidad necesitan vías de flujo equilibradas para que cada cavidad reciba un volumen y una presión de material similares.
Las variaciones entre las cavidades pueden deberse a:
- Diferentes longitudes de corredor
- Dimensiones desiguales de la puerta
- Diferencias de temperatura
- Variación de la posición de inserción
- Rejillas de ventilación bloqueadas
- Acumulación inconsistente del agente adhesivo
Posición de la ventilación
Es común que el aire quede atrapado detrás de los insertos o en los puntos donde se reconectan dos frentes de flujo de goma.
Se deben considerar las rejillas de ventilación cerca de:
- Áreas de fin de relleno
- Bordes de inserción
- bolsillos profundos
- Secciones ciegas
- Uniones de frentes de flujo
- secciones delgadas de caucho
En Guía de ventilación para moldes de caucho Cubre la ubicación de las rejillas de ventilación, los síntomas de las trampas de aire y los requisitos de mantenimiento.
Expansión térmica de los metales
Los insertos metálicos se calientan dentro del molde y pueden expandirse durante el curado. Los diseñadores de herramientas deben tener en cuenta las dimensiones de los insertos, el ajuste al molde y las condiciones de extracción a la temperatura de funcionamiento.
Autorización de agente de fianzas
Las superficies donde se colocará el molde deben evitar raspar innecesariamente las áreas de unión preparadas durante la carga.
La acumulación de agente adhesivo también puede contaminar los accesorios y alterar la posición de los insertos. El diseño del molde debe incluir un acceso para la limpieza.
Desmoldeo
La interfaz de unión puede estar expuesta a tensiones durante la extracción del producto. Los eyectores y los puntos de agarre deben aplicar fuerza en zonas estructuralmente adecuadas.
Requisitos de preparación de caucho y metal
Selección de compuestos de caucho
El compuesto se elige según lo requerido:
- Dureza
- Elasticidad
- Resistencia a la temperatura
- Resistencia al aceite
- Resistencia química
- Resistencia a la intemperie
- Comportamiento de compresión
- Rendimiento ante la fatiga
- Compatibilidad de unión
Entre las familias de caucho más comunes se encuentran el EPDM, el NBR, el caucho natural, el CR, el HNBR y el FKM. La formulación completa, y no solo la familia de caucho, influye en el comportamiento de inyección y la adhesión.
Selección de metales
Entre los insertos más utilizados se encuentran los de acero al carbono, acero inoxidable y aluminio. El estado de la superficie y la preparación para la unión varían según el tipo de metal.
El metal debe ser compatible con:
- Entorno de servicio
- Carga mecánica
- Proceso de tratamiento de superficies
- Sistema de unión
- Temperatura del molde
- Resistencia a la corrosión requerida
Almacenamiento de inserción
Los insertos preparados deben protegerse del polvo, el aceite, la humedad y la manipulación innecesaria.
Los controles de almacenamiento pueden incluir:
- Contenedores cubiertos
- Vida útil definida
- Identificación del lote
- Límites de temperatura y humedad
- Uso según el principio de primero en entrar, primero en salir.
- Guantes para carga manual
Defectos comunes en el moldeo de caucho a metal
| Defecto | Posibles causas | Comprobaciones recomendadas |
|---|---|---|
| El caucho se separa del metal. | Contaminación, agente adhesivo inadecuado o curado incorrecto | Revisión de limpieza, recubrimiento y vulcanización. |
| Unión parcial | Recubrimiento incompleto o aire atrapado | Inspeccione la cobertura de la unión, las ventilaciones y el vacío. |
| Insertar movimiento | Velocidad de llenado excesiva o accesorio débil | Reduzca la velocidad local y mejore la retención. |
| Área de metal expuesta | Disparo corto, trampa de aire o posición incorrecta del inserto | Comprueba el volumen de disparo, la ventilación y la carga. |
| Flash alrededor del inserto | Presión excesiva, accesorio desgastado o ajuste deficiente del molde | Inspeccione la presión, la ubicación de los componentes y las superficies del molde. |
| Variación del grosor del caucho | Inserción descentrada o carga inestable | Verifique el desgaste de los accesorios y las dimensiones de los insertos. |
| Marca de quemadura detrás del inserto | Aire comprimido o ventilación bloqueada | Limpiar las rejillas de ventilación y optimizar la velocidad de llenado final. |
| Acumulación de agente aglutinante | Recubrimiento excesivo o control de aplicación deficiente | Revisar el espesor del recubrimiento y la limpieza del molde. |
| Ampollas o burbujas | Humedad, gas atrapado o curado inadecuado | Compruebe el secado del inserto, el compuesto y el vacío. |
| Insertar deformación | Presión excesiva o soporte insuficiente del inserto | Revisar el perfil de inyección y el diseño del accesorio. |
| Desgarro del caucho durante el desmoldeo | Curado insuficiente o expulsión inadecuada | Verifique las condiciones de curado y el método de eliminación. |
| Variación de cavidad a cavidad | Desequilibrio del corredor, variación en la inserción o temperatura desigual | Compare cada cavidad y condición del proceso |
La separación visible no es el único problema de adhesión posible. Puede existir una adhesión débil debajo de la superficie, por lo que las pruebas funcionales deben realizarse según las especificaciones del producto.
Control de calidad para piezas metálicas revestidas de caucho
Inspección de metales entrantes
Inspeccione los componentes metálicos antes de su preparación y moldeo.
Entre las comprobaciones útiles se incluyen:
- Dimensiones críticas
- Condición de la superficie
- Concentricidad
- Llanura
- Calidad del hilo
- Estado de la soldadura
- Condición del recubrimiento o chapado
- Limpieza de piezas
Control del proceso de unión
Los registros de producción deben identificar:
- Lote de limpieza
- Proceso de tratamiento de superficies
- Lote de agente aglutinante
- Tiempo de solicitud
- Condiciones de secado
- Insertar duración del almacenamiento
- Operador o línea automatizada
- Número de moho y cavidad
Inspección del producto terminado
Las comprobaciones habituales incluyen:
- Dimensiones generales
- Grosor del caucho
- Posición de inserción
- Concentricidad
- Flash
- defectos superficiales
- Metal expuesto
- Vacíos
- Cobertura de bonos
- Peso del producto
- Dureza
Pruebas de resistencia de la unión
El método de prueba aplicable depende del diseño del producto y de los requisitos del cliente.
Las posibles evaluaciones incluyen:
- Pruebas de tracción
- Prueba de pelado
- Ensayo de cizallamiento
- Pruebas de torsión
- Seccionamiento destructivo
- Pruebas de fatiga
- Pruebas de compresión
- Ensayo de carga-deformación
Los valores de las pruebas deben basarse en la especificación del producto aprobada, en lugar de un valor objetivo general aplicado a todos los componentes unidos.
Revisión de datos del proceso
Los registros de moldeo útiles incluyen:
- Presión de inyección
- Tiempo de inyección
- Velocidad de llenado real
- Volumen de disparos
- Tiempo de plastificación
- Temperatura del molde
- Nivel de vacío
- Tiempo de curado
- Peso del producto
- Motivo del rechazo
Relacionar los resultados de calidad con los datos de la máquina ayuda a distinguir un problema de moldeo de un problema de preparación del inserto o del agente adhesivo.
Sistemas de canal frío para piezas adheridas
El material de los canales de alimentación convencionales se cura junto con el producto moldeado y debe retirarse después de cada ciclo.
La tecnología de canal frío mantiene el compuesto dentro del canal por debajo de su condición de vulcanización. Esto puede reducir el desperdicio de canal curado, particularmente cuando:
- El costo compuesto es alto
- El peso del corredor es significativo
- El volumen de producción es grande.
- El molde contiene múltiples cavidades.
- La extracción del corredor requiere mano de obra adicional
Los sistemas de colada fría requieren un control preciso de la temperatura y un aislamiento adecuado entre el canal de alimentación y el molde calentado.
La evaluación económica debe comparar el material ahorrado con el coste de las herramientas, el mantenimiento y la complejidad del proceso.
Opciones de automatización
Carga automática de insertos
Los robots pueden recoger, orientar y colocar insertos metálicos en el molde. Para una automatización estable, es necesario que la geometría del inserto sea repetible y que la alimentación sea fiable.
Detección de presencia y posición
Los sensores o los sistemas de visión pueden confirmar si los insertos están presentes y correctamente colocados antes del cierre del molde.
Esto ayuda a prevenir:
- Cavidades vacías
- Insertos de doble carga
- Orientación incorrecta
- Daños por moho
- Productos no unidos
Aplicación automatizada de agente adhesivo
La pulverización o dosificación controlada puede mejorar la uniformidad del recubrimiento y reducir la manipulación manual. El sistema aún debe gestionar la limpieza, el secado y el exceso de pulverización.
Desmoldeo automático
Los robots pueden retirar las piezas terminadas y colocarlas en dispositivos de enfriamiento, cintas transportadoras o estaciones de inspección.
Las pinzas deben evitar ejercer fuerza directamente sobre una interfaz de unión sensible.
Inspección en línea
Las líneas de producción pueden integrar:
- Inspección visual
- Pesaje del producto
- Comprobación de presencia de los insertos
- Medición dimensional
- detección de metales
- Calificación
- Sistemas de trazabilidad
La automatización debe responder a una necesidad de producción identificada, en lugar de añadir complejidad innecesaria.
Información necesaria para configurar la máquina
Los fabricantes deben proporcionar la siguiente información antes de la selección del equipo:
- Dibujo del producto terminado
- Datos del producto en 3D cuando estén disponibles.
- tipo compuesto de caucho
- dureza del caucho
- Peso de la pieza
- Volumen total de disparos
- Dibujo de inserción metálica
- Tipo de metal
- Insertar peso
- Número de insertos por producto
- Número de cavidades del molde
- Dimensiones del molde
- Área de moldeo proyectada
- Proceso de agente de unión
- Tiempo de vulcanización
- Producción requerida
- Defectos de moldeo actuales
- Método de carga por inserción
- Método de desmoldeo
- Requisitos de automatización
- Estándares de calidad y de pruebas
Para la evaluación del proceso, también pueden ser necesarios insertos reales, muestras de caucho y moldes existentes.
TASU soluciones de moldeo por inyección de caucho Combinamos equipos, alimentación, inyección, vacío, diseño de canales fríos y desarrollo de procesos de moldeo para productos de caucho industrial.
Preguntas frecuentes
¿Puede una máquina de moldeo por inyección de caucho moldear caucho directamente sobre metal?
Sí. Se colocan insertos metálicos preparados dentro del molde antes de inyectar y vulcanizar el caucho a su alrededor.
¿Qué productos se pueden fabricar mediante el moldeo por inyección de caucho sobre metal?
Entre los productos más comunes se incluyen casquillos, soportes de motor, almohadillas antivibración, juntas vulcanizadas, rodillos, acoplamientos, patas de equipo y ruedas con núcleo metálico.
¿Por qué se separa la goma del inserto metálico?
Entre las causas comunes se incluyen la presencia de aceite u oxidación en el metal, una preparación inadecuada de la superficie, una cobertura incompleta del agente adhesivo, la contaminación posterior al recubrimiento y unas condiciones de vulcanización incorrectas.
¿Puede la presión de inyección desplazar el inserto metálico?
Sí. Una velocidad de flujo elevada o una sujeción insuficiente del dispositivo pueden desplazar, rotar o deformar el inserto durante el llenado.
¿Es necesario el vacío para el moldeo de caucho sobre metal?
No todos los productos requieren vacío. Las piezas con insertos complejos, cavidades profundas o conductos de flujo cerrados tienen más probabilidades de beneficiarse de la eliminación de aire asistida por vacío.
¿Qué compuestos de caucho pueden unirse al metal?
Se pueden utilizar compuestos como EPDM, NBR, caucho natural, CR, HNBR, FKM y otros. La compatibilidad depende de la formulación completa del caucho, la preparación del metal y el sistema de unión.
¿Debe aplicarse el agente adhesivo de forma manual o automática?
Ambos métodos son posibles. La elección correcta depende de la geometría del inserto, los requisitos de recubrimiento, el volumen de producción y los objetivos de consistencia.
¿Cómo se puede reducir la variación en la adhesión entre cavidades?
Compruebe el equilibrio del canal de alimentación, la temperatura del molde, la ventilación, las dimensiones de los insertos, la consistencia del recubrimiento y la posición de los insertos en cada cavidad.
¿Se pueden utilizar los moldes de compresión existentes en una máquina de inyección?
Algunos moldes pueden adaptarse, mientras que otros requieren modificaciones en los canales de alimentación, las compuertas, las ventilaciones o las estructuras de retención de los insertos. El molde debe evaluarse antes de seleccionar la máquina.
¿Qué orientación de la máquina es la mejor para los insertos metálicos?
Las máquinas verticales suelen facilitar la colocación manual de los insertos, mientras que las máquinas horizontales pueden integrarse eficazmente con líneas automatizadas específicas. La estructura del molde y la dirección de carga deben determinar la elección.
¿Se pueden utilizar sistemas de colada fría para productos de caucho-metal?
Sí, cuando el compuesto y el diseño del molde son adecuados. Los canales fríos pueden reducir el desperdicio de canal curado en la producción de alto volumen.
¿Qué información se requiere para obtener un presupuesto de una máquina?
Proporcione los planos del producto y del inserto, el tipo de caucho, el peso de la pieza, el número de cavidades, el tamaño del molde, el tiempo de curado, el objetivo de producción y el nivel de automatización requerido.
Conclusión
El moldeo por inyección de caucho sobre metal combina la preparación del compuesto, el tratamiento del metal, el posicionamiento de los insertos, el llenado del molde, la vulcanización y la formación de la unión en un sistema de producción controlado. Para obtener piezas fiables, es fundamental contar con superficies metálicas limpias, una aplicación uniforme del agente adhesivo, una fijación segura de los insertos, un flujo de caucho equilibrado y condiciones de curado estables.
TASU fabrica máquinas automáticas de moldeo por inyección de caucho para bujes, soportes antivibración, sellos adheridos, rodillos industriales y otros productos de caucho a metal. Para evaluar sus insertos, estructura del molde, compuesto y requisitos de producción, Contacta con TASU.
