


El tiempo de ciclo del moldeo por inyección de caucho afecta directamente la productividad de la máquina, los requisitos de mano de obra, el consumo de energía y el costo por pieza. Reducir unos pocos segundos en un proceso estable de alto volumen puede generar mejoras significativas en la producción, pero acortar una etapa sin evaluar la calidad del producto puede aumentar los desperdicios, las rebabas, el curado incompleto o el tiempo de inactividad de la máquina.
El ciclo completo incluye más que la inyección y la vulcanización. La alimentación del material, la plastificación, la preparación de la inyección, el cierre del molde, el vacío, el llenado, el curado, la apertura del molde, la extracción de la pieza y la limpieza del molde contribuyen al tiempo real de producción.
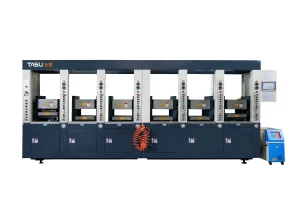
Algunas operaciones se realizan de forma secuencial, mientras que otras pueden superponerse. Por ejemplo, la unidad de inyección puede preparar la siguiente inyección mientras un molde previamente inyectado está completando la vulcanización. Los equipos multiestación pueden reducir aún más los tiempos de espera, ya que permiten que una sola unidad de inyección atienda a varios moldes en diferentes etapas del ciclo de producción.
Por lo tanto, una optimización eficaz comienza con la medición de cada etapa y la identificación del verdadero cuello de botella.
TASU fabrica máquinas de inyección de caucho Con controles programables de alimentación, inyección, vacío, vulcanización y estaciones múltiples para diferentes productos de caucho y requisitos de producción.
¿Cuál es el tiempo de ciclo del moldeo por inyección de caucho?
El tiempo de ciclo de moldeo por inyección de caucho es el período necesario para completar un ciclo de producción y comenzar el siguiente ciclo repetible.
Un ciclo típico puede incluir:
- Alimentación de caucho
- Plastificación compuesta
- medición de disparos
- Preparación del molde
- Carga de inserción
- Cierre y sujeción del molde
- evacuación por vacío
- Inyección de caucho
- Mantenimiento de la presión
- Vulcanización
- Apertura del molde
- Expulsión o extracción del producto
- Eliminación de rebabas o canales
- Limpieza de moho
- Preparación para el próximo ciclo
El ciclo debe medirse en condiciones normales de producción, en lugar de a partir de una prueba inusualmente rápida.
Al calcular la producción diaria, se deben registrar por separado la puesta en marcha, el cambio de material, la limpieza de moldes, el mantenimiento planificado y el tiempo de inactividad no planificado.
Por qué importa el tiempo de ciclo
El tiempo de ciclo afecta a varios costes de producción:
- Piezas producidas por hora
- utilización de la máquina
- Mano de obra requerida por pieza
- Energía utilizada por lote de producción
- Capacidad de entrega
- Inventario de productos en proceso
- Disponibilidad de moldes
- Coste por componente moldeado
Un ciclo más corto solo resulta valioso cuando la calidad del producto sigue siendo aceptable.
Una configuración agresiva que genere más disparos incompletos, destellos, huecos internos o productos insuficientemente curados puede reducir el ciclo de la máquina mostrado, al tiempo que aumenta el coste real de producción.
Por lo tanto, la eficiencia de la producción debe evaluarse utilizando el número de piezas aceptadas por hora, en lugar de solo los ciclos de la máquina.
Etapas típicas del ciclo de moldeo por inyección de caucho
| Etapa del ciclo | Variables principales | Fuente común de retraso |
|---|---|---|
| Alimentación de material | Tamaño de la tira, velocidad de alimentación y agarre del rodillo | Resbalones o interrupciones en la alimentación |
| Plastificación | Velocidad del husillo, temperatura y tamaño de inyección | Largo tiempo de recuperación |
| Preparación del molde | Limpieza, agente desmoldante y carga del inserto | Manipulación manual |
| Cierre de moldes | Carrera, velocidad y alineación del molde | Movimiento lento innecesario |
| Aspirar | Sellado del molde, capacidad de la bomba y nivel objetivo | Fugas o tiempo de vacío excesivo |
| Inyección | Diseño de velocidad, presión, viscosidad y canaleta | Alta resistencia al flujo |
| Vulcanización | Comportamiento de curado del compuesto, temperatura del molde y espesor de la pieza | Margen de seguridad excesivo |
| Apertura del molde | Carrera y velocidad | Movimiento más largo del necesario |
| Extracción de piezas | Diseño, expulsión y automatización del producto | Desmoldeado difícil |
| Limpieza de moho | Flash, residuo y agente desmoldante | Limpieza manual frecuente |
Este desglose ayuda a identificar dónde los cambios producirán un beneficio cuantificable.
Cómo calcular la producción
Se puede calcular una estimación básica de producción a partir del tiempo de ciclo validado:
Ciclos por hora = 3600 ÷ tiempo de ciclo en segundos
Para un molde multicavidad:
Piezas por hora = ciclos por hora × número de cavidades × rendimiento de producción
Por ejemplo, un molde de cuatro cavidades que realiza un ciclo de 180 segundos tiene una producción teórica de:
- 3600 ÷ 180 = 20 ciclos por hora
- 20 × 4 = 80 piezas moldeadas por hora
Si el rendimiento del producto aceptado es 95%, la producción práctica es aproximadamente:
- 80 × 0,95 = 76 piezas aceptadas por hora
Esta estimación no incluye la limpieza de moldes, los cambios de materiales, el mantenimiento, los descansos de los operarios ni las paradas imprevistas. La planificación de la capacidad real debe basarse en los datos de producción recopilados durante un turno completo.
Encuentre el verdadero cuello de botella del tiempo de ciclo
Modificar varios ajustes simultáneamente dificulta identificar qué ajuste mejoró o perjudicó el proceso.
Comience registrando el tiempo necesario para cada etapa:
- Hora de comer
- Tiempo de plastificación
- Tiempo de preparación del molde
- Hora de cierre
- Hora de aspirar
- Tiempo de inyección
- Tiempo de vulcanización
- Horario de apertura
- Tiempo de desmontaje de la pieza
- Hora de limpiar
La etapa más larga no siempre es el único cuello de botella.
Una operación breve puede ocasionar retrasos si no puede superponerse con otras acciones. Por ejemplo, una carga manual lenta del inserto puede impedir que el molde se cierre incluso cuando la máquina ya ha preparado la siguiente inyección.
La grabación de vídeo, los datos del ciclo del PLC y las observaciones del operario pueden ayudar a diferenciar el tiempo de máquina del tiempo de espera manual.
Optimizar la alimentación de materiales
La alimentación estable permite que la unidad de inyección prepare la siguiente dosis sin interrupciones.
Los retrasos en la alimentación pueden deberse a:
- Ancho inconsistente de la tira de goma
- Espesor excesivo de la tira
- Plegado de material
- Deslizamiento del rodillo de alimentación
- Canales de guía bloqueados
- Velocidad de alimentación incorrecta
- Compuesto frío o rígido
- Rodillos desgastados
- Sensores de alimentación poco fiables
La estandarización de las dimensiones de las tiras y del estado del material puede reducir las interrupciones sin necesidad de modificar los parámetros de inyección o curado.
La alimentación automática también reduce la dependencia de la sincronización del operario durante la producción continua.
La guía de TASU para la Sistema de alimentación por inyección de caucho FIFO Explica cómo la alimentación controlada permite una preparación de dosis repetible y una producción en múltiples estaciones.
Reducción del tiempo de plastificación y preparación de la inyección.
La plastificación debe ablandar y homogeneizar el compuesto sin generar un calor de cizallamiento excesivo ni un curado prematuro.
El tiempo de plastificación está influenciado por:
- Diseño de tornillos
- Velocidad del tornillo
- Temperatura del barril
- Viscosidad compuesta
- Dimensiones de la tira de alimentación
- Volumen de disparos
- Contrapresión
- Capacidad de la unidad de inyección
- Estado del tornillo y del cañón
Aumentar la velocidad del tornillo puede acortar el tiempo de preparación de la inyección, pero una velocidad excesiva puede generar calor adicional y reducir la seguridad contra quemaduras.
Aumentar la temperatura del cilindro puede mejorar el flujo del compuesto, pero una temperatura excesiva puede provocar cambios en la viscosidad, partículas quemadas o la obstrucción de la boquilla.
El objetivo es lograr una inyección repetible dentro del ciclo de producción disponible, y no simplemente el menor tiempo posible de recuperación del husillo.
Siempre que sea posible, la siguiente inyección debe plastificarse mientras el molde anterior finaliza su vulcanización. Si la plastificación tarda más que el curado, la unidad de inyección se convierte en el cuello de botella.
Optimización del cierre y apertura del molde
El movimiento de moldes suele implicar tiempos de inactividad productiva evitables.
Revisar:
- Trazo de apertura del molde
- Trazo de cierre del molde
- posiciones de movimiento rápido y lento
- Ajustes de protección contra el moho
- acumulación de presión de sujeción
- Carrera del eyector
- respuesta del dispositivo de seguridad
- Requisitos de acceso del operador
El molde solo necesita abrirse lo suficiente para extraer el producto de forma segura, cargar el inserto e inspeccionarlo.
Una distancia de apertura excesiva aumenta con cada ciclo sin mejorar la calidad del producto. Sin embargo, reducir demasiado la carrera puede dificultar el acceso o dañar el producto durante su extracción.
El cierre del molde a menudo requiere un proceso más rápido, seguido de una etapa de protección controlada a baja presión cerca del cierre final. La fase lenta debe ser lo suficientemente larga para proteger el molde, pero sin prolongar innecesariamente el ciclo.
Optimizar el tiempo de aspiración
El moldeo asistido por vacío elimina el aire de la cavidad cerrada antes o durante la inyección.
Un tiempo de evacuación excesivo aumenta el ciclo sin mejorar necesariamente la calidad del producto. Un tiempo insuficiente puede dejar aire atrapado y producir burbujas, marcas de quemaduras o inyecciones incompletas.
El tiempo de aspiración depende de:
- Volumen de la cavidad
- Sellado de moldes
- Diseño de canales de vacío
- Capacidad de la bomba
- Dimensiones de la manguera
- Respuesta de la válvula
- Nivel de vacío requerido
- Geometría del producto
La máquina debería monitorizar el nivel de vacío real en lugar de depender únicamente de un temporizador fijo.
Si no se puede alcanzar rápidamente el vacío deseado, inspeccione los sellos del molde, las mangueras, las conexiones y las válvulas antes de aumentar el tiempo de evacuación.
Reduzca cuidadosamente el tiempo de inyección.
La velocidad de inyección influye en la rapidez con que se llena la cavidad, pero la velocidad máxima rara vez es la configuración correcta para cada etapa.
El exceso de velocidad puede causar:
- Aire atrapado
- marcas de quemaduras
- Flash
- Insertar movimiento
- Alta presión máxima
- Calor de corte excesivo
- Flujo de material inestable
Una inyección demasiado lenta puede causar:
- Curación prematura
- tomas cortas
- Líneas de flujo visibles
- Mala formación de la línea de soldadura
- Detalles de superficie incompletos
La inyección en varias etapas puede mejorar tanto el tiempo de llenado como la calidad:
- Velocidad controlada a través de la boquilla y el canal de alimentación.
- Llenado más rápido a través de la cavidad principal
- Velocidad reducida alrededor de inserciones sensibles
- Llenado final más lento para permitir la salida del aire.
Las pruebas de corta duración pueden ayudar a identificar dónde deberían producirse las transiciones de velocidad.
En Guía de presión y velocidad para el moldeo por inyección de caucho Proporciona un proceso detallado de configuración y solución de problemas.
Control de corredores y restricciones de acceso
Los conductos estrechos, las compuertas de tamaño insuficiente y los recorridos de flujo largos aumentan la pérdida de presión y el tiempo de llenado.
Los signos de una resistencia excesiva al flujo incluyen:
- Alta presión de inyección
- Baja velocidad de inyección real
- Cavidades distantes incompletas
- Aumento rápido de la presión
- Material abrasador
- Desequilibrio de las cavidades
- Bloqueo frecuente de la puerta
El aumento de la presión puede forzar el paso del material a través de una compuerta restringida, pero también puede generar rebabas y aumentar la tensión en el molde.
El diseño del riel y de la puerta deben coincidir:
- Viscosidad compuesta
- Volumen total de disparos
- Longitud de flujo
- Número de cavidades
- Grosor del producto
- Capacidad de la unidad de inyección
- Comportamiento de quemadura
Los cambios en el molde deben validarse utilizando datos reales de calidad y presión del producto.
Optimizar el tiempo de vulcanización
La vulcanización suele ser la etapa más larga en el moldeo por inyección de caucho.
Reducir el tiempo de curado ofrece un potencial significativo para el tiempo de ciclo, pero un curado insuficiente puede afectar a:
- Dureza
- Propiedades de tracción
- Conjunto de compresión
- Estabilidad dimensional
- Fuerza de unión
- Resistencia al calor
- Rendimiento del producto a largo plazo
El tiempo de curado debe establecerse utilizando datos de curado del compuesto, el espesor del producto, la temperatura del molde y pruebas del producto terminado.
Factores que afectan el tiempo de vulcanización
- Formulación de caucho
- Sistema de curado
- Temperatura del molde
- Temperatura del compuesto después de la inyección
- Grosor del producto
- inserciones metálicas
- Posición de la cavidad
- Eficiencia de transferencia de calor
- Propiedades físicas requeridas
Aumentar la temperatura del molde puede acortar la vulcanización, pero también puede reducir la seguridad contra quemaduras, afectar al llenado y provocar un curado irregular en productos gruesos.
Evite un tiempo de seguridad excesivo
En ocasiones, los parámetros de producción incluyen un margen de tiempo de curado considerable porque el proceso original no fue validado exhaustivamente.
Los ensayos controlados pueden determinar si esta tolerancia es necesaria.
Reduzca el tiempo de curado en pequeños pasos y compruebe:
- dureza del producto
- Dimensiones
- Condición de la superficie
- Curación interna
- fuerza de unión
- Rendimiento de compresión
- Propiedades mecánicas requeridas
No apruebe un tratamiento más corto basándose únicamente en la apariencia externa.
En Guía del proceso de vulcanización del caucho Explica la relación entre la temperatura, el tiempo y la reticulación.
Mejorar la uniformidad de la temperatura del molde
Una temperatura desigual en el molde puede requerir un tiempo de curado más prolongado para garantizar que la cavidad más fría o la sección más gruesa alcancen la condición de curado requerida.
La variación de temperatura puede deberse a:
- Disposición del calentador
- Elementos calefactores dañados
- Mala posición del sensor
- Aislamiento insuficiente
- Contacto desigual con el moho
- Enfriamiento cerca del borde del molde
- Insertos de metal frío
- Superficies de transferencia de calor contaminadas
Mida la temperatura real del molde en varios puntos en lugar de confiar únicamente en la pantalla del controlador.
Mejorar la uniformidad puede permitir un tiempo de curado validado más corto sin aumentar el punto de ajuste general.
Utilizar tecnología de canal frío
Un sistema de canal frío de caucho mantiene el compuesto dentro del canal por debajo de la temperatura de curado principal mientras el caucho en las cavidades del molde se vulcaniza.
Una tecnología de canal frío bien diseñada puede:
- Reducir los residuos de rodillos curados
- Reducir el trabajo de eliminación de corredores
- Soporte para la producción automatizada
- Mejorar la distribución del material en cavidades múltiples
- Reducir los pasos de manipulación del molde
- Mejorar la utilización de los materiales
Los sistemas de canal frío requieren un control estricto de la temperatura del canal, el aislamiento, el diseño de la compuerta y las interrupciones de la producción.
No reducen automáticamente el tiempo de curado químico dentro del producto, pero pueden reducir la manipulación secundaria y el tiempo asociado con la eliminación del material de colada curado.
Lea más en el Guía del sistema de canal frío de caucho.
Mejorar la ventilación del moho
Las rejillas de ventilación bloqueadas o mal colocadas pueden ralentizar el llenado del molde y aumentar las tasas de rechazo.
Una ventilación deficiente puede causar:
- trampas de aire
- marcas de quemaduras
- tomas cortas
- Burbujas
- Alta presión de inyección
- Detalles de superficie incompletos
Los operarios pueden compensar esta situación reduciendo la velocidad de inyección o alargando los ciclos de escape, lo que aumenta el tiempo de producción.
La correcta ubicación de la ventilación y la limpieza rutinaria permiten que el molde se llene dentro del plazo previsto.
En Guía de ventilación para moldes de caucho Explica la ubicación de las rejillas de ventilación, la identificación de las trampas de aire y su mantenimiento.
Reduzca el tiempo de desmontaje de piezas.
La eliminación del producto puede convertirse en el principal obstáculo una vez optimizados los procesos de inyección y curado.
Entre los factores que afectan al tiempo de desmoldeo se incluyen:
- Flexibilidad del producto
- Recortes
- Textura del molde
- Diseño del eyector
- Estructura de inserción
- Flash
- Condición de desmoldeo
- Acceso del operador
- Temperatura del producto
- Equipos para manipulación de piezas
Las posibles mejoras incluyen:
- Posiciones de eyector optimizadas
- Liberación asistida por aire
- Dispositivos automáticos para llevar
- Manipulación robótica
- Acceso mejorado para el operador
- Reducción de la carrera innecesaria de apertura del molde
- Mejor control del flash
- Dispositivos estandarizados de carga de insertos
Las modificaciones realizadas durante el desmoldeo no deben deformar el producto ni dañar las superficies de sellado.
Reduzca la frecuencia de limpieza del moho
La limpieza frecuente interrumpe la producción y reduce el rendimiento efectivo.
Las causas comunes incluyen:
- Flash entrando por las rejillas de ventilación
- Exceso de agente desmoldante
- Caucho vulcanizado en las zonas de rodadura
- Compuesto contaminado
- Dimensiones de ventilación deficientes
- Superficies de separación dañadas
- Volumen de disparo incorrecto
Los intervalos de limpieza deben basarse en el estado real del moho y en las tendencias de los defectos.
Prevenir la acumulación es más eficaz que intentar acortar la operación de limpieza una vez que la contaminación ya se ha producido.
Utilice el moldeo por inyección de caucho multiestación.
Los equipos multiestación pueden reducir el tiempo de espera de la unidad de inyección al separar la inyección de la vulcanización.
Durante una secuencia de producción:
- Un molde recibe caucho
- Otro molde termina de curarse.
- Se abre un tercer molde
- Otra estación está siendo sometida a la extracción de una parte.
- La unidad de inyección prepara o administra la siguiente dosis.
Este sistema resulta especialmente útil cuando la vulcanización requiere mucho más tiempo que la inyección.
Los beneficios pueden incluir:
- Mayor utilización de la unidad de inyección
- Operación de moldes en paralelo
- Mayor producción por sistema de inyección
- Mejor coordinación del tiempo de curado
- Menor tiempo de espera entre disparos
- Mayor potencial de automatización
El número de estaciones debe coincidir con el tiempo de curado, el tiempo de inyección, el tiempo de manipulación del molde, la capacidad de inyección y la producción requerida.
Agregar estaciones sin equilibrar estos factores puede crear un nuevo cuello de botella en la alimentación, la inyección o la extracción del producto.
TASU soluciones de moldeo por inyección de caucho Combina alimentación FIFO, inyección móvil, diseño de canal frío y operación en múltiples estaciones.
Producción en una sola estación frente a producción en múltiples estaciones
| Factor | Máquina de una sola estación | Máquina multiestación |
|---|---|---|
| Unidad de inyección | Dedicado a un solo molde | Presta servicio a varias estaciones de moldeo |
| Vulcanización en espera | La unidad de inyección puede esperar | Se pueden inyectar otros moldes |
| Estructura del equipo | Más sencillo | Más complejo |
| Coordinación de la producción | Directo | Requiere programación de estaciones |
| Potencial de automatización | De moderado a alto | Alta |
| Más adecuado para | Producción flexible o de menor volumen | Producción repetitiva de volumen medio y alto |
| Limitación principal | Esperar durante largos ciclos de curado | Mayores requisitos de planificación y equipamiento. |
La elección correcta depende del volumen de producción, el tiempo de curado, la cantidad de moldes, la variedad de productos y la distribución de la fábrica.
Automatizar operaciones repetitivas
La automatización puede reducir la variabilidad en las operaciones que dependen de la sincronización del operario.
Las áreas potenciales de automatización incluyen:
- Alimentación de caucho
- Carga de inserción
- Movimiento de moldes
- Control de vacío
- Expulsión de piezas
- Eliminación robótica
- Transferencia por cinta transportadora
- Inspección visual
- Registro de parámetros
La automatización debe abordar una limitación de producción cuantificable.
La instalación de un robot no mejorará la producción si la vulcanización sigue siendo el principal cuello de botella y la eliminación del producto finaliza antes de que se complete el curado.
Medir la eficacia general de los equipos
El tiempo de ciclo por sí solo no refleja el rendimiento total de la producción.
Entre los indicadores útiles se incluyen:
- Tiempo de ciclo teórico
- Tiempo de ciclo promedio real
- Piezas aceptadas por hora
- Tasa de rechazo
- Disponibilidad de la máquina
- Tiempo de inactividad planificado
- Tiempo de inactividad no planificado
- Frecuencia de limpieza del moho
- Residuos de material
- Horas de trabajo por lote
Una máquina rápida con paradas frecuentes puede producir menos piezas aceptadas que un proceso ligeramente más lento pero estable.
Realizar un seguimiento del rendimiento a lo largo de turnos completos y lotes de producción, en lugar de seleccionar el ciclo individual más rápido.
Problemas comunes de tiempo de ciclo
| Problema | Posible causa | Comprobación recomendada |
|---|---|---|
| La plastificación retrasa el siguiente ciclo. | Recuperación lenta del tornillo o alimentación inestable | Compruebe las tiras de alimentación, la velocidad del husillo y la temperatura del cilindro. |
| El tiempo de aspiración es excesivo | Fuga de moho o línea de vacío restringida | Inspeccione los sellos, las mangueras y las válvulas. |
| El tiempo de inyección aumenta | Alta viscosidad o restricción del flujo | Revisión de la plastificación, el corredor y la compuerta |
| El tiempo de curado es más largo de lo esperado. | Temperatura del moho baja o irregular | Mida las temperaturas reales del molde. |
| El proceso de apertura del molde es demasiado lento. | golpe de apertura excesivo | Confirme la autorización de remoción requerida |
| La extracción de piezas es inconsistente. | Dificultad para liberar el mecanismo o diseño deficiente del eyector. | Revisar la superficie del molde y la eyección. |
| La limpieza interrumpe la producción. | Las manchas o los residuos obstruyen las rejillas de ventilación. | Compruebe el tamaño de la inyección, la profundidad de la ventilación y el ajuste del molde. |
| Máquina multiestación en espera | Las estaciones están mal equilibradas. | Comparar los tiempos de curado, inyección y descarga. |
| La tasa de rechazo aumenta después de la optimización. | Los parámetros cambiaron de forma demasiado agresiva. | Regresar a la ventana del proceso validado |
| La producción diaria sigue siendo baja. | Tiempo de inactividad fuera del ciclo de la máquina | Paradas de grabación, cambios de formato y retrasos del operador |
Optimización paso a paso del tiempo de ciclo
Paso 1: Establecer la línea de base
Registre al menos una producción completa en condiciones estables.
Medir cada etapa del ciclo, la producción de piezas aceptadas, la tasa de rechazo y el tiempo de inactividad.
Paso 2: Identificar el cuello de botella
Determinar qué etapa limita el inicio del siguiente ciclo productivo.
Separe el tiempo de máquina, el tiempo de material, el tiempo de moldeo y el tiempo del operador.
Paso 3: Verificar los requisitos de calidad
Confirme las dimensiones, las propiedades físicas, el nivel de curado, la calidad de la superficie y los criterios de inspección antes de cambiar la configuración.
Paso 4: Cambiar una variable
Ajuste un parámetro a la vez para poder medir su efecto.
Paso 5: Realice pequeños ajustes
Reduzca el tiempo o aumente la velocidad gradualmente. Los cambios bruscos aumentan la probabilidad de inestabilidad en el proceso.
Paso 6: Validar ciclos consecutivos
Una pieza aceptable no garantiza la estabilidad del proceso. Revise las tomas consecutivas en condiciones normales de producción.
Paso 7: Calcular la salida aceptada
Compare las piezas aceptadas por hora antes y después del cambio.
Paso 8: Documentar la ventana del proceso
Registre la configuración normal y los límites de ajuste permitidos para los operadores.
Información necesaria para la evaluación del tiempo de ciclo
Antes de recomendar cambios en los equipos o procesos, proporcione lo siguiente:
- tipo compuesto de caucho
- Datos sobre la cura compuesta y las quemaduras
- Dibujo del producto
- Peso del producto
- Espesor de pared
- Insertar información
- Dimensiones del molde
- Número de cavidades
- Peso del corredor
- Descomposición del ciclo actual
- Tiempo de curado actual
- Tasa de rechazo actual
- Salida objetivo
- Operadores disponibles
- Requisitos de automatización
- Diseño de la fábrica
Esta información ayuda a determinar si la principal oportunidad reside en la máquina, el molde, el compuesto, el proceso de manipulación o la disposición de la producción.
Preguntas frecuentes
¿Cuál es el tiempo típico de un ciclo de moldeo por inyección de caucho?
No existe un tiempo de ciclo universal. Depende del compuesto, el espesor del producto, la temperatura del molde, el número de cavidades, el método de inyección, los requisitos de curado y el nivel de automatización.
¿Qué etapa suele ser la más larga?
La vulcanización suele ser la etapa más larga, sobre todo en el caso de productos de caucho grueso. Los cuellos de botella reales deben confirmarse a partir de los datos de producción.
¿Puede una mayor temperatura del molde reducir el tiempo de ciclo?
Una temperatura más alta puede acelerar el curado, pero también puede reducir la seguridad contra quemaduras y afectar las propiedades del llenado o del producto. Cualquier cambio requiere una validación controlada.
¿Se puede aumentar la velocidad de inyección para reducir el tiempo del ciclo?
Sí, dentro del rango de procesamiento estable del compuesto y del molde. Una velocidad excesiva puede provocar burbujas de aire, marcas de quemaduras, rebabas y desplazamiento del inserto.
¿Un sistema de alimentación en frío reduce el tiempo de curado?
No modifica directamente los requisitos de curado del producto moldeado. Puede reducir el desperdicio de bebederos curados, el trabajo de eliminación de bebederos y la manipulación secundaria.
¿Cómo mejora la productividad una máquina multiestación?
Permite que una sola unidad de inyección sirva a varios moldes. Un molde puede curarse mientras otro se inyecta, se abre o se descarga.
¿Puede producirse plastificación durante la vulcanización?
Sí. Muchas máquinas de moldeo por inyección de caucho pueden preparar la siguiente inyección mientras el producto anterior se está curando, siempre que la configuración de la máquina y el compuesto lo permitan.
¿Por qué aumentó la tasa de rechazo tras reducir el tiempo de ciclo?
Es posible que el proceso ya no proporcione tiempo suficiente para el llenado, la eliminación de aire, el curado o la preparación de un material estable. Revise qué etapa se acortó e inspeccione los defectos resultantes.
¿Debe medirse el tiempo de ciclo a partir de una sola toma rápida?
No. Utilice ciclos estables consecutivos e incluya el tiempo necesario para las operaciones de producción rutinarias.
¿Qué es más importante: el tiempo de ciclo o la producción?
El número de productos aceptados por hora es más útil que el tiempo de ciclo por sí solo, ya que incluye el número de cavidades y el rendimiento de producción.
¿Cómo se puede reducir el tiempo de desmontaje de piezas?
Revise la carrera de apertura del molde, el diseño del eyector, la superficie del molde, la geometría del producto, el acceso del operador y las opciones de extracción automática.
¿Qué datos deben registrarse durante la optimización?
Registre los tiempos de las etapas del ciclo, las temperaturas, la presión de inyección, la recuperación del husillo, el peso del producto, los resultados del curado, la tasa de rechazo y el tiempo de inactividad.
Conclusión
Para reducir el tiempo del ciclo de moldeo por inyección de caucho se requiere algo más que aumentar la velocidad de la máquina o acortar la vulcanización. La alimentación, la plastificación, el vacío, la inyección, el curado, el movimiento del molde, el desmoldeo y la limpieza deben evaluarse como un único sistema de producción.
La mejora más significativa se logra eliminando el cuello de botella real y manteniendo un margen de tiempo de proceso validado. La cantidad de piezas aceptadas por hora, la calidad del producto y el tiempo de inactividad proporcionan una medida de éxito más fiable que el ciclo individual más rápido.
Los sistemas de canal frío, la alimentación FIFO, el control de inyección programable, la manipulación automatizada y la producción en múltiples estaciones pueden mejorar la eficiencia cuando se adaptan al compuesto, al molde y al objetivo de producción.
TASU fabrica máquinas automáticas de moldeo de caucho y sistemas de producción multiestación para calzado, productos automotrices y de caucho industrial. Para evaluar el tiempo de ciclo, la configuración del molde, la capacidad de inyección y los requisitos de automatización, Contacta con TASU.
