


Einleitung: Die zentrale Rolle von Kautschuk in verschiedenen Industrien
Die unvergleichliche Kombination aus Elastizität, Widerstandsfähigkeit und Langlebigkeit von Gummi hat ihn zu einem unverzichtbaren Werkstoff in unzähligen Branchen gemacht. Er ist der stille Helfer in unserem Alltag – von den Reifen, die Autos auf der Straße halten, und den Dichtungen, die industrielle Leckagen verhindern, bis hin zu den Schuhsohlen, die jeden Schritt dämpfen, und den Präzisionskomponenten in lebensrettenden Medizingeräten. Was macht diese Vielfalt an Gummiprodukten möglich? Die Antwort liegt in spezialisierten Formgebungsverfahren. Diese Techniken formen Gummi nicht nur in nutzbare Formen, sondern bestimmen direkt die Leistung, Langlebigkeit und Konsistenz eines Produkts. Da die Industrie immer komplexere Designs, höhere Leistungsstandards und eine kosteneffiziente Produktion fordert, haben sich die Gummiformgebungsverfahren rasant weiterentwickelt – jedes mit seinen spezifischen Stärken und Anwendungsbereichen. Für Hersteller ist die Wahl des richtigen Verfahrens nicht nur eine technische Entscheidung, sondern der Schlüssel zur Entwicklung von Produkten, die den Marktbedürfnissen entsprechen.
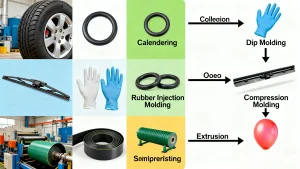
[Vorschlag: Eine Infografik-Collage mit gängigen Gummiprodukten (Reifen, O-Ringe, Handschuhe, medizinische Komponenten) und dezenten Beschriftungen, die sie mit ihren jeweiligen Formgebungsverfahren verknüpfen. Platzieren Sie die Grafik oben im Einleitungsteil, um die Allgegenwärtigkeit von Gummi und die Formgebungstechniken visuell zu verdeutlichen.]
1. Formpressen: Die bewährte Säule der Gummiformung
1.1 Prinzip und Prozessablauf
Das Formpressen ist das Rückgrat der traditionellen Gummiherstellung – zuverlässig, unkompliziert und bewährt. So funktioniert es: Zunächst wird eine präzise Menge unvulkanisierter Gummimischung (ein sogenannter „Rohling“ oder „Vorformling“) zugeschnitten oder geformt, um der ungefähren Größe des Endprodukts zu entsprechen. Dieser Rohling wird dann in eine Form gegeben. beheizter Formhohlraum Die Form (typischerweise aus Stahl oder Aluminium) wird durch die obere Hälfte (die Formplatte) fest verschlossen, wobei hohe Temperatur (üblicherweise 150–200 °C) und hoher Druck (10–50 MPa) erzeugt werden. Die Hitze löst die Vulkanisation aus – eine chemische Reaktion, die den Gummi aushärtet –, während der Druck das Material in jede Ecke des Formhohlraums presst. Sobald die Aushärtung abgeschlossen ist (die Dauer variiert je nach Gummisorte und Bauteildicke), wird die Form geöffnet und das fertige Bauteil entnommen.
[Vorschlag für eine Abbildung: Schrittweise Darstellung des Formpressverfahrens: 1) Unvulkanisierter Gummirohling wird in die Formkavität eingelegt; 2) Form wird geschlossen und Hitze/Druck zugeführt; 3) Vulkanisationsprozess; 4) Form wird geöffnet und das Formteil entnommen. Beschriften Sie die wichtigsten Komponenten (Formkavität, Pressplatte, Gummirohling). Platzieren Sie die Abbildung nach der Unterüberschrift „Prinzip und Prozessablauf“.]
1.2 Eigenschaften und Anwendungen
Warum ist das Formpressen bei Herstellern so beliebt? Seine Vielseitigkeit – es eignet sich für alles, von einfachen Flachdichtungen bis hin zu komplexen Teilen mit Hinterschneidungen. Auch die Werkzeug- und Anlagenkosten sind im Vergleich zu fortschrittlicheren Verfahren geringer, was es ideal für kleine bis mittlere Produktionsserien macht. Allerdings hat es auch Nachteile: Die Zykluszeiten sind länger (da jedes Teil manuell be- und entladen werden muss), und es bildet sich oft überschüssiger Gummi (sogenannter „Grat“) um das Teil herum, der nach der Produktion entfernt werden muss.
Typische Anwendungsgebiete sind O-Ringe für Sanitärinstallationen, Schwingungsdämpfer für schwere Maschinen, Dichtungen für Industrierohre und Gummifüße für Elektronikgeräte. Es wird auch für kundenspezifische Teile verwendet, bei denen geringe Werkzeugkosten wichtiger sind als die Notwendigkeit einer ultraschnellen Produktion.
2. Transferformverfahren: Eine Brücke zwischen traditionellen und modernen Techniken
2.1 Funktionsmechanismus
Das Transferformverfahren vereint die Vorteile des Kompressions- und Spritzgießens und behebt einige der Einschränkungen des Kompressionsformens. Der Prozess beginnt mit einem Gummirohling, der in eine separate, beheizte Kammer, den sogenannten „Topf“ (über dem Formhohlraum), gelegt wird. Ein Stempel drückt dann auf den Rohling und presst den geschmolzenen Gummi durch kleine Kanäle (Angusskanäle) in den geschlossenen Formhohlraum. Sobald der Gummi den Hohlraum ausfüllt und vulkanisiert ist, öffnet sich die Form und das Formteil wird entnommen – zusammen mit dem restlichen Gummi im Topf und in den Kanälen (der teilweise recycelt werden kann).
Durch diesen kontrollierten Materialfluss wird sichergestellt, dass der Gummi auch die kleinsten Details der Form erreicht, wodurch er sich perfekt für Teile mit engen Toleranzen oder eingebetteten Metalleinsätzen (wie z. B. gummierte Schrauben) eignet.
[Vorgeschlagene Abbildung: Querschnittsdiagramm einer Transferformanlage mit Beschriftung von Formtopf, Stempel, Angusskanal, Verteilerkanälen, Formhohlraum und eingebettetem Metalleinsatz. Der Fließweg des geschmolzenen Gummis vom Formtopf zum Formhohlraum sollte hervorgehoben werden. Nach der Unterüberschrift „Funktionsmechanismus“ einfügen.]
2.2 Vor- und Nachteile
Die größten Erfolge des Transferformverfahrens sind höhere Maßgenauigkeit Beim Formpressen entsteht weniger Grat als beim Kompressionsformen, da der Gummi in einen geschlossenen Formhohlraum gepresst und nicht in einem offenen komprimiert wird. Auch komplexe Designs (wie Teile mit mehreren Löchern oder Einsätzen) lassen sich damit zuverlässiger verarbeiten. Allerdings sind die Kosten höher: Die Form ist komplexer (aufgrund des Formtopfs und der Kanäle), und der Materialverlust ist höher (durch Angusskanäle). Die Anfangsinvestition in die Ausrüstung ist ebenfalls höher als beim Kompressionsformen, daher eignet sich das Verfahren am besten für Serienfertigungen, bei denen die Präzision den Mehraufwand rechtfertigt.
3. Spritzgießen: Präzision und Effizienz neu definiert
3.1 Das Herzstück des Prozesses – Die Spritzgießmaschine
Wenn es um die Herstellung von hochvolumigen, präzisen Gummiprodukten geht, Gummispritzgießmaschine Sie ist der Star. Anders als beim Kompressions- oder Transferformen automatisiert diese Maschine nahezu jeden Schritt und ist damit ein Arbeitstier für die Massenproduktion. Eine typische Gummispritzgießmaschine besteht aus drei Kernkomponenten:
- Beheiztes FassUnvulkanisierte Gummigranulate oder -mischungen werden in den Zylinder gegeben, wo rotierende Schnecken (oder Kolben) das Material schmelzen und zu einem gleichmäßigen, fließfähigen Zustand vermischen.
- InjektionseinheitSobald der Gummi plastifiziert ist, wird er von der Anlage mit extrem hohem Druck (50–200 MPa) in den Formhohlraum eingespritzt – wodurch sichergestellt wird, dass auch die feinsten Details ausgefüllt werden.
- SpanneinheitDadurch werden die beiden Formhälften während des Einspritzens und Aushärtens fest verschlossen. Die Schließkraft muss dem Einspritzdruck entsprechen, um ein Öffnen der Form zu verhindern (was zu Gratbildung oder Verformungen führen würde).
Modern Spritzgießmaschinen Sie beinhalten außerdem Steuerungen für Temperatur, Druck und Zykluszeit – was eine gleichmäßige und wiederholbare Produktion ermöglicht.
[Vorschlag für ein Bild: Ein detailliertes Foto oder eine 3D-Darstellung einer Gummispritzgießmaschine mit Beschriftung des beheizten Zylinders, der Spritzeinheit, der Schließeinheit, der Form und des Bedienfelds. Fügen Sie eine kleine Detailansicht hinzu, die die Schnecke im Inneren des beheizten Zylinders zeigt. Platzieren Sie das Bild am Anfang des Abschnitts „Spritzgießen“, um die Funktion der Maschine hervorzuheben.]
3.2 Prozess und Unterscheidungsmerkmale
Gummi-Spritzgießen folgt einem nahtlosen, automatisierten Zyklus:
- FütterungDie Gummimischung wird in den Trichter der Maschine gefüllt und in den beheizten Zylinder geleitet.
- PlastifizierungDie Schnecke im Zylinder schmilzt und vermischt den Gummi und reguliert die Temperatur, um ein vorzeitiges Aushärten zu vermeiden.
- EinspritzungDie geschmolzene Gummimasse wird unter hohem Druck durch eine Düse in den geschlossenen Formhohlraum gepresst.
- Aushärtung (Vulkanisation)Die Form wird beheizt, um den Gummi auszuhärten – die Zykluszeiten sind hier kürzer als beim Formpressen (oft 30 Sekunden bis 5 Minuten).
- AuswurfNach dem Aushärten öffnet sich die Klemmeinheit, und Auswerferstifte drücken das fertige Teil heraus.
Die größten Vorteile? Geschwindigkeit (ideal für große Produktionsmengen), Konsistenz (minimale Abweichungen zwischen den Teilen) und schwaches Blitzen (Da die Form während des Einspritzvorgangs geschlossen bleibt). Dadurch entfällt auch die Notwendigkeit vorgeformter Rohlinge, was die Materialvorbereitungszeit verkürzt.
[Vorschlag: Vereinfachtes Flussdiagramm des Gummispritzgießens mit Symbolen für jeden Schritt (Zuführung → Plastifizierung → Einspritzen → Aushärten → Auswerfen). Kurze Hinweise zu den wichtigsten Vorteilen hinzufügen (z. B. „Keine vorgeformten Rohlinge erforderlich“ unter Zuführung). Nach der Unterüberschrift „Prozess und Besonderheiten“ platzieren.]
3.3 Vielfältige Anwendungsmöglichkeiten
Dank seiner Präzision und Effizienz Gummispritzguss wird in wichtigen Branchen eingesetzt:
- Automobilindustrie: Dichtungen der Scheibenwischerblätter, Motorlager, Buchsen und Türdichtungen (wo Konsistenz für die Leistung von entscheidender Bedeutung ist).
- MedizinischSterile Komponenten wie Spritzendichtungen, Katheterspitzen und implantierbare Gummiteile (das geringe Kontaminationsrisiko des Verfahrens erfüllt medizinische Standards).
- IndustrieGroße Dichtungen für Pumpen, Ventile und Hydrauliksysteme (hoher Druck gewährleistet die Belastbarkeit der Teile).
- Konsumgüter: Zahnbürstengriffe, Spielzeugkomponenten und Dichtungen für Haushaltsgeräte (hohe Produktionsmengen halten die Kosten niedrig).
4. Extusion: Die Kunst der kontinuierlichen Produktion
4.1 Das Extrusionsprinzip enthüllt
Bei der Extrusion dreht sich alles um kontinuierliche, gleichmäßige ProduktionIdeal für Teile mit gleichmäßigem Querschnitt (wie Rohre, Schläuche oder Profile). So funktioniert es: Unvulkanisierter Gummi wird in einen beheizten Extruder (einen langen Zylinder mit einer rotierenden Schnecke) eingeführt. Die Schnecke befördert den Gummi vorwärts und schmilzt und vermischt ihn dabei. Am Ende des Zylinders wird der Gummi durch eine speziell geformte Düse gepresst (z. B. eine runde Düse für Rohre, eine rechteckige Düse für Streifen). Beim Austritt aus der Düse behält der Gummi deren Form bei und härtet anschließend in einer Kühl- oder Vulkanisationseinheit (oft ein Wasserbad oder Ofen) aus. Das Ergebnis? Ein langer, durchgehender Gummistrang, der auf die gewünschten Längen zugeschnitten werden kann.
[Vorgeschlagene Abbildung: Seitenansicht eines Extruders mit Trichter, beheiztem Zylinder, rotierender Schnecke, Düse und Vulkanisationsbad. Der Weg des Gummis von der Zuführung bis zur Extrusion sollte hervorgehoben werden. Eine Nahaufnahme zeigt die Düse, die den Gummi zu einem Schlauch formt. Nach der Unterüberschrift „Das Prinzip der Extrusion erklärt“ einfügen.]
4.2 Prozessmerkmale und -beschränkungen
Die größte Stärke der Extrusion ist EffizienzEs kann täglich Tausende Meter Produkt herstellen und eignet sich daher ideal für die Massenproduktion. Bei einfachen Formen ist es zudem kostengünstig, da die Werkzeuge weniger komplex sind als Spritzgusswerkzeuge. Allerdings gibt es Einschränkungen: Es eignet sich nur für Teile mit konstantem Querschnitt (keine komplexen Kurven oder Hinterschneidungen). Darüber hinaus verursacht die Nachvulkanisation zusätzliche Zeit und Kosten – im Gegensatz zum Spritzgießen, bei dem die Aushärtung in der Form erfolgt. Typische Extrusionsprodukte sind Gartenschläuche, Kraftstoffleitungen für Kraftfahrzeuge, Fensterdichtungen und Gummiprofile für den Baubereich (z. B. Türdichtungen).
5. Kalandrieren: Formen von Platten und Herstellen von Verbundwerkstoffen
5.1 Die Grundlagen des Kalandrierens
Kalandrieren ist das Standardverfahren zur Herstellung von dünne Gummifolien Oder es werden Textilien mit Gummi beschichtet, um Verbundwerkstoffe herzustellen. Dabei kommen mehrere beheizte, rotierende Walzen zum Einsatz (üblicherweise 2–5 Walzen, vertikal oder horizontal angeordnet). Der Prozess läuft folgendermaßen ab: Unvulkanisierter Gummi wird zwischen die ersten Walzen geführt, die ihn zu einer dünnen, gleichmäßigen Schicht verdichten und dehnen. Beim Durchlaufen der nachfolgenden Walzen wird der Walzenabstand angepasst, um die gewünschte Dicke (von 0,1 mm bis zu mehreren Millimetern) zu erreichen. Für Verbundwerkstoffe (wie beispielsweise Reifenkarkassen) wird das Gewebe zusammen mit dem Gummi in die Walzen eingeführt. Der Gummi wird dabei in das Gewebe gepresst, wodurch eine verstärkte Schicht entsteht. Das fertige Produkt wird anschließend abgekühlt und vulkanisiert.
[Vorschlag für ein Bild: Draufsicht auf eine 4-Walzen-Kalandermaschine. Gummi und Gewebe werden in den ersten Walzenspalt eingeführt und durchlaufen anschließend die nachfolgenden Walzen, um eine dünne Verbundfolie zu bilden. Beschriften Sie die Walzen, die Gummizuführung, die Gewebezuführung und die fertige Folie. Fügen Sie eine Messmarkierung (z. B. „0,5 mm Dicke“) hinzu, um die Genauigkeit hervorzuheben. Platzieren Sie das Bild nach der Unterüberschrift „Grundlagen des Kalandrierens“.]
5.2 Wichtigste Anwendungsbereiche
Das Kalandrieren ist in Branchen, die auf dünne, starke Gummimaterialien angewiesen sind, von entscheidender Bedeutung:
- ReifenherstellungDie primäre Anwendung – das Kalandrieren – erzeugt „Karkasslagen“ (verstärkte Gewebe-Gummi-Lagen, die die Reifenstruktur bilden) und „Laufflächenlagen“ (die Gummischicht, die mit der Straße in Kontakt kommt).
- FörderbänderAus durch Kalandrieren hergestellten, gummierten Gewebebahnen werden die flexiblen, langlebigen Förderbänder gebildet, die in Fabriken und Bergwerken eingesetzt werden.
- AbdichtungDicke Gummibahnen werden für Dachabdichtungen, Teichfolien und Kellerabdichtungen verwendet – durch Kalandrieren wird eine gleichmäßige Dicke für zuverlässigen Schutz gewährleistet.
- TextilienGummibeschichtete Stoffe für Regenmäntel, Neoprenanzüge und Industrieschürzen werden durch Kalandrieren hergestellt.
6. Tauchen / Tauchformen: Dünnschichtproduktion meistern
6.1 Der Tauchprozess im Detail
Das Tauchformverfahren ist der Goldstandard für die Herstellung von dünne, flexible GummiprodukteDenken Sie an Produkte mit Wandstärken von nur 0,1 mm. Der Prozess beginnt mit einer Form (oft aus Keramik, Metall oder Kunststoff), die der Form des Endprodukts entspricht (z. B. eine Handschuhform). Die Form wird zunächst gereinigt und mit einem Trennmittel behandelt (damit sich der Gummi später leichter ablösen lässt). Anschließend wird sie in ein Bad mit flüssiger Gummimischung (meist Latex oder eine synthetische Kautschuklösung) getaucht. Die Form verbleibt für eine bestimmte Zeit im Wasser – je länger die Einweichzeit, desto dicker die Wände. Nach dem Eintauchen wird die Form herausgenommen, und überschüssiger Gummi tropft ab. Anschließend wird sie getrocknet (um Lösungsmittel zu entfernen) und gehärtet (durch Hitze oder chemische Behandlung). Zum Schluss wird die Form abgezogen oder abgerollt, um das fertige Dünnschichtprodukt zu entnehmen.
[Vorschlag für ein Bild: Eine Bildfolge, die den Tauchformprozess zeigt: 1) Handschuhförmige Keramikform; 2) Form in flüssigen Latex getaucht; 3) Form mit Latexbeschichtung herausgenommen; 4) Trocken-/Härteofen; 5) Fertiger Handschuh aus der Form entnommen. Beschriften Sie jeden Schritt deutlich. Platzieren Sie die Abbildung nach der Unterüberschrift „Tauchprozess im Detail“.]
6.2 Ideale Produkttypen für das Tauchformen
Die Stärke des Tauchformverfahrens liegt in seiner Fähigkeit, dünne, nahtlose Produkte herzustellen – was es unverzichtbar macht für:
- Medizinische IndustrieChirurgische Handschuhe, Untersuchungshandschuhe, Fingerlinge und Katheterballons (dünne Wände ermöglichen Flexibilität und Sensibilität, während die nahtlose Konstruktion eine Kontamination verhindert).
- Schutzausrüstung: Einweghandschuhe für den Umgang mit Lebensmitteln, chemikalienbeständige Handschuhe für Laborarbeiten und Staubmasken mit Gummidichtungen.
- KonsumgüterLuftballons, Spielzeug-Quetschbälle und wasserdichte Hüllen für kleine Elektronikgeräte (dünnes Gummi sorgt für geringes Gewicht der Produkte).
7. Gießen: Schmieden von komplexen und detaillierten Teilen
7.1 Das Gießprinzip für flüssige Polymere
Guss ist für komplexe, detaillierte Teile Dass andere Verfahren (wie Extrusion oder Formpressen) nicht funktionieren. Im Gegensatz zu den in anderen Verfahren verwendeten Vollgummimischungen nutzt das Gießen flüssige PolymereAm häufigsten wird flüssiges Silikonkautschuk (LSR) oder Polyurethan (PU) verwendet. Das Verfahren ist einfach und präzise: Zunächst wird eine Form (oft aus Silikon, Aluminium oder Harz) mit der exakten Form des gewünschten Teils – inklusive kleinster Details wie Logos oder Oberflächenstrukturen – hergestellt. Der flüssige Kautschuk wird dann mit einem Härter (zur Aushärtung) vermischt und in die Form gegossen oder eingespritzt. Die Form härtet anschließend aus (je nach Polymer bei Raumtemperatur oder in einem beheizten Ofen). Nach dem Aushärten wird die Form geöffnet und das Teil entnommen – Nachbearbeitung ist nicht nötig, da die Flüssigkeit alle Details ohne Überschuss ausfüllt.
[Vorschlag für ein Bild: Eine Nahaufnahme von flüssigem Silikonkautschuk, der in eine detaillierte Form gegossen wird (z. B. eine Form für ein medizinisches Bauteil mit feinen Rillen). Fügen Sie eine Detailansicht des fertigen Teils neben der Form hinzu, die verdeutlicht, wie der Kautschuk jedes Detail wiedergibt. Platzieren Sie das Bild nach der Unterüberschrift „Gießprinzip für flüssige Polymere“.]
7.2 Spezialgebiete und Anwendungsbereiche
Die Fähigkeit des Gussverfahrens, feine Details und komplexe Geometrien abzubilden, macht es ideal für:
- Medizinische Komponenten: Kundenspezifisch geformte Dichtungen für Diagnosegeräte, flexible Verbinder für medizinische Schläuche und implantierbare Teile (LSR ist biokompatibel und erfüllt medizinische Standards).
- Kunst und PrototypingReproduktionen von Skulpturen, Dekorationselementen und Prototypen (das Gießverfahren ermöglicht die schnelle Herstellung von Formen und die Produktion in kleinen Serien).
- IndustrieteileVollgummireifen für Gabelstapler oder kleine Maschinen (dicke, robuste Teile ohne Nähte) und kundenspezifische Dichtungen für unregelmäßig geformte Geräte.
- UnterhaltungselektronikGummierte Tastenfelder für Fernbedienungen, wasserdichte Dichtungen für Smartwatches und vibrationsdämpfende Füße für Laptops (detaillierte Formen passen in enge Gerätebereiche).
Schlussfolgerung
Die Welt der Gummiformung ist alles andere als statisch – sie ist ein dynamisches Feld, das von Innovationen und Industriebedarf angetrieben wird. Von der Zuverlässigkeit des Kompressionsformens bis hin zur Präzision von Gummispritzguss (unterstützt durch fortschrittliche GummispritzgießmaschinenJeder dieser Prozesse hat sich eine wichtige Nische geschaffen. Mit dem technologischen Fortschritt erleben wir spannende Veränderungen: mehr Automatisierung Spritzgießmaschinen die Abfall reduzieren, neue flüssige Polymere für den Guss, die strengere Umweltstandards erfüllen, und Extrusionsverfahren, die komplexere Querschnitte erzeugen können.
Für Hersteller liegt der Schlüssel zum Erfolg darin, das richtige Verfahren auf das jeweilige Produkt abzustimmen: die Wahl des Formpressverfahrens für Dichtungen in kleinen Stückzahlen. Gummispritzguss für die Massenproduktion von Medizinteilen und für den Guss von komplexen Prototypen. Indem die Gummiindustrie diese Trends frühzeitig erkennt, wird sie auch weiterhin die Produkte prägen, die unsere Welt am Laufen halten – ein präzise geformtes Teil nach dem anderen.
