


Spritzgießen ist ein grundlegendes Fertigungsverfahren zur Herstellung unzähliger Kunststoff- und Gummiteile. Die Schließkraft der Spritzgießmaschine ist dabei ein entscheidender Faktor, der sowohl die Betriebseffizienz als auch die Produktqualität maßgeblich beeinflusst. Die Schließkraft beschreibt im Wesentlichen die Kraft, die die Maschine aufwendet, um die Form während des Einspritzvorgangs fest verschlossen zu halten. Die Wahl der richtigen Schließkraft ist nicht nur eine technische Frage, sondern entscheidend für eine reibungslose Produktion, da eine falsche Schließkraft eine Reihe von Problemen nach sich ziehen kann – von fehlerhaften Teilen bis hin zu Maschinenschäden.
Ob Sie neu in der Spritzgießbranche sind oder ein erfahrener Profi: Die Beherrschung der Grundlagen der Presskraft von Spritzgießmaschinen ist entscheidend für die Optimierung Ihrer Betriebsabläufe. So stellen Sie sicher, dass Ihre Maschine mit maximaler Effizienz läuft, Ausschuss minimiert und konstant hochwertige Produkte liefert. In diesem Artikel beleuchten wir alle wichtigen Aspekte der Presskraft von Spritzgießmaschinen, einschließlich der Berechnung der Presskraft für Spritzgießmaschine, die Einflussfaktoren, Besonderheiten der Gummiformung und die Folgen einer ungeeigneten Tonnagewahl.
Wie hoch ist die Schließkraft der Spritzgießmaschine?
Die Schließkraft einer Spritzgießmaschine ist eine Kernspezifikation, die ihre Fähigkeit zur Ausführung spezifischer Spritzgießaufgaben bestimmt. Sie bezeichnet die Schließkraft, die die Maschine aufwendet, um die Form während des Einspritzens des geschmolzenen Materials unter hohem Druck sicher zu verschließen. Diese in Tonnen gemessene Kraft ist für die Aufrechterhaltung der Formstabilität während des Prozesses unerlässlich.
Bei unzureichender Schließkraft (d. h. zu geringer Presskraft) kann sich die Form beim Einspritzen des geschmolzenen Materials leicht öffnen. Dies kann zu Fehlern wie Gratbildung – überschüssigem Material, das aus den Formspalten austritt – oder unvollständigen Teilen führen, die die Konstruktionsvorgaben nicht erfüllen. Umgekehrt ist eine zu hohe Presskraft nicht nur unnötig, sondern führt auch zu Energieverschwendung, erhöht die Belastung der Maschinenkomponenten und beschleunigt den Verschleiß.
Die Presskraft einer Spritzgießmaschine korreliert direkt mit der Größe und Komplexität der herzustellenden Teile. Maschinen mit höherer Presskraft eignen sich für größere Formen und komplexere Teile, da sie die nötige Kraft erzeugen, um auch große Formen unter hohem Einspritzdruck geschlossen zu halten. Maschinen mit niedrigerer Presskraft hingegen sind besser für kleinere, einfachere Teile geeignet und bieten eine kostengünstigere und energieeffizientere Lösung für solche Anwendungen.
Faktoren wie die Art des zu formenden Materials, die Formkonstruktion und die Teilegröße beeinflussen die benötigte Presskraft. Daher ist ein genaues Verständnis der Projektanforderungen unerlässlich, um Fehlinvestitionen in eine Maschine mit überdimensionierter Presskraft oder unnötigen Kraftaufwand mit einer zu schwachen Maschine zu vermeiden.
Wie berechnet man die Tonnage für eine Spritzgießmaschine?
Die Berechnung der richtigen Presskraft für eine Spritzgießmaschine erfordert eine Kombination aus theoretischen Formeln und praktischen Gegebenheiten. Die grundlegende Formel zur Abschätzung der benötigten Presskraft dient als Ausgangspunkt, muss aber an die spezifischen Merkmale Ihres Projekts angepasst werden.
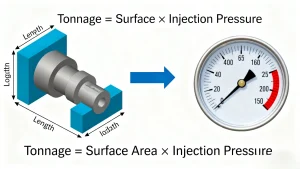
Die allgemeine Formel zur Berechnung der Tonnage einer Spritzgießmaschine lautet:
Tonnage = Oberfläche × Injektionsdruck
Um die Genauigkeit zu gewährleisten, lassen Sie uns jede Komponente einzeln betrachten:
Oberfläche
Die Kontaktfläche bezeichnet die Fläche des Formteils, die mit den Spannplatten der Maschine in Berührung kommt. Bei einfachen, flachen Teilen lässt sich diese mithilfe grundlegender Geometrie (z. B. Länge × Breite) berechnen. Bei komplexen Teilen mit unregelmäßigen Formen, Hohlräumen oder Hinterschneidungen ist jedoch ein detaillierteres Verfahren erforderlich – oft unter Einbeziehung von 3D-Modellierung oder spezieller Software zur präzisen Messung der gesamten Kontaktfläche. Selbst kleine Fehlberechnungen können hier zu erheblichen Fehlern bei der Presskraftberechnung führen.
Einspritzdruck
Der Einspritzdruck ist die Kraft, die die Maschine auf das geschmolzene Material ausübt, um es in den Formhohlraum zu pressen. Dieser Druck variiert je nach Materialart (z. B. Hartkunststoffe vs. flexible Elastomere), Wandstärke des Formteils (dünnere Wände erfordern einen höheren Druck zum Füllen) und Formgebungsbedingungen (z. B. Temperatur). Der Standard-Einspritzdruck liegt zwischen 20 und 150 MPa (Megapascal). Es ist jedoch unbedingt erforderlich, die Richtlinien des Materialherstellers für optimale Werte zu beachten.
Beispielrechnung
Angenommen, Sie formen ein einfaches Kunststoffteil mit einer Oberfläche von 100 cm², und der empfohlene Einspritzdruck für das Material beträgt 60 MPa. Unter Verwendung der Formel:
Tonnage = 100 cm² × 60 MPa = 6000 kgf (Kilogrammkraft)
Um Kilogramm-Kraft in Tonnen (die Standardeinheit für die Tonnage von Spritzgießmaschinen) umzurechnen, teilen Sie durch 1000:
Tonnage = 6000 kgf ÷ 1000 = 6 Tonnen
Das bedeutet, dass Sie eine Spritzgießmaschine mit einer Schließkraft von mindestens 6 Tonnen benötigen, um das Teil effektiv zu formen.
Es ist wichtig zu beachten, dass diese Formel nur eine grobe Schätzung liefert. Weitere Faktoren – wie die Bauteilkomplexität (z. B. dünne Wände, die den Druckbedarf erhöhen), das Werkzeugmaterial (z. B. Stahl vs. Aluminium) und die Einspritzgeschwindigkeit (Hochgeschwindigkeitseinspritzung kann eine höhere Presskraft erfordern) – sollten berücksichtigt werden, um die endgültige Presskraft zu ermitteln.
Faktoren, die die Tonnage der Spritzgießmaschine beeinflussen
Mehrere Variablen beeinflussen die erforderliche Presskraft einer Spritzgießmaschine, und deren Verständnis ist entscheidend, um kostspielige Fehler zu vermeiden. Im Folgenden sind die wichtigsten Faktoren aufgeführt:
Materialart
Unterschiedliche Werkstoffe weisen spezifische Eigenschaften auf, die den benötigten Pressdruck beeinflussen. So benötigen Gummi und Elastomere beispielsweise einen höheren Pressdruck als Standardthermoplaste (z. B. Polyethylen oder Polypropylen). Dies liegt an der höheren Viskosität des Gummis (wodurch das Einspritzen erschwert wird) und seiner größeren Elastizität (wodurch er nach dem Einspritzen zurückfedert und somit mehr Kraft zum Schließen der Form erforderlich ist). Auch hochdichte Werkstoffe oder solche mit hohen Schmelzflussraten können eine höhere Schließkraft erfordern, um ein Auslaufen der Form zu verhindern.
Teilekonstruktion
Die Komplexität der Bauteilkonstruktion beeinflusst die benötigte Presskraft direkt. Dünnwandige Bauteile erfordern beispielsweise einen höheren Druck, um die Form vollständig zu füllen, was wiederum die erforderliche Presskraft zum Schließen der Form erhöht. Bauteile mit tiefen oder mehreren Kavitäten benötigen ebenfalls mehr Kraft, da sich der Einspritzdruck auf eine größere Fläche verteilt. Selbst kleine Merkmale wie Rippen oder Vorsprünge können die Oberfläche vergrößern und somit eine Anpassung der Presskraft erforderlich machen.
Maschinengröße und Hublänge
Größere Spritzgießmaschinen sind für größere Formen ausgelegt, die naturgemäß eine höhere Schließkraft benötigen. Auch der Hub – die Strecke, die die Form zum Öffnen und Schließen zurücklegt – spielt eine Rolle: Längere Hubwege bedeuten, dass die Maschine mehr Kraft aufbringen muss, um die Form zu schließen und den Druck während des gesamten Zyklus aufrechtzuerhalten. Kleinere Maschinen mit kürzeren Hubwegen benötigen hingegen weniger Schließkraft für kleinere Formen.
Zykluszeit
Kürzere Zykluszeiten (d. h. höhere Produktionsraten) erfordern oft eine höhere Presskraft. Bei beschleunigten Zyklen verläuft die Einspritzphase schneller, wodurch in kürzerer Zeit mehr Druck auf die Form ausgeübt wird. Um ein Öffnen der Form während des schnellen Einspritzens zu verhindern, benötigt die Maschine eine zusätzliche Schließkraft zur Gewährleistung der Stabilität. Maschinen, die für die Hochgeschwindigkeitsproduktion optimiert sind, sind typischerweise mit einer höheren Presskraft ausgestattet, um diesen Anforderungen gerecht zu werden.
Gummispritzgießmaschine: Überlegungen zur Tonnage
Eine Gummispritzgießmaschine erfordert im Vergleich zu Maschinen für die Kunststoffverarbeitung besondere Anforderungen an die Presskraft. Die inhärenten Eigenschaften von Gummi – hohe Viskosität, Elastizität und die Notwendigkeit der Vulkanisation – machen ihn zu einem anspruchsvolleren Material, was einen höheren Presskraftbedarf zur Folge hat.
Elastische Rückstellung von Gummi
Einer der Hauptgründe, warum Spritzgießmaschinen für Gummi eine höhere Schließkraft benötigen, ist die elastische Rückstellkraft des Gummis. Nachdem der geschmolzene Gummi in die Form eingespritzt wurde, dehnt er sich nach dem Druckabbau während des Aushärtungsprozesses aus (oder „federt zurück“). Um dieser Ausdehnung entgegenzuwirken und die Form fest verschlossen zu halten – wodurch das Bauteil seine Form und Abmessungen behält – muss die Maschine eine zusätzliche Schließkraft aufbringen. Ohne diese zusätzliche Schließkraft kann sich die Form leicht öffnen, was zu Gratbildung oder Verformungen der Bauteile führen kann.
Formgröße und Kavitätentiefe
Spritzgießmaschinen für Gummi verarbeiten häufig größere Formen oder Formen mit tieferen Kavitäten (typisch für Gummiteile wie Dichtungen oder Schläuche). Größere Formen haben eine größere Oberfläche, wodurch die erforderliche Schließkraft zum Aufrechterhalten des Drucks steigt. Tiefere Kavitäten erfordern ebenfalls eine höhere Schließkraft, da der zum vollständigen Füllen der Kavität benötigte Einspritzdruck höher ist und die Maschine diesem Druck entgegenwirken muss, um die Form geschlossen zu halten.
Materialspezifische Anforderungen
Verschiedene Kautschukarten (z. B. Naturkautschuk, Nitrilkautschuk, Silikon) weisen unterschiedliche Viskositäten und Aushärtungsanforderungen auf. Silikonkautschuk benötigt beispielsweise höhere Aushärtungstemperaturen, was den Materialfluss und den erforderlichen Druck beeinflussen und somit letztendlich die benötigte Menge bestimmen kann. Es ist daher unerlässlich, die Spezifikationen des Kautschukherstellers zu konsultieren, um die exakt benötigte Menge für Ihr spezifisches Material zu ermitteln.
Wie man die richtige Tonnage für eine Spritzgießmaschine auswählt
Die Auswahl der richtigen Presskraft für eine Spritzgießmaschine erfordert mehr als nur die Anwendung einer Berechnungsformel. Sie bedarf eines ganzheitlichen Ansatzes, der die Teileanforderungen, die Materialeigenschaften und die Produktionsziele berücksichtigt. So gehen Sie vor:
Tonnage=Oberfläche×Einspritzdruck
Bauteilgröße und -konstruktion bewerten
Analysieren Sie zunächst die Größe, Wandstärke und Komplexität des Bauteils. Größere Bauteile oder solche mit dünnen Wänden, tiefen Hohlräumen oder mehreren Merkmalen erfordern eine höhere Presskraft. Erstellen Sie ein detailliertes 3D-Modell des Bauteils, um die Oberfläche präzise zu messen, und berücksichtigen Sie, wie sich Konstruktionselemente (z. B. Hinterschneidungen, Rippen) auf den benötigten Druck und die Presskraft auswirken können.
Materialeigenschaften verstehen
Recherchieren Sie die Materialspezifikationen – ob es sich um Kunststoff, Gummi oder ein Elastomer handelt. Beachten Sie die Herstellerangaben zu empfohlenem Einspritzdruck und -volumen. GummispritzgießmaschineBesonderes Augenmerk sollte auf die Elastizität und Viskosität des Materials gelegt werden, da diese einen höheren Bedarf an Tonnage bedingen.
Zykluszeit und Produktionseffizienz berücksichtigen
Für hohe Produktionsvolumina bei kurzen Zykluszeiten empfiehlt sich eine Maschine mit etwas höherer Presskraft als in der Grundberechnung angegeben. Schnellere Zyklen erfordern höheren Einspritzdruck und höhere Geschwindigkeiten. Die höhere Presskraft sorgt dafür, dass die Form geschlossen bleibt und die Teile formstabil bleiben. Bei geringeren Produktionsvolumina oder langsameren Zyklen kann eine Maschine mit einer Presskraft nahe der berechneten ausreichend sein.
Vermeiden Sie Über- oder Untertonnage.
Es mag verlockend sein, aus Sicherheitsgründen eine Maschine mit höherer Schließkraft als nötig zu wählen, doch das ist ineffizient. Maschinen mit zu hoher Schließkraft verbrauchen mehr Energie, verursachen höhere Betriebskosten und belasten die Bauteile unnötig. Maschinen mit zu niedriger Schließkraft hingegen haben Schwierigkeiten, die Formen richtig zu schließen, was zu Fehlern, längeren Zykluszeiten und erhöhtem Verschleiß führt. Wählen Sie eine Schließkraft, die Ihren berechneten Anforderungen entspricht, plus einen kleinen Puffer (typischerweise 10–201 TP3T) für unvorhergesehene Ereignisse.
Die Folgen der Wahl der falschen Tonnage
Die Wahl einer falschen Presskraft für eine Spritzgießmaschine kann weitreichende Folgen haben und sich auf die Produktqualität, die Lebensdauer der Maschine und die Betriebskosten auswirken:
Produktmängel
- Unzureichende Schließkraft: Eine zu geringe Schließkraft führt zu Formleckagen, was wiederum zu Gratbildung (überschüssigem Material an den Teilen), unvollständiger Formfüllung (und damit zu Hohl- oder Fehlformen) sowie mangelhafter Oberflächengüte führt. Diese Fehler erfordern Nacharbeit oder Ausschuss und erhöhen so den Materialverbrauch.
- Zu hoher Anpressdruck: Zu viel Kraft kann zu Verformungen oder Verzug des Werkstücks führen, da die Form während des Abkühlens zu viel Druck auf das Werkstück ausübt. Sie kann auch die Form selbst beschädigen – z. B. durch Verbiegen oder Brechen der Formplatten – was zu dauerhaften Fehlern an allen nachfolgenden Teilen führt.
Maschinenverschleiß und Beschädigung
- Überlastung: Maschinen mit überhöhter Tragkraft belasten Hydrauliksysteme, Spannplatten und Zugstangen unnötig. Dies beschleunigt den Verschleiß, führt zu häufigeren Ausfällen, kostspieligen Reparaturen und einer kürzeren Lebensdauer der Maschine.
- Unterdimensionierte Schubkraft: Maschinen, die Schwierigkeiten haben, die geforderte Schubkraft zu erreichen, überlasten häufig ihre Hydraulikpumpen und -motoren, um dies auszugleichen. Dies kann zu Überhitzung, Flüssigkeitsverlusten und vorzeitigem Ausfall kritischer Bauteile führen.
Gestiegene Produktionskosten
- Überdimensionierung: Maschinen mit höherer Tonnage verbrauchen mehr Energie (auch im Leerlauf), was die Energiekosten erhöht. Zudem sind sie in der Anschaffung und Wartung tendenziell teurer, was die Kosten sowohl kurz- als auch langfristig steigert.
- Untermaß: Defekte Teile müssen nachbearbeitet oder verschrottet werden, was Material- und Arbeitsaufwand bedeutet. Längere Zykluszeiten (da die Maschine Schwierigkeiten hat, die Formen korrekt zu füllen) reduzieren den Produktionsausstoß und senken somit die Gesamteffizienz und Rentabilität.
Zusammenfassung
Die Schließkraft einer Spritzgießmaschine ist ein entscheidender Faktor, der sich direkt auf Produktionseffizienz, Produktqualität und Anlagenlebensdauer auswirkt. Die Schließkraft einer Spritzgießmaschine bezeichnet die Kraft, die zum Verschließen der Formen während des Spritzvorgangs erforderlich ist. Die Berechnung der Schließkraft – anhand der Formel Oberfläche multipliziert mit dem Einspritzdruck, angepasst an reale Faktoren – ist für die korrekte Auswahl der richtigen Maschine unerlässlich.
Wichtige Faktoren sind die Materialart (Gummispritzgießmaschinen benötigen aufgrund der Elastizität von Gummi eine höhere Presskraft), die Teilekonstruktion, die Maschinengröße und die Zykluszeit. Eine falsche Presskraft – ob zu hoch oder zu niedrig – führt zu Fehlern, Maschinenschäden und erhöhten Kosten. Durch die sorgfältige Bewertung aller Faktoren und präzise Berechnungen können Hersteller die optimale Presskraft wählen und so einen reibungslosen Betrieb, hochwertige Teile und langfristige Rentabilität gewährleisten.
