


Im Gesamtbild der Schuhindustrie ist die Herstellung von Gummisohlen zweifellos ein Eckpfeiler ihrer technischen Grundlage. Gummi ist aufgrund seiner hervorragenden Verschleißfestigkeit, Rutschfestigkeit und hohen Flexibilität seit langem das Hauptmaterial für die Herstellung von Hochleistungs-Gummisohlen. Von klassischen Schuhen bis hin zu hochwertigen Basketball-Sneakern – Gummisohlen begleiten Menschen bei jedem Schritt. Dahinter stecken präzise und komplexe Formprozesse. Dieser Artikel befasst sich eingehend mit verschiedenen Kerntechniken zur Formgebung von Gummisohlen und konzentriert sich auf die moderne Gummispritzgießmaschinen haben das Erscheinungsbild der Branche revolutioniert.
1. Grundsteinprozess: Formen
Das Formen ist das traditionelle und am weitesten verbreitete Verfahren zur Herstellung von Gummiprodukten und hat eine lange Tradition in der Herstellung von Gummisohlen.
Prozessanalyse
Der Vorgang ähnelt dem Backen eines Kuchens. Zunächst wird die gemischte Gummimischung durch eine Walze zu Platten gepresst und dann mit einem Messer in ein bestimmtes Gewicht und eine bestimmte Form geschnitten. Die Bediener geben die Mischungen in eine vorgeheizte Form, die normalerweise auf Vulkanisationstemperatur (normalerweise etwa 150–160 °C) erhitzt wird. Eine hydraulische Maschine übt dann Druck auf die obere und untere Form aus und erzeugt dabei eine Kraft von mehreren hundert Tonnen. Unter der doppelten Einwirkung von hoher Temperatur und hohem Druck beginnt die Mischung weich zu werden und zu fließen und füllt schnell jeden noch so kleinen Hohlraum der Form, während eine entscheidende Schwefelvernetzungsreaktion stattfindet. Nach der festgelegten Vulkanisationszeit (die von wenigen Minuten bis zu über zehn Minuten reichen kann) kann die geformte Gummisohle entnommen werden.
Der Vorgang ähnelt dem Backen eines Kuchens. Zunächst wird die gemischte Gummimischung durch eine Walze zu Platten gepresst und dann mit einem Messer in ein bestimmtes Gewicht und eine bestimmte Form geschnitten. Die Bediener geben die Mischungen in eine vorgeheizte Form, die normalerweise auf Vulkanisationstemperatur (normalerweise etwa 150–160 °C) erhitzt wird. Eine hydraulische Maschine übt dann Druck auf die obere und untere Form aus und erzeugt dabei eine Kraft von mehreren hundert Tonnen. Unter der doppelten Einwirkung von hoher Temperatur und hohem Druck beginnt die Mischung weich zu werden und zu fließen und füllt schnell jeden noch so kleinen Hohlraum der Form, während eine entscheidende Schwefelvernetzungsreaktion stattfindet. Nach der festgelegten Vulkanisationszeit (die von wenigen Minuten bis zu über zehn Minuten reichen kann) kann die geformte Gummisohle entnommen werden.
Vorteile und Grenzen des Verfahrens
Der größte Vorteil des Formverfahrens ist seine Flexibilität und die geringe Anfangsinvestition. Die Kosten für die Formen sind relativ niedrig, sodass es sich für kleine Chargen und vielfältige Produktionsmodelle eignet, weshalb viele Sonderanfertigungen oder Miniaturschuhe noch immer mit diesem Verfahren hergestellt werden. Durch einen sekundären Vulkanisationsprozess (zuerst wird die Gummisohle vulkanisiert und dann zusammen mit dem Schuhoberteil in eine andere Form für eine zweite Vulkanisation gelegt) kann zudem eine beispiellose Verbindungsfestigkeit zwischen der Gummisohle und dem Schuhoberteil erreicht werden, die bei Schuhen mit hohen Haltbarkeitsanforderungen, wie Arbeitsstiefeln und Sicherheitsschuhen, üblich ist.
Der größte Vorteil des Formverfahrens ist seine Flexibilität und die geringe Anfangsinvestition. Die Kosten für die Formen sind relativ niedrig, sodass es sich für kleine Chargen und vielfältige Produktionsmodelle eignet, weshalb viele Sonderanfertigungen oder Miniaturschuhe noch immer mit diesem Verfahren hergestellt werden. Durch einen sekundären Vulkanisationsprozess (zuerst wird die Gummisohle vulkanisiert und dann zusammen mit dem Schuhoberteil in eine andere Form für eine zweite Vulkanisation gelegt) kann zudem eine beispiellose Verbindungsfestigkeit zwischen der Gummisohle und dem Schuhoberteil erreicht werden, die bei Schuhen mit hohen Haltbarkeitsanforderungen, wie Arbeitsstiefeln und Sicherheitsschuhen, üblich ist.
Allerdings liegen auch die Nachteile auf der Hand: geringe Produktionseffizienz, erhebliche Abhängigkeit von der manuellen Platzierung der Mischung, lange Vulkanisierungszyklen und unvermeidliche Bildung von Graten (überschüssiges Material) nach dem Formen, was zusätzliche Beschneidungsprozesse erfordert und die Arbeitskosten erhöht.
2. Effizienzrevolution: Gummi-Spritzgussmaschinen
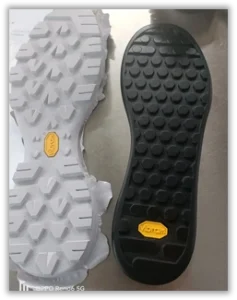
Um die Effizienzengpässe beim Formen zu überwinden, wurde ein hochautomatisiertes Gummi-Spritzgussverfahren entwickelt, das sich allmählich zur gängigen Wahl für die Massenproduktion entwickelte. Die Kernausrüstung dieses Verfahrens sind Gummi-Spritzgussmaschinen.
Funktionsprinzip der Gummispritzgussmaschine
Das Gummispritzgussverfahren unterscheidet sich grundlegend vom herkömmlichen Spritzgießen. Bei diesem Verfahren wird keine kalte Masse in eine heiße Form gegeben; stattdessen wird eine vorgemischte Band- oder Granulatmasse in den Zylinder der Gummispritzgussmaschine eingefüllt. Durch Erhitzen und die Rotation der Schnecke wird die Masse durch die entstehende Scherwärme bis in einen plastischen Zustand vorgewärmt, nahe der Vulkanisationstemperatur (dieser Prozess wird als Plastifizierung bezeichnet). Anschließend spritzt die Schnecke die geschmolzene Masse unter extrem hohem Druck (der Einspritzdruck kann 1500 bar übersteigen) durch ein Düsen- und Formkanalsystem in die geschlossene Form.
Das Gummispritzgussverfahren unterscheidet sich grundlegend vom herkömmlichen Spritzgießen. Bei diesem Verfahren wird keine kalte Masse in eine heiße Form gegeben; stattdessen wird eine vorgemischte Band- oder Granulatmasse in den Zylinder der Gummispritzgussmaschine eingefüllt. Durch Erhitzen und die Rotation der Schnecke wird die Masse durch die entstehende Scherwärme bis in einen plastischen Zustand vorgewärmt, nahe der Vulkanisationstemperatur (dieser Prozess wird als Plastifizierung bezeichnet). Anschließend spritzt die Schnecke die geschmolzene Masse unter extrem hohem Druck (der Einspritzdruck kann 1500 bar übersteigen) durch ein Düsen- und Formkanalsystem in die geschlossene Form.
Die Form selbst bleibt auf hoher Temperatur. Die Masse absorbiert nach dem Füllen der Form innerhalb kürzester Zeit Wärme aus der Form, und die Schwefelvernetzungsreaktion läuft schnell ab. Der gesamte Prozess – vom Einspritzen über die Druckhaltung bis hin zur Vulkanisation – kann innerhalb von Sekunden abgeschlossen werden. Das Ergebnis ist eine vollständig geformte Gummisohle mit minimaler Gratbildung beim Öffnen der Form.
Wesentliche Vorteile des Gummispritzgussverfahrens
-
Hervorragende Produktionseffizienz: Automatisierte kontinuierliche Produktion mit sehr kurzer Zykluszeit; Gummispritzmaschinen kann Tausende von Paaren Gummisohlen pro Tag produzieren und übertrifft damit herkömmliche Produktionslinien für Formteile bei weitem.
-
Hervorragende Produktqualität: Die Maschinen steuern präzise Einspritzmenge, Druck und Temperatur und gewährleisten so stabile Produktabmessungen, gleichmäßige Dichte und gleichbleibende physikalische Eigenschaften. Blitze treten selten auf und das Erscheinungsbild ist ästhetisch ansprechend.
-
Umsetzung komplexer Strukturen: Hochdruckinjektionen stellen sicher, dass die Verbindung sehr komplizierte Muster und feine Strukturen perfekt ausfüllt und so den Ansprüchen der Designer nach extremer Griffigkeit und komplexen Designs gerecht wird.
-
Mehrfarbiges/Mehrmaterial-Verbunddesign: Dies ist eines der bemerkenswertesten Merkmale der Gummi-Spritzgusstechnologie. Zwei- oder dreifarbige Gummi-Spritzgussmaschinen und komplexe Formsysteme ermöglichen die Herstellung von Verbundgummisohlen aus verschiedenen Farben oder sogar unterschiedlichen Materialien (z. B. Gummi mit unterschiedlicher Härte) in einem einzigen Spritzguss. Dies verbessert die Ästhetik und Funktionalität des Produkts erheblich und spart gleichzeitig nachfolgende Montageschritte.
Herausforderungen
Die größte Hürde bei diesem Verfahren sind die hohen Anfangsinvestitionen. Die Kosten für Gummisohlen und die dazugehörigen Formen sind sehr hoch. Daher wird dieses Verfahren nur bei stabilen Massenproduktionsaufträgen eingesetzt, um die volle Auslastung der Produktionskapazitäten zu gewährleisten und die Kosten einzelner Produkte zu senken.
Die größte Hürde bei diesem Verfahren sind die hohen Anfangsinvestitionen. Die Kosten für Gummisohlen und die dazugehörigen Formen sind sehr hoch. Daher wird dieses Verfahren nur bei stabilen Massenproduktionsaufträgen eingesetzt, um die volle Auslastung der Produktionskapazitäten zu gewährleisten und die Kosten einzelner Produkte zu senken.
3. Grundlage und Kombination: Plattenvulkanisation und Kaltverklebung
Neben den beiden genannten Kernformverfahren gibt es zwei wichtige verwandte Verfahren.
Vulkanisationsprozess
Dies ist ein grundlegenderes Vulkanisationsverfahren, das typischerweise zur Herstellung von Komponenten für Gummisohlen mit einfacher Struktur verwendet wird. Dabei wird die Masse zur Vulkanisation zwischen zwei flache Heizplatten gelegt, wodurch eine gleichmäßige Gummiplatte entsteht, die später mit einer Matrize in die Form der Gummisohle geschnitten wird. Dieses Verfahren wird hauptsächlich zur Herstellung von Zwischensohlendichtungen, Schuhpolstern oder bestimmten Gummisohlen für Freizeitschuhe verwendet und kann keine komplexen dreidimensionalen Strukturen erzeugen.
Dies ist ein grundlegenderes Vulkanisationsverfahren, das typischerweise zur Herstellung von Komponenten für Gummisohlen mit einfacher Struktur verwendet wird. Dabei wird die Masse zur Vulkanisation zwischen zwei flache Heizplatten gelegt, wodurch eine gleichmäßige Gummiplatte entsteht, die später mit einer Matrize in die Form der Gummisohle geschnitten wird. Dieses Verfahren wird hauptsächlich zur Herstellung von Zwischensohlendichtungen, Schuhpolstern oder bestimmten Gummisohlen für Freizeitschuhe verwendet und kann keine komplexen dreidimensionalen Strukturen erzeugen.
Kaltklebeverfahren: Mainstream-Kombination
Beim Kaltverkleben handelt es sich nicht um ein Formverfahren für Gummisohlen, sondern um eine gängige Verbindung von Gummisohle und Schuhoberteil. Unabhängig davon, ob die Gummisohle durch Formen oder Spritzgießen hergestellt wird, werden die meisten Schuhe durch Kaltverkleben mit dem Schuhoberteil zusammengesetzt.
Beim Kaltverkleben handelt es sich nicht um ein Formverfahren für Gummisohlen, sondern um eine gängige Verbindung von Gummisohle und Schuhoberteil. Unabhängig davon, ob die Gummisohle durch Formen oder Spritzgießen hergestellt wird, werden die meisten Schuhe durch Kaltverkleben mit dem Schuhoberteil zusammengesetzt.
Der Prozess läuft wie folgt ab: Zunächst werden Gummisohle und Obermaterial unabhängig voneinander hergestellt. Anschließend werden die Kanten der Gummisohle und die entsprechenden Oberflächen des Obermaterials geschliffen, behandelt und mit einem speziellen, hochfesten Klebstoff beschichtet. Nach der Aktivierung im Ofen werden die beiden Komponenten fest zusammengepresst und eine Zeit lang ruhen gelassen, um eine starke Verbindung zu gewährleisten. Dieses „Vorher-Nachher“-Modell erhöht die Produktionsflexibilität erheblich und ermöglicht Schuhfabriken und Gummisohlen eine Spezialisierung auf Arbeitsteilung, die sich zu einer gängigen Praxis in der modernen Schuhherstellung entwickelt hat.
4. Prozessauswahl: Integrierte Betrachtungen und Anwendungsszenarien
Wie trifft ein Hersteller die Auswahl zwischen verschiedenen Verfahren? Dies hängt von einer umfassenden Entscheidungsmatrix ab:
-
Bestellmenge und Kosten: Bei großen Mengen und Standardbestellungen wird aufgrund seiner Effizienz das Gummispritzgussverfahren bevorzugt. Kleinere Chargen, mehrere Varianten oder Bemusterungen lassen sich wirtschaftlicher durch Spritzguss herstellen.
-
Designkomplexität: Für einfache einfarbige Gummisohlen können beide Methoden verwendet werden. Für mehrfarbige oder mehrmaterialige Verbundwerkstoffe ist das Gummispritzgießen jedoch die einzige integrierte Lösung.
-
Leistungsanforderungen: Bei extremen Festigkeitsanforderungen (z. B. bei schweren Arbeitsstiefeln) ist die geformte Doppelvulkanisation die zuverlässigere Wahl. Für verschleißfeste, rutschfeste, leichte und andere Sportschuhe erfüllen spritzgegossene Gummisohlen die hohen Leistungsanforderungen besser.
In der Praxis lässt sich eine klare Verteilung erkennen: Klassische Converse-Schuhe und Retro-Basketball-Sneaker, wie etwa frühe Versionen des Air Jordan 1, haben überwiegend geformte Gummisohlen; moderne Mainstream-Sportmarken wie Nike und Adidas verwenden für die meisten ihrer Lauf- und Basketballschuhe, die ein komplexes Design aufweisen, spritzgegossene Hochleistungs-Gummisohlen.
Schlussfolgerung
Von der handwerklichen Erfahrung traditioneller Formverfahren bis hin zu präzise gesteuerten Gummi-Spritzgussmaschinen spiegelt die Geschichte des Gummisohlenformens eine Entwicklung von Effizienz, Präzision und Innovation wider. Die Gummi-Spritzgussmaschine, die den Kern dieser Transformation bildet, hat nicht nur die Produktionskapazität deutlich verbessert, sondern auch beispiellose Designfreiheit eröffnet, sodass Designer ihre Fantasien durch komplexe, mehrfarbige Gummisohlen verwirklichen können. Obwohl das traditionelle Formverfahren in bestimmten Bereichen flexibel bleibt, stellt das Gummi-Spritzgießen zweifellos die aktuelle und zukünftige Richtung der Gummisohlenherstellung dar und setzt den kontinuierlichen Fortschritt der Schuhindustrie in Richtung einer effizienteren, qualitativ hochwertigeren und innovativeren Zukunft fort.
