


Dichtungen und Dichtungsringe müssen das Eindringen von Flüssigkeiten, Gasen, Staub oder Verunreinigungen zwischen verbundenen Bauteilen verhindern. Geringfügige Abweichungen in Abmessungen, Materialverteilung, Oberflächenbeschaffenheit oder Aushärtung können daher die Funktion der gesamten Baugruppe beeinträchtigen.
Das Gummispritzgießen ermöglicht eine kontrollierte Materialvorbereitung, präzise Dosierung und reproduzierbare Kavitätenfüllung. Dadurch eignet sich das Verfahren für die Herstellung von O-Ringen, Wellendichtungen, Verbunddichtungen, Ventilkomponenten, Membranen und kundenspezifischen Industriedichtungen in mittleren und hohen Serien.
Die Auswahl einer Maschine zur Herstellung von Gummidichtungen erfordert jedoch mehr als nur die Abstimmung von Schließkraft und Schusskapazität. Eigenschaften der Gummimischung, Dichtungsgeometrie, Werkzeugkonstruktion, Kavitätenanzahl, Entlüftung, Aushärtungsanforderungen und Automatisierungsziele müssen als ein Produktionssystem bewertet werden.
TASU entwickelt Gummispritzgießmaschinen für Dichtungen, Dichtungsringe und andere Präzisionsgummiteile.
Warum Gummispritzguss für Dichtungen und Dichtungsringe verwendet wird
Dichtungsprodukte weisen häufig dünne Kanten, enge Strömungskanäle und kritische Kontaktflächen auf. Gummi muss diese Bereiche vollständig ausfüllen, ohne Luft einzuschließen, übermäßigen Grat zu erzeugen oder die Dichtungsgeometrie zu beschädigen.
Das Spritzgießen bietet für diese Art der Produktion mehrere Vorteile:
- Kontrollierte Zufuhr der Mischmasse und Plastifizierung
- Wiederholbares Schussgewicht
- Gleichmäßige Kavitätenfüllung
- Programmierbarer Einspritzdruck und programmierbare Einspritzgeschwindigkeit
- Stabile Formtemperaturregelung
- Reduzierter manueller Materialeinsatz
- Unterstützung für Mehrkavitätenformen
- Integration mit Vakuum- und Kaltkanalsystemen
- Automatisches Öffnen der Form und Entnahme der Teile
- Produktionsdatenüberwachung
Das Verfahren ist besonders wertvoll, wenn ein Hersteller große Mengen identischer Teile produzieren muss und dabei gleichbleibende Abmessungen und Materialeigenschaften beibehalten muss.
Spritzgießen ist nicht automatisch die beste Wahl für jedes Dichtungsprodukt. Sehr große, einfache oder in geringen Stückzahlen gefertigte Dichtungen lassen sich unter Umständen wirtschaftlicher durch Kompressions- oder Transferformen herstellen. Die Auswahl der Anlagen sollte sich nach Geometrie, Produktionsvolumen und Gesamtherstellungskosten richten.
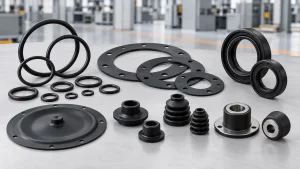
Gummidichtungsprodukte aus dem Spritzgussverfahren
Mit einer Gummispritzgießmaschine lassen sich viele Arten von Dichtungskomponenten herstellen.
O-Ringe
O-Ringe werden in Hydrauliksystemen, pneumatischen Geräten, Automobilbaugruppen, Pumpen, Ventilen und Industriemaschinen eingesetzt.
Obwohl ihre Geometrie einfach erscheint, hängt die Produktionsqualität von Folgendem ab:
- Querschnittskonsistenz
- Kontrollierter Trennlinienblitz
- Gleichmäßige Aushärtung
- Stabile Härte
- Genaue Innen- und Außendurchmesser
- Sauberer Oberflächenzustand
Mehrfachformen werden häufig zur Produktionssteigerung eingesetzt. Ausgewogene Angusskanäle und gleichmäßige Formtemperaturen sind unerlässlich, um in allen Formen eine gleichbleibende Qualität zu erzielen.
Flach- und Profildichtungen
Formdichtungen dichten zwischen festen Oberflächen ab. Sie können Rippen, Nuten, Bolzenlöcher oder Kompressionskontrollmerkmale aufweisen.
Spritzgießen ist dann sinnvoll, wenn die Dichtung eine dreidimensionale Form hat, die nicht wirtschaftlich aus Plattenmaterial ausgeschnitten werden kann.
Öldichtungen
Öldichtungen können eine flexible Dichtlippe mit einem metallischen Verstärkungseinsatz kombinieren. Beim Formgebungsprozess muss die Lippe präzise geformt werden, wobei gleichzeitig eine zuverlässige Verbindung zwischen Gummi und Metall gewährleistet sein muss.
Die Positionierung des Einsatzes, die Einspritzgeschwindigkeit und die Formentlüftung sind für diese Anwendung besonders wichtig.
Verbunddichtungen
Verbunddichtungen kombinieren Gummi mit einer Metallscheibe, einem Ring, einer Platte oder einem anderen starren Bauteil. Der Gummi bildet die Dichtfläche, während der Einsatz für die mechanische Stabilität sorgt.
Für diese Produkte werden häufig vertikale Gummispritzgießmaschinen eingesetzt, da Bediener oder Roboter die Einsätze direkt in eine offene horizontale Formoberfläche einsetzen können.
Membranen
Gummimembranen steuern den Druck oder die Flüssigkeitsbewegung in Pumpen, Ventilen, Reglern und Aktuatoren.
Diese Produkte können Folgendes umfassen:
- Dünne, flexible Membranen
- Verstärkte Kanten
- Metalleinsätze
- Gewebeverstärkung
- Unterschiedliche Wandstärken
- Komplexe Dichtungsprofile
Der Materialfluss und die Materialverteilung müssen sorgfältig kontrolliert werden, um dünne Stellen, Lufteinschlüsse und Verformungen zu vermeiden.
Ventildichtungen und Präzisionsdichtungselemente
Kleine Ventilbauteile erfordern oft ein detailliertes Spritzgießen, geringe Gratbildung und gleichbleibende Abmessungen. Präzise Dosierung und stabile Plastifizierung gewinnen mit sinkendem Produktgewicht zunehmend an Bedeutung.
Staubschutzmanschetten und Schutzhüllen
Flexible Manschetten schützen Gelenke, Wellen und mechanische Baugruppen vor Schmutz, Feuchtigkeit und Abrieb. Ihre Faltenbälge, Hinterschneidungen und unterschiedlichen Wandstärken erfordern eine abgestimmte Formkonstruktion und Entformung.
Gängige Gummimaterialien für Dichtungen und Dichtungsringe
Die Auswahl der Mischung muss sich nach den Betriebsbedingungen und nicht allein nach dem Formgebungsprozess richten.
| Gummimaterial | Typische Merkmale | Gängige Dichtungsanwendungen |
|---|---|---|
| EPDM | Witterungs-, Ozon-, Wasser- und Alterungsbeständigkeit | Außendichtungen, Dichtungen für Wassersysteme und Gerätedichtungen |
| NBR | Öl- und Kraftstoffbeständigkeit | Öldichtungen, Hydraulikdichtungen und Industriedichtungen |
| FKM | Hitze- und Chemikalienbeständigkeit | Hochleistungsdichtungen für anspruchsvolle Umgebungen |
| Silikonkautschuk | Temperaturstabilität und Flexibilität | Elektrische, lebensmittelberührende und spezielle Dichtungsteile |
| CR | Ausgewogene Beständigkeit gegen Witterungseinflüsse, Öl und Abrieb | Industriedichtungen und Schutzkomponenten |
| Naturkautschuk | Elastizität und mechanische Festigkeit | Allgemeine industrielle Dichtungen und Produkte für Vibrationsarbeiten |
| HNBR | Hitze-, Öl- und mechanische Beständigkeit | Automobil- und Industriedichtungssysteme |
Die genaue Zusammensetzung der Gummimischung beeinflusst Viskosität, Anvulkanisationsbeständigkeit, Vulkanisationszeit und Entformungsverhalten. Maschineneinstellungen sollten daher anhand von Produktionsdaten und nicht nur anhand allgemeiner Daten der Kautschukfamilie vorgenommen werden.
Wie das Spritzgießen von Gummidichtungen funktioniert
Die Produktion verläuft üblicherweise in dieser Reihenfolge:
- Die vorbereitete Gummimischung gelangt in das Zuführsystem.
- Die Plastifizierungsschnecke macht die Masse weich und homogenisiert sie.
- Die Maschine dosiert das benötigte Schussvolumen.
- Einsätze werden verwendet, wenn das Produkt Metall oder Verstärkungen enthält.
- Die Form schließt sich und erreicht den programmierten Schließzustand.
- Das Vakuum entfernt die Luft, wenn die Formgebung mit Vakuumunterstützung erfolgt.
- Gummi wird durch Düse, Angusskanal und Angüsse eingespritzt.
- Druck und Wärme verteilen die Masse gleichmäßig in den Hohlräumen.
- Der Gummi vulkanisiert im Inneren der erhitzten Form.
- Die Form öffnet sich nach der Aushärtungsphase.
- Die Teile werden manuell oder automatisch entfernt.
- Die Maschine bereitet sich auf den nächsten Zyklus vor.
Eine stabile Produktion setzt die Wiederholgenauigkeit des gesamten Produktionsprozesses voraus. Abweichungen bei der Materialzufuhr, der Schussvorbereitung, der Formtemperatur oder der Aushärtezeit können die endgültigen Dichtungsmaße und die Leistungsfähigkeit beeinträchtigen.
Die komplettes Gummispritzgießverfahren erklärt den Zusammenhang zwischen Materialvorbereitung, Spritzguss, Vulkanisation und Entformung.
Maschinenanforderungen für die Dichtungs- und Dichtungsmanufaktur
Präzise Schussdosierung
Zu wenig Material kann zu unvollständigen oder fehlerhaften Dichtungsstellen führen. Zu viel Material erhöht den Grat und kann das Entformen erschweren.
Die Kontrolle des Schussvolumens ist besonders wichtig bei leichten Bauteilen und Mehrkavitätenformen.
Stabile Plastifizierung
Die Mischung muss vor dem Einspritzen einen gleichmäßigen Zustand aufweisen. Schwankungen der Temperatur, Viskosität oder Materialverteilung können den Fülldruck und das Produktgewicht beeinflussen.
Ein FIFO-Einspritzsystem trägt dazu bei, eine vorhersehbare Materialreihenfolge aufrechtzuerhalten und unnötige Verweilzeitschwankungen zu reduzieren. TASUs Leitfaden dazu… Zuführsystem für Gummispritzgießmaschinen liefert weitere Informationen zu diesem Prozess.
Programmierbarer Druck und programmierbare Geschwindigkeit
Dichtungsprodukte erfordern oft ein stufenweises Injektionsprofil.
Die Maschine kann Folgendes verwenden:
- Kontrollierte Geschwindigkeit durch den Läufer
- Schnellere Füllung des Haupthohlraums
- Reduzierte Geschwindigkeit in der Nähe der Dichtlippen
- Langsameres Befüllen beim Schluss, damit die Luft entweichen kann
Der Druck muss hoch genug sein, um alle Hohlräume zu füllen, aber zu hoher Druck kann zu Gratbildung an der Trennlinie oder der Dichtfläche führen.
Gleichmäßige Formtemperatur
Temperaturunterschiede zwischen den Kavitäten können den Materialfluss und die Aushärtungsgeschwindigkeit beeinflussen. Ein gut geregeltes Heizsystem sollte stabile Bedingungen über die gesamten Formplatten hinweg gewährleisten.
Eine gleichmäßige Temperaturverteilung ist besonders wichtig für Mehrkavitäten-O-Ring- und Dichtungsformen.
Geeignete Klemmkraft
Der Innendruck der Form wirkt auf die projizierte Fläche der Kavitäten und des Angusskanals. Unzureichende Schließkraft kann zum Auseinanderbrechen der Form und damit zur Gratbildung führen.
Bei der Auswahl der Maschine sollten folgende Aspekte berücksichtigt werden:
- Geplanter Produktbereich
- Anzahl der Hohlräume
- Läuferbereich
- Einspritzdruck
- Formabmessungen
- Erforderlicher Sicherheitsabstand
Die Wahl der größten verfügbaren Schließeinheit ist nicht immer wirtschaftlich. Die Maschine sollte den tatsächlichen Anforderungen der Form und des Prozesses entsprechen.
Vakuumfähigkeit
Lufteinschlüsse in dünnen Dichtungsschichten können zu Hohlräumen, Verbrennungen oder unvollständiger Füllung führen. Vakuumunterstütztes Spritzgießen entfernt die Luft vor dem Einspritzen und kann die Füllkonsistenz in komplexen Formen verbessern.
Die Leistung des Vakuumsystems hängt von der Formabdichtung, den Evakuierungskanälen und der Zykluszeit ab – nicht nur von der Pumpenleistung.
Weitere Informationen finden Sie im Leitfaden zu Vakuum-Gummiformmaschinen.
Mehrkavitätenfertigung
Mehrkavitätenwerkzeuge steigern zwar den Ausstoß, stellen aber höhere Anforderungen an die Kanalbalance, die Temperaturhomogenität und die Wiederholgenauigkeit der Schüsse.
Jede Kavität sollte eine ähnliche Behandlung erhalten:
- Materialvolumen
- Fülldruck
- Fließdistanz
- Temperatureinwirkung
- Entlüftungsbedingungen
- Aushärtungszeit
Eine Erhöhung des Einspritzdrucks kann ein schlecht ausbalanciertes Ansaugsystem nicht zuverlässig korrigieren.
Automatisierungskompatibilität
Die automatisierte Produktion kann Folgendes umfassen:
- Laden einfügen
- Anwendung von Trennmittel
- Teileausbau
- Läufertrennung
- Produktkollektion
- Sichtprüfung
- Gewichtskontrolle
- Produktionsdatenaufzeichnung
Die Automatisierung sollte auf die tatsächliche Teilegeometrie und das Entformungsverhalten abgestimmt sein. Dünne Dichtlippen und flexible Produkte erfordern unter Umständen speziell entwickelte Greifer oder Entformungsvorrichtungen.
Formenkonstruktion für Gummidichtungen und -dichtungsringe
Torposition
Das Angussstück sollte eine gleichmäßige Hohlraumfüllung ermöglichen, ohne die funktionelle Dichtfläche zu beschädigen.
Wichtige Überlegungen umfassen:
- Fließlänge
- Wanddickenänderungen
- Schweißnahtposition
- Luftbewegung
- Torentfernung
- Produkterscheinung
- Anforderungen an die Dichtfläche
Wird ein Einlasskanal zu nah an einer dünnen Lippe platziert, kann dies das Erscheinungsbild beeinträchtigen. Eine ungünstige Positionierung kann außerdem dazu führen, dass Luft in einen geschlossenen Bereich des Hohlraums strömt.
Läuferbalance
Ausgewogene Verteilerkanäle tragen dazu bei, dass sich jeder Hohlraum unter ähnlichen Bedingungen füllt. Unterschiede in der Kanallänge oder im Querschnitt können zu Abweichungen zwischen den einzelnen Hohlräumen führen.
Die Kaltkanaltechnologie kann den Ausschuss an ausgehärtetem Angussmaterial in der Serienfertigung reduzieren. Sie erfordert eine präzise Temperaturregelung, um die Mischung im Anguss unterhalb ihrer Vulkanisationstemperatur zu halten.
Schimmelentlüftung
Luft muss aus dem Hohlraum entweichen, wenn Gummi eintritt. Entlüftungsöffnungen befinden sich üblicherweise in der Nähe von:
- End-of-fill-Bereiche
- Dünne Dichtungskanten
- Tiefe Rillen
- Strömungsfronten
- Grenzen einfügen
- Fernliegende Hohlräume
Verstopfte oder zu kleine Lüftungsöffnungen können zu unvollständigen Schüssen und Brandspuren führen. Zu große Lüftungsöffnungen können dazu führen, dass Gummi austritt und übermäßigen Mündungsblitz erzeugt.
Die Anleitung zur Entlüftung von Gummiformen erklärt die Positionierung von Lüftungsöffnungen, deren Wartung und die Diagnose von Lufteinschlüssen.
Trennlinienposition
Gratbildung auf einer funktionalen Dichtfläche kann die Montage oder Dichtheit beeinträchtigen. Die Trennlinie sollte daher, sofern die Geometrie dies zulässt, von kritischen Kontaktbereichen ferngehalten werden.
Anschließend müssen Passgenauigkeit der Form, Schließstabilität und Prozessdruck kontrolliert werden, um die Gratbildung zu begrenzen.
Entformungsstruktur
Weichgummi kann sich beim Entfernen dehnen, reißen oder verformen. Die Form kann Folgendes erfordern:
- Auswerferplatten
- Abstreifplatten
- Luftunterstützte Freigabe
- Robotergreifer
- Austauschbare Kerne
- Oberflächenbehandlung
- Anwendung von kontrolliertem Trennmittel
Das Entformen sollte bereits bei der Produkt- und Werkzeugkonstruktion berücksichtigt werden, nicht erst nach Beginn der Produktionsversuche.
Kritische Prozessparameter
Einspritzdruck
Der Druck muss den Widerstand in Düse, Angusskanal, Anschnitt und Kavität überwinden. Ungewöhnlich hoher Druck kann auf einen verstopften Anschnitt, geringen Materialfluss, vorzeitige Aushärtung oder eine blockierte Entlüftung hinweisen.
Einspritzgeschwindigkeit
Zu hohe Geschwindigkeit kann eingeschlossene Luft komprimieren und Brandflecken verursachen. Bei zu langsamem Füllen kann die Spachtelmasse aushärten, bevor der Hohlraum vollständig gefüllt ist.
Eine stufenweise Geschwindigkeitsregelung ist oft effektiver als die Verwendung einer konstanten Einstellung.
Schussvolumen
Ein stabiles Schussvolumen trägt zur Erhaltung des Produktgewichts und der Kavitätenbalance bei. Die Einstellungen sollten die Anforderungen an Bauteil und Angusskanal berücksichtigen, ohne unnötiges Überfüllen zu verursachen.
Formtemperatur
Die Formtemperatur beeinflusst sowohl die Füllung als auch die Vulkanisation. Der Betriebsbereich sollte auf den tatsächlichen Aushärtungsdaten der Mischung basieren.
Vulkanisationszeit
Unzureichende Aushärtung kann zu weichen, schwachen oder formstabilen Produkten führen. Übermäßige Aushärtung kann die Zykluszeit verlängern und die Materialeigenschaften beeinträchtigen.
Ziel sollte die kürzeste validierte Aushärtungszeit sein, die die Produktanforderungen durchgehend erfüllt.
Vakuum-Zündzeitpunkt
Die Injektion sollte erst nach Erreichen des programmierten Evakuierungszustands beginnen. Eine zeitbasierte Vakuumsteuerung ohne Überwachung des tatsächlichen Vakuumniveaus kann zu unentdeckten Leckagen führen.
Aufenthaltszeit
Verweilt Gummi zu lange in einer beheizten Spritzgießanlage, kann sich seine Viskosität verändern oder vorzeitig vernetzen. Maschinenkapazität, Schussgröße und Produktionsunterbrechungen beeinflussen die Verweilzeit.
Häufige Mängel bei Formdichtungen und Dichtungsringen
| Defekt | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Grat auf der Dichtfläche | Zu hoher Druck, mangelhafte Passung der Form oder unzureichende Klemmung | Trennflächen, Druckprofil und Spannkraft prüfen |
| Kurzaufnahme | Geringes Schussvolumen, verstopfte Düse oder mangelhafte Entlüftung | Prüfen Sie die Dosierung, den Läufer, das Tor und die Luftabsaugung. |
| Brandmal | Eingeschlossene Druckluft oder zu hohe Endfüllgeschwindigkeit | Reinigen Sie die Lüftungsöffnungen und reduzieren Sie die Füllgeschwindigkeit am Ende des Befüllvorgangs. |
| Innerer Hohlraum | Eingeschlossenes Gas, Feuchtigkeit oder ungeeignete Prozessbedingungen | Vakuum prüfen, Lagerung der Verbindungsmittel prüfen und Aushärtung prüfen |
| Ungleichgewicht der Hohlräume | Ungleichmäßige Angusskanäle oder ungleichmäßige Formtemperatur | Vergleichen Sie die Geometrie der Ansaugkanäle und die Temperaturen im Hohlraum. |
| Dimensionsvariation | Instabile Schuss-, Aushärtungs- oder Formtemperatur | Überprüfung der Produktionstrends und der Materialkonsistenz |
| Schwache Gummi-Metall-Verbindung | Verunreinigungen oder Abweichungen im Verbindungsprozess einfügen | Vorbereitung des Einsatzes, Klebstoff und Aushärtung prüfen |
| Eingerissene Dichtungslippe | Mangelhafte Entformung oder unzureichende Aushärtung | Überprüfung der Formtrennvorrichtung, der Auswerfer und des Aushärtungszustands |
| Oberflächenfließmarken | Instabile Plastifizierung oder ungeeignete Füllgeschwindigkeit | Materialzustand und Geschwindigkeitsprofil prüfen |
| übermäßige Schrumpfung | Verbindungsverhalten oder Aushärtungsvariation | Überprüfung der Rezeptur, der Temperatur und der Aushärtungshistorie |
| In der Form feststecken | Oberflächenbeschaffenheit oder ungeeignetes Trennverfahren | Formoberfläche und Entformungsmethode prüfen |
| Unzureichend ausgehärteter Teil | Niedrige Temperatur oder unzureichende Aushärtungszeit | Überprüfen Sie die Formtemperatur und die Aushärtungseinstellungen. |
Treten Fehler auf, erschwert die gleichzeitige Änderung mehrerer Parameter die Ursachenfindung. Passen Sie jeweils eine Variable an, notieren Sie das Ergebnis und vergleichen Sie mehrere aufeinanderfolgende Zyklen.
Die Leitfaden zur Fehlerbehebung beim Gummispritzgießen bietet zusätzliche Hinweise zu Blitzlicht, Kurzaufnahmen, Verbrennungen und Aushärtungsfehlern.
Qualitätskontrolle für Gummidichtungsprodukte
Die Qualitätsprüfung sollte die tatsächliche Funktion des Bauteils widerspiegeln.
Typische Prüfungen umfassen:
- Produktabmessungen
- Teilgewicht
- Härte
- Oberflächenbeschaffenheit
- Blitzdicke
- Geometrie der Dichtlippe
- Heilungszustand
- Zug- und Dehnungseigenschaften
- Druckverformungsrest
- Gummi-Metall-Verbindungsstärke
- Dichtheitsprüfung
- Druckprüfung
- Vergleich der Sehkammer
Nicht jeder Test ist für jedes Produkt erforderlich. Prüfpläne sollten den Kundenspezifikationen, der Anwendungsumgebung und den geltenden Branchenstandards entsprechen.
Auch die Produktionsdaten sollten überwacht werden. Nützliche Maschinendaten sind beispielsweise:
- Schussvolumen
- Füllzeit
- Maximaler Einspritzdruck
- Plastifizierungszeit
- Formtemperatur
- Vakuumpegel
- Aushärtungszeit
- Produktgewicht
- Kavitätsnummer
- Ablehnungsgrund
Die Verknüpfung von Prozessaufzeichnungen mit Inspektionsergebnissen hilft Herstellern, schleichende Veränderungen zu erkennen, bevor die Ausschussquoten steigen.
Kaltkanalsysteme für die Dichtungsproduktion in großen Stückzahlen
Konventionelle Angusskanäle aus Gummi vulkanisieren zusammen mit dem Formteil. Nach dem Entformen muss der ausgehärtete Angusskanal abgetrennt werden und stellt normalerweise Produktionsabfall dar.
Ein Kaltkanalsystem hält die Masse im Inneren des Kanals auf einer kontrollierten Temperatur, sodass sie zwischen den Zyklen nicht aushärtet.
Zu den potenziellen Vorteilen gehören:
- Reduzierter Aushärtungsabfall
- Geringerer Materialverbrauch
- Geringeres Gesamtschussvolumen
- Weniger Aufwand beim Entfernen der Läufer
- Verbessertes Automatisierungspotenzial
- Effizientere Mehrkavitätenproduktion
Kaltkanalsysteme verursachen zusätzliche Werkzeugkosten und erfordern eine Temperaturkontrolle. Ihr wirtschaftlicher Wert hängt vom Kanalgewicht, den Materialkosten, der Kavitätenanzahl und dem jährlichen Produktionsvolumen ab.
Spritzgießen vs. Formpressen für Dichtungen
| Rücksichtnahme | Spritzguss | Kompressionsformen |
|---|---|---|
| Materialbeladung | Automatische Messung | Die normalerweise in die Form geladenen Vorformlinge werden in die Form eingelegt. |
| Komplexe Kavitätenfüllung | Stark, wenn der Prozess optimiert ist | Stärker abhängig von der Vorformlingsplatzierung |
| Mehrkavitätenproduktion | Gut geeignet für wiederholbare, hohe Produktionsvolumina. | Möglich, aber die manuelle Handhabung kann zunehmen |
| Anfangsinvestition in die Ausrüstung | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Automatisierungspotenzial | Hoch | Mäßig |
| Prozesssteuerung | Programmierbare Zuführung, Injektion und Aushärtung | Weniger Injektionskontrollen |
| Optimale wirtschaftliche Anpassung | Präzisionsfertigung in mittleren bis hohen Stückzahlen | Einfache Produkte oder geringere Produktionsmengen |
Die endgültige Entscheidung sollte auf den Kosten pro akzeptablem Teil und nicht allein auf dem Gerätepreis basieren.
Wie man eine Gummidichtungsformmaschine auswählt
Bevor der Gerätelieferant eine Maschine empfiehlt, sollte er Folgendes prüfen:
- Produktzeichnung
- Gummimischung
- Einzelteilgewicht
- Läufergewicht
- Gesamtschussvolumen
- Produktabmessungen
- Anforderungen an die Dichtfläche
- Anzahl der Hohlräume
- Formabmessungen
- Projizierte Fläche
- Erforderliche Spannkraft
- Vulkanisationszeit
- Jährliches Produktionsziel
- Anforderungen an die Einschubbeladung
- Vakuumanforderungen
- Anforderungen an den Kaltkanal
- Entformungsmethode
- Automatisierungsgrad
- Verfügbare Fabrikfläche
- Versorgungsanforderungen
Produktmuster und Daten zur Aushärtung von Verbindungen können die Bewertung von Anlagen und Prozessen verbessern.
TASUs Lösungen für das Gummispritzgießen Kombination aus Materialzufuhr, FIFO-Einspritzung, Vakuumsteuerung, Kaltkanaltechnologie, Werkzeugentwicklung und Produktionsautomatisierung.
Häufig gestellte Fragen
Kann eine Maschine verschiedene Arten von Gummidichtungen herstellen?
Ja. Eine Maschine kann mit mehreren Formen und Produkten arbeiten, wenn ihre Einspritzkapazität, Schließkraft, Plattenabmessungen und Steuerungsfunktionen den Anforderungen der jeweiligen Anwendung entsprechen.
Welcher Gummi eignet sich am besten für Formdichtungen?
Es gibt kein universell bestes Material. EPDM, NBR, FKM, Silikon und andere Verbindungen bieten unterschiedliche Beständigkeit gegenüber Temperatur, Öl, Chemikalien, Witterungseinflüssen und Druck.
Kann eine Gummispritzgießmaschine O-Ringe herstellen?
Ja. Das Spritzgießen eignet sich für die Herstellung von O-Ringen mit mehreren Kavitäten, wenn die Schussdosierung, der Angusskanal, die Werkzeugtemperatur und der Grat ordnungsgemäß kontrolliert werden.
Was verursacht Gratbildung an einer Gummidichtung?
Häufige Ursachen sind zu hohes Schussvolumen, zu hoher Einspritzdruck, unzureichende Schließkraft, beschädigte Trennflächen und mangelhafte Werkzeugausrichtung.
Warum sind manche Hohlräume unvollständig?
Mögliche Ursachen sind ein Ungleichgewicht der Angusskanäle, verstopfte Entlüftungsöffnungen, ungleichmäßige Formtemperatur, unzureichendes Schussvolumen oder zu hohe Viskosität der Mischung.
Ist Vakuum für jede Dichtungsform erforderlich?
Nein. Einfache Produkte mit effektiver Entlüftung benötigen möglicherweise keine Vakuumunterstützung. Komplexe Hohlräume, dünne Dichtungsbereiche und Produkte mit Einsätzen profitieren eher davon.
Können durch Gummispritzguss metallgebundene Dichtungen hergestellt werden?
Ja. Metalleinsätze können vor dem Spritzgießen in die Form eingelegt werden. Die Vorbereitung der Einsätze, das Auftragen des Klebstoffs, die Positionierung und die Aushärtung müssen kontrolliert werden.
Wie lässt sich der Abfall bei ausgehärteten Angussrohren reduzieren?
Die Kaltkanaltechnologie ermöglicht es, den Gummi im Angusskanal unvulkanisiert zu halten, wodurch die nach jedem Zyklus abgetragene Menge reduziert wird. Die Wirtschaftlichkeit hängt vom Produktionsvolumen und den Materialkosten ab.
Welche Maschinenstruktur eignet sich für Einlegedichtungen?
Vertikale Maschinen bieten oft einen bequemen Zugang zum Einlegen der Einsätze. Horizontale Konfigurationen können Vorteile für bestimmte Werkzeugstrukturen oder automatisierte Produktionslinien bieten.
Wie viele Hohlräume sollte die Form enthalten?
Die Anzahl der Kavitäten hängt vom Produktgewicht, der Schusskapazität, der Werkzeuggröße, der Aushärtezeit, dem Ausbringungsziel und der Angussverteilung ab. Mehr Kavitäten führen nicht automatisch zu einer besseren Wirtschaftlichkeit der Produktion.
Wie wird die korrekte Klemmkraft ermittelt?
Die Schließkraft wird entsprechend der geplanten Kavitäts- und Angussfläche, dem zu erwartenden Innendruck, der Werkzeugstruktur und einem angemessenen Betriebsspielraum ausgewählt.
Welche Informationen werden für ein Maschinenangebot benötigt?
Bitte geben Sie die Produktzeichnung, die Gummisorte, das Teilegewicht, die Anzahl der Kavitäten, die Formabmessungen, die erforderliche Ausbringungsmenge, die Aushärtungszeit und die Automatisierungsanforderungen an.
Schlussfolgerung
Spritzgießmaschinen für Gummi gewährleisten die kontrollierte Zuführung, Dosierung, Füllung und Vulkanisation, die für die Herstellung von Dichtungen und Dichtungsringen mit gleichbleibender Qualität erforderlich sind. Zuverlässige Ergebnisse hängen vom Zusammenspiel zwischen dem Verhalten der Gummimischung, der Maschinenkapazität, der Angussverteilung, der Angussposition, der Entlüftung, der Werkzeugtemperatur und der Aushärtezeit ab.
Die Maschinenauswahl sollte mit dem konkreten Produkt und den Produktionszielen beginnen. Die alleinige Berücksichtigung der Schließkraft oder des Schussvolumens kann die Prozesssteuerung außer Acht lassen, die zum Schutz der Siegelflächen, zum Ausgleich mehrerer Kavitäten und zur Gewährleistung stabiler Abmessungen erforderlich ist.
T
