


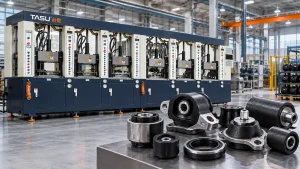
Gummi-Metall-Verbindungsteile vereinen die Elastizität, Dichtungseigenschaften und Schwingungsdämpfung von Gummi mit der Festigkeit von Metall. Typische Produkte sind Fahrwerksbuchsen, Motorlager, Antivibrationspads, Verbunddichtungen, Gummirollen, Metallkernräder und industrielle Dämpfungskomponenten.
Die Herstellung dieser Teile erfordert mehr als nur das Befüllen einer Form mit Gummi. Metalleinsätze müssen vorbereitet, positioniert und sicher fixiert werden, während die plastifizierte Masse sie umströmt. Bindemittel, Einspritzdruck, Formtemperatur, Aushärtungsbedingungen und die Entlüftung beeinflussen die endgültige Grenzfläche zwischen Gummi und Metall.
Ein ordnungsgemäß konfigurierter Gummispritzgießmaschine Es bietet kontrollierte Zuführung, wiederholbare Schussvorbereitung und programmierbare Einspritzprofile für spritzgegossene Produkte. Maschine, Werkzeug, Compound, Metalleinsatz und Fügeprozess müssen weiterhin als ein Fertigungssystem betrachtet werden.
Was sind Gummi-Metall-Verbindungsteile?
Bei Gummi-Metall-Verbindungsteilen handelt es sich um Formteile, bei denen vulkanisierter Gummi dauerhaft mit einem Einsatz aus Stahl, Aluminium oder einem anderen kompatiblen Metall verbunden ist.
Das Metall bietet normalerweise folgende Eigenschaften:
- Strukturelle Unterstützung
- Befestigungspunkte
- Lastübertragung
- Dimensionsstabilität
- Verschleißfestigkeit
- Mechanische Verbindung
Der Gummiteil kann Folgendes bieten:
- Schwingungsisolierung
- Stoßdämpfung
- Flexible Bewegung
- Geräuschreduzierung
- Abdichtung
- Elektrische Trennung
- Oberflächenschutz
- Kontrollierte Kompression
Beim Formgebungsprozess fließt der Gummi in den Raum um oder zwischen den vorbereiteten Einsätzen. Hitze und Druck vulkanisieren die Mischung, während das Bindemittelsystem die Haftung an der Gummi-Metall-Grenzfläche herstellt.
Das Verfahren unterscheidet sich von der nachträglichen Montage eines vulkanisierten Gummibauteils mit einem Metallteil. Beim Spritzgießen werden Gummi und Metall im selben Produktionszyklus geformt und verbunden.
Gängige Gummi-Metall-Spritzgussprodukte
Aufhängungsbuchsen
Fahrwerksbuchsen bestehen typischerweise aus inneren und äußeren Metallhülsen, die durch eine geformte Gummischicht verbunden sind. Der Gummi ermöglicht kontrollierte Bewegungen und dämpft gleichzeitig Vibrationen und Geräusche.
Zu den Herausforderungen in der Produktion gehören:
- Aufrechterhaltung der Konzentrizität zwischen Metallhülsen
- Verhindern der Bewegung des Einsatzes während der Injektion
- Füllen schmaler ringförmiger Räume
- Kontrolle der Gummidicke
- Vermeidung von Lufteinschlüssen
- Eine gleichmäßige Verbindung um den gesamten Einsatz herum erreichen.
Die Konstruktion von Vorrichtungen und Formen ist von entscheidender Bedeutung, da bereits kleine Änderungen der Einsatzposition die Gummidicke und damit die Produktleistung beeinflussen können.
Motor- und Gerätehalterungen
Gummilager stützen Motoren, Pumpen, Kompressoren und Industrieanlagen und reduzieren gleichzeitig die übertragenen Vibrationen.
Diese Produkte können Folgendes enthalten:
- Gewindebolzen
- Stahlplatten
- Einbettmuttern
- Innenhüllen
- Mehrere verklebte Einsätze
- Dicke Gummiteile
- Hohlräume oder abgestimmte geometrische Merkmale
Dicke Wandstärken und mehrere Einsätze erzeugen komplexe Fließwege. Vakuumunterstützung und gestaffelte Injektion können erforderlich sein, damit das Gummi auch entfernte Bereiche erreicht, ohne Luft einzuschließen.
Antivibrationspads
Verbundene Antivibrationspads bestehen üblicherweise aus einem Gummiblock und einer oder zwei Metallplatten. Bolzenlöcher, Gewindebolzen oder Gewindeeinsätze verbinden das Produkt mit Maschinen oder Tragkonstruktionen.
Für eine zuverlässige Produktion sind eine gleichmäßige Platzierung der Einsätze und ein kontrollierter Grat an den Metallkanten erforderlich.
Gummigebundene Buchsen
Industriebuchsen werden in Maschinen, Fahrzeugen, Landmaschinen und Fahrwerkskomponenten eingesetzt. Einige Ausführungen bestehen aus einer Metallhülse, während bei anderen Gummi zwischen konzentrischen Innen- und Außenrohren verbaut ist.
Die Materialverteilung muss um die Hülse herum gleichmäßig sein. Ein außermittiger Einsatz kann zu ungleichmäßiger Steifigkeit und vorzeitigem Produktversagen führen.
Verbunddichtungen
Verbunddichtungen verbinden Gummi mit einer Metallscheibe, einem Ring, einer Platte oder einer Verstärkungsstruktur.
Das Metall stützt das Bauteil, während Gummi die funktionelle Dichtungsfläche bildet. Zu den kritischen Produktionsanforderungen gehören:
- Präzise Dichtungsgeometrie
- Schwaches Blitzlicht
- Gleichmäßige Gummiabdeckung
- Saubere Metalloberflächen
- Stabile Gummi-Metall-Haftung
- Kontrollierte Kompressionsdicke
Gummiwalzen
Gummiwalzen bestehen aus einer Metallwelle oder einem zylindrischen Kern, der mit geformtem Gummi überzogen ist. Sie werden in Förderanlagen, Druckereien, Materialtransportanlagen und Industrieanlagen eingesetzt.
Bei längeren Produkten können spezielle Läuferanordnungen und Klemmvorrichtungen erforderlich sein, um den Gummi gleichmäßig entlang des Kerns zu verteilen.
Metallkernräder
Industrieräder und -rollen können einen Stahl- oder Aluminiumkern aufweisen, der mit einer äußeren Gummischicht verbunden ist. Die Verbindung muss wiederholter Belastung, Verformung und Rotation standhalten.
TASU-Leitfaden zu Gummispritzgießmaschinen für Vollgummireifen und Industrieräder erläutert zusätzliche Anforderungen an dicke Gummiabschnitte und Metallkerne.
Gummibeschichtete Bauteile
Durch Spritzgießen können auch ausgewählte Bereiche eines Metallprodukts mit Gummi überzogen werden, um eine bessere Griffigkeit, Dämpfung, Abdichtung oder einen Schutz zu gewährleisten.
Beispiele hierfür sind:
- gummierte Halterungen
- Metallgriffe
- Kabelhalterungsteile
- Schutzstopper
- Ausrüstungsfüße
- Gummibeschichtete Befestigungselemente
- Verstärkte Verbinder
Durch Abkleben und Formenbau muss verhindert werden, dass Gummi mit Metalloberflächen in Berührung kommt, die freiliegen müssen.
Wo Gummi-Metall-Teile verwendet werden
| Industrie | Typische Produkte | Hauptfunktion |
|---|---|---|
| Automobilindustrie | Buchsen, Motorlager, Fahrwerksteile und Verbunddichtungen | Schwingungsdämpfung, Bewegungs- und Abdichtungstechnik |
| Industriemaschinen | Gerätehalterungen, Rollen, Anschläge und Kupplungen | Stoßdämpfung und Geräuschreduzierung |
| Schienenverkehr | Fahrwerkskomponenten, Anschlagpuffer und Schwingungsdämpfer | Lastübertragung und Schwingungsisolierung |
| Baumaschinen | Hochleistungsbuchsen, Halterungen und Schutzkomponenten | Stoß- und Vibrationsfestigkeit |
| Pumpen und Kompressoren | Halterungen, Membranen und geklebte Dichtungsteile | Vibrationsreduzierung und Abdichtung |
| HLK-Anlagen | Kompressorhalterungen und Isolationspads | Geräusch- und Vibrationskontrolle |
| Landwirtschaftliche Maschinen | Buchsen, Rollen und Dämpfungsteile | Stoßfestigkeit und flexible Bewegung |
| Elektrische Geräte | Isolierende Halterungen und schützende Verbundteile | Isolation und mechanischer Schutz |
Die Produktanforderungen variieren je nach Branche erheblich. Die richtige Mischung, das richtige Metall, das richtige Klebstoffsystem und das richtige Formgebungsverfahren müssen entsprechend der Betriebsbelastung, der Temperatur, der chemischen Belastung und der Einsatzumgebung ausgewählt werden.
Wie das Gummi-Metall-Spritzgießverfahren funktioniert
1. Herstellung von Metalleinsätzen
Metalleinsätze werden gemäß den geforderten Abmessungen und Toleranzen gefertigt. Zu den Verfahren gehören Stanzen, Gießen, Bearbeiten, Umformen oder Schweißen.
Der Einsatz sollte auf Folgendes überprüft werden:
- Abmessungen
- Konzentrizität
- Oberflächenfehler
- Kletten
- Ölverschmutzung
- Rost
- Schweißrückstände
- Scharfe Kanten
- Verformung
Maßabweichungen im Einsatz können sich auf die Formbeladung, die Gummidicke und die Geometrie des Endprodukts auswirken.
2. Oberflächenvorbereitung
Metalloberflächen müssen vor dem Auftragen eines Klebstoffs vorbereitet werden. Öl, Oxidation, Staub oder andere Verunreinigungen können eine zuverlässige Haftung verhindern.
Die Präparationsmethoden variieren je nach Metall und Bindemittel. Sie können Folgendes umfassen:
- Entfettung
- Reinigung
- Abrasives Strahlen
- Chemische Behandlung
- Trocknung
- Oberflächenaktivierung
Das validierte Verfahren ist konsequent einzuhalten. Übermäßige Reinigung, unvollständige Trocknung oder Verunreinigungen nach der Vorbereitung können die Qualität der Verbindung beeinträchtigen.
3. Auftragen des Haftvermittlers
Auf die Metallbereiche, die mit dem Gummi in Kontakt kommen, wird ein passendes Verbindungssystem aufgebracht.
Der Antrag kann ausgefüllt werden durch:
- Sprühen
- Zähneputzen
- Eintauchen
- Rollend
- Automatisierte Abgabe
Die Schichtdicke und -abdeckung sollten gleichmäßig sein. Überschüssiges Material kann zu Ansammlungen führen, während unvollständige Abdeckung ungebundene Bereiche hinterlassen kann.
Die vorbereiteten Einsätze müssen unter kontrollierten Bedingungen gelagert und innerhalb des validierten Verarbeitungszeitraums verwendet werden.
4. Laden einfügen
Bediener oder Roboter positionieren die Metalleinsätze im Inneren der Form.
Die Form kann Folgendes verwenden:
- Standortmarkierungen
- Magnetische Halter
- Mechanische Klemmen
- Federbelastete Befestigungselemente
- Geformte Taschen
- Gewindehalterungen
- Austauschbare Einsatznester
Jeder Einsatz muss während des Schließens der Form, des Absaugens und des Einspritzens in der richtigen Position bleiben.
5. Schimmelbildung und Absaugen
Nach dem Einlegen des Einsatzes schließt sich die Form und stellt den erforderlichen Schließzustand her.
Durch ein Vakuum kann die Luft aus dem Hohlraum entfernt werden. Gummi-Metall-Verbindungen weisen häufig enge Spalten um die Einsätze herum auf, in denen sich verdrängte Luft ansammeln kann.
Der Leitfaden zu Vakuum-Gummiformmaschinen erklärt, wie sich die Formabdichtung, die Evakuierungszeit und der Vakuumgrad auf die Hohlraumfüllung auswirken.
6. Gummispritzguss
Die vorbereitete Masse wird durch Düse, Angusskanal und Angusskanal in den Formhohlraum eingespritzt.
Das Einspritzprofil muss das Produkt ohne Folgendes füllen:
- Verschieben des Einsatzes
- Abwaschen des Bindemittels
- Falten dünner Metallabschnitte
- Luft wird hinter dem Einsatz eingeschlossen
- Schwächen in der Schweißnaht erzeugen
- Erzeugen von übermäßigem Blitz
Eine mehrstufige Einspritzgeschwindigkeit ist oft von Vorteil. Die Maschine kann die Geschwindigkeit reduzieren, wenn sich das Material empfindlichen Einsätzen oder Bereichen am Ende der Füllung nähert.
7. Vulkanisation und Bindungsbildung
Durch Hitze und Druck wird der Gummi im Inneren der Form vulkanisiert. Das Bindemittelsystem reagiert unter den validierten Formgebungsbedingungen und verbindet den ausgehärteten Gummi mit der vorbereiteten Metalloberfläche.
Zeit und Temperatur müssen sowohl für die Vulkanisation des Kautschuks als auch für die Ausbildung der Bindung ausreichend sein. Eine unzureichende Vulkanisation kann den Kautschuk oder die Grenzfläche schwächen, während eine unnötige Übervulkanisation die Produktionseffizienz verringert und die Produkteigenschaften beeinträchtigen kann.
8. Öffnen der Form und Entnahme der Teile
Nach der Vulkanisation öffnet sich die Form und das verbundene Bauteil wird entnommen.
Beim Entformen darf keine übermäßige Kraft angewendet werden:
- Dünne Gummikanten
- Verbundene Schnittstellen
- Metallbolzen
- Flexible Abschnitte
- Dichtungslippen
Die robotergestützte Entnahme kann die Konsistenz verbessern, wenn die Produktform und die Formstruktur ein zuverlässiges Greifen ermöglichen.
9. Inspektion und Prüfung
Die fertigen Teile werden auf Abmessungen, Aussehen, Haftung und produktspezifische Eigenschaften geprüft.
Die Testanforderungen hängen von der Anwendung und den Kundenspezifikationen ab.
Warum Spritzguss für Gummi-Metall-Verbindungen verwendet wird
Kontrollierte Materialverteilung
Durch den Einspritzdruck wird der plastifizierte Gummi durch enge Spalten und um komplexe Einlagen herum befördert. Eine geeignete Anguss- und Formgebung ermöglicht eine gleichmäßigere Füllung als das manuelle Platzieren mehrerer Gummivorformlinge.
Wiederholbare Schussvorbereitung
Automatische Zuführung, Plastifizierung und Dosierung tragen dazu bei, gleichbleibende Mischungsbedingungen zwischen den Zyklen aufrechtzuerhalten.
Ein stabiles Schussgewicht ist wichtig für Produkte mit kontrollierter Gummidicke oder mehreren Kavitäten.
Unterstützung für komplexe Einfügegeometrien
Durch Spritzgießen kann Gummi um Hülsen, Bolzen, Platten, Unterlegscheiben und andere eingebettete Strukturen geformt werden.
Auch komplexe Geometrien erfordern geeignete Strömungswege und sichere Befestigungselemente.
Mehrkavitätenfertigung
Kleine, geklebte Dichtungen, Buchsen und Montageteile können in Mehrkavitätenformen hergestellt werden. Ausgewogene Angusskanäle und eine wiederholgenaue Platzierung der Einsätze sind für eine gleichbleibende Qualität zwischen den Kavitäten unerlässlich.
Automatisierungspotenzial
Das Einlegen der Formteile, das Auftragen des Bindemittels, das Formen, das Entformen und die Qualitätskontrolle können teilweise oder vollständig automatisiert werden.
Der geeignete Automatisierungsgrad hängt von folgenden Faktoren ab:
- Geometrie einfügen
- Produktgröße
- Zykluszeit
- Karieszahl
- Produktionsvolumen
- Erforderliche Orientierung
- Bindemittelverfahren
- Inspektionsanforderungen
Verringerte Abhängigkeit von manueller Vorarbeit
Die Spritzgießmaschine dosiert und liefert die Masse automatisch. Dadurch lassen sich Abweichungen reduzieren, die durch manuell gewogene und positionierte Vorformlinge entstehen.
Maschinenanforderungen für die Gummi-Metall-Formgebung
Stabiler Einspritzdruck
Die Maschine muss genügend Druck erzeugen, um das Gummi um die Einsätze herum und in enge Hohlraumabschnitte zu befördern.
Der Druck sollte kontrollierbar und nicht einfach nur hoch sein. Zu hoher Druck kann Einsätze verschieben, den Grat vergrößern oder Gummi in unerwünschte Bereiche pressen.
Mehrstufige Einspritzgeschwindigkeit
Programmierbare Geschwindigkeitsstufen ermöglichen es dem Prozess, auf unterschiedliche Abschnitte des Hohlraums zu reagieren.
Ein typisches Profil könnte Folgendes enthalten:
- Kontrollierte Geschwindigkeit durch Düse und Verteilerkanal
- Schnelleres Füllen des Hauptgummibereichs
- Reduzierte Geschwindigkeit bei empfindlichen Einsätzen
- Langsameres abschließendes Befüllen zum Entweichen der Luft
Die eigentlichen Phasen sollten auf Kurzzeittests und beobachteten Materialflüssen basieren.
Weitere Informationen finden Sie in der Druck- und Geschwindigkeitsleitfaden für das Gummispritzgießen.
Präzise Schussdosierung
Unzureichendes Material kann zu freiliegenden Metallteilen oder unvollständigen Gummiabschnitten führen. Zu viel Material erhöht das Risiko von Gratbildung und Schimmelbildung.
Das Schussvolumen sollte Folgendes berücksichtigen:
- Gummiproduktvolumen
- Läufervolumen
- Anzahl der Hohlräume
- Prozesskissen
- Verbindungsdichte
Sichere Klemmung
Der Einspritzdruck wirkt auf die projizierte Fläche des Formteils und des Angusskanalsystems. Die Schließkraft muss die Form während des gesamten Füll- und Vulkanisationsprozesses geschlossen halten.
Durch mangelhaften Formschluss kann es zu Gratbildung an der Produktkante oder um den Metalleinsatz herum kommen.
Stabile Plastifizierung
Veränderungen der Zusammensetzung der Verbindung beeinflussen Fließfähigkeit, Druck und den Kontakt zwischen Bindemittel und Arbeitsmittel.
Kontrollierte Zufuhr und FIFO-Materialbewegung tragen zu einer besser vorhersagbaren Verweilzeit bei. Zuführsystem für Gummispritzgießmaschinen erklärt, wie die Schrotzuführung und die Plastifizierung die Schrotstabilität beeinflussen.
Gleichmäßige Formtemperatur
Temperaturunterschiede können zu ungleichmäßiger Füllung, Aushärtung und Haftungsentwicklung führen.
Das Heizsystem sollte für stabile Temperaturen in allen Kavitäten und Einsätzen sorgen. Große Metallteile können Wärme absorbieren und die lokalen Formbedingungen vorübergehend verändern, insbesondere nach Produktionsbeginn oder -wiederaufnahme.
Vakuum- und Abgasregelung
Metalleinsätze unterteilen den Hohlraum und schaffen zusätzliche Lufteinschlussstellen. Vakuumierfunktion und optimal positionierte Belüftungsöffnungen tragen dazu bei, die Luft zu entfernen, bevor sie vom vorrückenden Gummi eingeschlossen wird.
Geeigneter Zugang für Schimmelpilze
Für das Einlegen der Bauteile ist ausreichend Platz erforderlich, damit ein Bediener oder Roboter die Metallkomponenten sicher und präzise positionieren kann.
Die Maschinenstruktur sollte nach folgenden Kriterien ausgewählt werden:
- Einschubladerichtung
- Formöffnungsrichtung
- Produktentfernungspfad
- Gewicht einfügen
- Roboterzugang
- Fabriklayout
Prozessüberwachung
Durch die Aufzeichnung von Einspritzdruck, Füllzeit, Formtemperatur und Aushärtungszeit lassen sich allmähliche Abweichungen erkennen.
Änderungen der Druckkurve können Folgendes bedeuten:
- Einfügepositionsprobleme
- Torbeschränkung
- Viskositätsvariation der Verbindung
- Verstopfte Lüftungsöffnungen
- Änderungen des Schussvolumens
- Vorzeitige Aushärtung
Vertikale vs. horizontale Maschinen für das Einlegeverfahren
| Rücksichtnahme | Vertikale Konfiguration | Horizontale Konfiguration |
|---|---|---|
| Einbauposition | Bequemer Zugang zu einer nach oben gerichteten Form | Abhängig von der Form und der Beladungsrichtung |
| Stabilität einsetzen | Die Schwerkraft kann dazu beitragen, dass einige Einsätze im Inneren bleiben. | Zur Verhinderung von Bewegungen können Befestigungselemente erforderlich sein. |
| Automatisierter Zugriff | Geeignet für Drehtische und Roboter zum Laden von Einsätzen | Geeignet für Inline-Automatisierung und Förderbänder |
| Produktentfernung | Oft nach oben entfernt | Wird üblicherweise horizontal oder nach unten entfernt. |
| Formstruktur | Nützlich für viele Umspritzanwendungen | Geeignet für bestimmte lange, große oder automatisierte Produkte |
| Fabriklayout | Kleinere Grundfläche in einigen Konfigurationen | In einigen Fällen einfachere Integration in lineare Produktionslinien |
Die Maschinenausrichtung sollte nicht allein anhand des Produktnamens gewählt werden. Wichtiger sind die Geometrie des Einsatzes, die Werkzeugstruktur, die Automatisierung und die Entformungsrichtung.
TASU liefert auch horizontale Gummispritzgießmaschinen für industrielle Gummiprodukte und automatisierte Produktionsanlagen.
Überlegungen zum Formendesign
Einfügeposition und -befestigung
Die Form muss jeden Einsatz in einer wiederholbaren Position halten.
Die Befestigungselemente sollten Bewegungen verhindern, ohne die Metalloberfläche zu beschädigen oder den Gummifluss zu beeinträchtigen.
Zu den entscheidenden Fragen gehören:
- Kann sich der Einsatz beim Schließen der Form verschieben?
- Kann der Einspritzdruck es drehen oder anheben?
- Ist eine falsche Beladung physikalisch möglich?
- Kann der Bediener die Ausrichtung bestätigen?
- Kann der Einsatz nach dem Formen entfernt werden?
- Sind die Bauteile austauschbar, wenn sie verschlissen sind?
Torposition
Die Position des Angusses bestimmt, wie das Gummi auf den Metalleinsatz trifft.
Eine ungünstige Torplatzierung kann folgende Folgen haben:
- Bewegung einfügen
- Ungleichmäßige Gummidicke
- Verdrängung des Bindemittels
- Lufteinschluss
- Sichtbare Strömungslinien
- Schwache Schweißnahtbereiche
- übermäßiger Druckverlust
Das Absperrventil sollte keinen unkontrollierten Hochgeschwindigkeitsstrom auf einen dünnen Einsatz oder eine beschichtete Oberfläche lenken.
Läuferbalance
Mehrkavitätenformen benötigen ausgeglichene Strömungswege, damit jede Kavität ein ähnliches Materialvolumen und einen ähnlichen Druck erhält.
Abweichungen zwischen den Kavitäten können folgende Ursachen haben:
- Unterschiedliche Läuferlängen
- Ungleiche Torabmessungen
- Temperaturunterschiede
- Variation der Einsatzposition
- Verstopfte Lüftungsöffnungen
- Ungleichmäßiger Aufbau des Bindemittels
Lüftungsposition
Häufig sammelt sich Luft hinter Einsätzen oder an Stellen, an denen zwei Gummiströmungsfronten wieder aufeinandertreffen.
Lüftungsöffnungen sollten in der Nähe folgender Bereiche berücksichtigt werden:
- End-of-fill-Bereiche
- Kanten einsetzen
- Tiefe Taschen
- Blinde Abschnitte
- Strömungsfronten
- Dünne Gummiabschnitte
Die Anleitung zur Entlüftung von Gummiformen Behandelt die Lage von Lüftungsöffnungen, Symptome von Lufteinschlüssen und Wartungsanforderungen.
Thermische Ausdehnung von Metallen
Metalleinsätze erhitzen sich im Inneren der Form und können sich während des Aushärtens ausdehnen. Werkzeugkonstrukteure sollten die Abmessungen der Einsätze, die Passung der Form und die Entnahmebedingungen bei Betriebstemperatur berücksichtigen.
Freigabe des Bindemittels
Die Oberflächen der Formaufnahme sollten beim Beladen nicht unnötig abgekratzt werden, um ein unnötiges Abkratzen der vorbereiteten Klebeflächen zu vermeiden.
Angesammeltes Bindemittel kann außerdem Bauteile verunreinigen und die Position der Einsätze verändern. Die Reinigungsmöglichkeit sollte in die Formenkonstruktion einbezogen werden.
Entformen
Die Klebefläche kann beim Entnehmen des Produkts Belastungen ausgesetzt sein. Auswerfer und Greifpunkte sollten die Kraft auf strukturell geeignete Bereiche ausüben.
Anforderungen an die Gummi- und Metallvorbereitung
Auswahl der Gummimischung
Die Verbindung wird entsprechend den Anforderungen ausgewählt:
- Härte
- Elastizität
- Temperaturbeständigkeit
- Ölbeständigkeit
- Chemische Beständigkeit
- Witterungsbeständigkeit
- Kompressionsverhalten
- Ermüdungsleistung
- Bindungskompatibilität
Zu den gängigen Kautschukfamilien gehören EPDM, NBR, Naturkautschuk, CR, HNBR und FKM. Die gesamte Rezeptur – nicht nur die Kautschukfamilie – beeinflusst das Spritzgießverhalten und die Haftung.
Metallauswahl
Häufig verwendete Einsätze bestehen aus Kohlenstoffstahl, Edelstahl und Aluminium. Oberflächenbeschaffenheit und Klebevorbereitung variieren je nach Metallart.
Das Metall sollte mit Folgendem kompatibel sein:
- Serviceumgebung
- Mechanische Belastung
- Oberflächenbehandlungsverfahren
- Bindungssystem
- Formtemperatur
- Erforderliche Korrosionsbeständigkeit
Einschubfach
Die vorbereiteten Einsätze sollten vor Staub, Öl, Feuchtigkeit und unnötiger Handhabung geschützt werden.
Speicherkontrollen können Folgendes umfassen:
- Abgedeckte Behälter
- Definierte Haltbarkeitsdauer
- Chargenidentifizierung
- Temperatur- und Feuchtigkeitsgrenzen
- FIFO-Prinzip (First-in, First-out)
- Handschuhe für die manuelle Beladung
Häufige Formfehler bei der Verbindung von Gummi und Metall
| Defekt | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Gummi trennt sich vom Metall | Verunreinigungen, ungeeignetes Bindemittel oder fehlerhafte Aushärtung | Überprüfung von Reinigung, Beschichtung und Vulkanisierung |
| Teilbindung | Unvollständige Beschichtung oder eingeschlossene Luft | Erdungsanschluss, Entlüftungsöffnungen und Vakuumsystem prüfen |
| Bewegung einfügen | Zu hohe Füllgeschwindigkeit oder zu schwache Vorrichtung | Lokale Geschwindigkeit reduzieren und Datenspeicherung verbessern |
| Freiliegende Metallfläche | Kurzschuss, Luftfalle oder falsche Einwurfposition | Schussvolumen, Entlüftung und Beladung prüfen. |
| Blitz um den Einsatz herum | Übermäßiger Druck, verschlissene Vorrichtung oder schlechte Passform der Form | Prüfen Sie Druck, Positionierungskomponenten und Formoberflächen |
| Variation der Gummidicke | Nicht zentrierter Einsatz oder instabile Belastung | Prüfen Sie den Verschleiß der Vorrichtung und die Abmessungen des Einsatzes. |
| Brandfleck hinter dem Einsatz | Druckluft oder verstopfte Entlüftungsöffnung | Reinigen Sie die Entlüftungsöffnungen und optimieren Sie die Endfüllgeschwindigkeit. |
| Ansammlung von Bindemittel | Übermäßige Beschichtung oder mangelhafte Applikationskontrolle | Überprüfung der Beschichtungsdicke und der Schimmelreinigung |
| Blasen oder Bläschen | Feuchtigkeit, eingeschlossene Gase oder ungeeignete Aushärtung | Prüfen Sie die Trocknung, die Polierpaste und das Vakuum. |
| Einbaudeformation | Übermäßiger Druck oder unzureichende Unterstützung des Einsatzes | Überprüfung des Einspritzprofils und der Vorrichtungskonstruktion |
| Gummirisse beim Entformen | Unzureichende Aushärtung oder ungeeigneter Auswurf | Prüfen Sie die Aushärtungsbedingungen und die Entfernungsmethode. |
| Variation von Kavität zu Kavität | Läuferunwucht, Abweichungen im Einsatz oder ungleichmäßige Temperatur | Vergleichen Sie die einzelnen Kavitäten und Prozessbedingungen. |
Sichtbare Ablösungen sind nicht das einzige mögliche Problem bei der Verklebung. Auch unter der Oberfläche kann eine schwache Haftung vorliegen; daher sollten Funktionstests gemäß der Produktspezifikation durchgeführt werden.
Qualitätskontrolle für gummigebundene Metallteile
Wareneingangsprüfung
Metallbauteile vor der Vorbereitung und dem Formen prüfen.
Nützliche Prüfungen umfassen:
- Kritische Dimensionen
- Oberflächenbeschaffenheit
- Konzentrizität
- Ebenheit
- Fadenqualität
- Schweißzustand
- Beschichtungs- oder Plattierungszustand
- Teilreinigung
Steuerung des Verbindungsprozesses
Die Produktionsunterlagen sollten Folgendes enthalten:
- Reinigungscharge
- Oberflächenbehandlungsverfahren
- Bindemittelcharge
- Bewerbungszeit
- Trocknungsbedingungen
- Speicherdauer einfügen
- Bediener oder automatisierte Linie
- Form- und Hohlraumnummer
Endproduktprüfung
Übliche Prüfungen umfassen:
- Gesamtabmessungen
- Gummidicke
- Einfügeposition
- Konzentrizität
- Blitzlicht
- Oberflächenfehler
- Freiliegendes Metall
- Leerräume
- Bürgschaftsdeckung
- Produktgewicht
- Härte
Prüfung der Haftfestigkeit
Die anzuwendende Testmethode hängt vom Produktdesign und den Kundenanforderungen ab.
Mögliche Bewertungskriterien sind:
- Zugprüfung
- Peel-Test
- Scherprüfung
- Drehmomentprüfung
- Zerstörendes Schneiden
- Ermüdungsprüfung
- Kompressionsprüfung
- Last-Verformungs-Prüfung
Die Prüfwerte sollten auf der genehmigten Produktspezifikation basieren und nicht auf einem allgemeinen Zielwert, der für jedes geklebte Bauteil gilt.
Prozessdatenprüfung
Nützliche Formaufzeichnungen umfassen:
- Einspritzdruck
- Injektionszeit
- Tatsächliche Füllgeschwindigkeit
- Schussvolumen
- Plastifizierungszeit
- Formtemperatur
- Vakuumpegel
- Aushärtungszeit
- Produktgewicht
- Ablehnungsgrund
Die Verknüpfung von Qualitätsergebnissen mit Maschinendaten hilft dabei, ein Problem beim Spritzgießen von einem Problem bei der Vorbereitung des Einsatzes oder dem Bindemittel zu unterscheiden.
Kaltkanalsysteme für geklebte Teile
Das herkömmliche Angussmaterial härtet zusammen mit dem Formteil aus und muss nach jedem Zyklus entfernt werden.
Die Kaltkanaltechnologie hält die Mischung im Angusskanal unterhalb ihrer Vulkanisationstemperatur. Dadurch kann der Ausschuss an ausgehärtetem Angusskanal reduziert werden, insbesondere wenn:
- Die Verbindungskosten sind hoch
- Das Gewicht des Läufers ist von Bedeutung.
- Das Produktionsvolumen ist groß
- Die Form enthält mehrere Hohlräume.
- Die Entfernung der Läufer erfordert zusätzlichen Arbeitsaufwand
Kaltkanalsysteme erfordern eine präzise Temperaturregelung und eine geeignete Isolierung zwischen Kanal und beheizter Form.
Bei einer Wirtschaftlichkeitsanalyse sollten die Materialeinsparungen den Werkzeugkosten, dem Wartungsaufwand und der Prozesskomplexität gegenübergestellt werden.
Automatisierungsoptionen
Automatisches Einlegen
Roboter können Metalleinsätze aufnehmen, ausrichten und in die Form einsetzen. Wiederholbare Geometrie der Einsätze und zuverlässige Zuführung sind für eine stabile Automatisierung unerlässlich.
Anwesenheits- und Positionserkennung
Sensoren oder Bildverarbeitungssysteme können vor dem Schließen der Form überprüfen, ob Einsätze vorhanden und korrekt positioniert sind.
Dies hilft, Folgendes zu verhindern:
- Leere Hohlräume
- Doppelt geladene Einsätze
- Falsche Ausrichtung
- Schimmelschäden
- Ungebundene Produkte
Automatisierte Applikation des Haftvermittlers
Durch kontrolliertes Sprühen oder Dosieren lässt sich die Beschichtungskonsistenz verbessern und der manuelle Aufwand reduzieren. Das System muss jedoch weiterhin Reinigung, Trocknung und Sprühnebelabfuhr gewährleisten.
Automatisches Entformen
Roboter können fertige Teile entnehmen und sie auf Kühlvorrichtungen, Förderbändern oder Inspektionsstationen platzieren.
Greifer sollten vermeiden, direkt gegen eine empfindliche Klebeverbindung zu ziehen.
Inline-Inspektion
Produktionslinien können integriert werden:
- Sichtprüfung
- Produktverwiegung
- Einfügepräsenzprüfung
- Dimensionsmessung
- Metalldetektion
- Markierung
- Rückverfolgbarkeitssysteme
Die Automatisierung sollte einen identifizierten Produktionsbedarf decken, anstatt unnötige Komplexität hinzuzufügen.
Informationen, die zum Konfigurieren der Maschine benötigt werden
Die Hersteller sollten vor der Geräteauswahl folgende Informationen bereitstellen:
- Zeichnung des fertigen Produkts
- 3D-Produktdaten, sofern verfügbar
- Gummimischungstyp
- Gummihärte
- Teilgewicht
- Gesamtschussvolumen
- Zeichnung Metalleinsatz
- Metallart
- Gewicht einfügen
- Anzahl der Beilagen pro Produkt
- Anzahl der Formhohlräume
- Formabmessungen
- Projizierter Formteilbereich
- Bindemittelverfahren
- Vulkanisationszeit
- Erforderliche Produktionsleistung
- Aktuelle Formfehler
- Einfüge-Lademethode
- Entformungsmethode
- Automatisierungsanforderungen
- Qualitäts- und Prüfstandards
Für die Prozessbewertung können auch tatsächliche Einsätze, Gummiproben und vorhandene Formen erforderlich sein.
TASUs Lösungen für das Gummispritzgießen Kombination von Anlagenbau, Zuführung, Spritzguss, Vakuumtechnik, Kaltkanal-Design und Formprozessentwicklung für industrielle Gummiprodukte.
Häufig gestellte Fragen
Kann eine Gummispritzgießmaschine Gummi direkt auf Metall formen?
Ja. Vorbereitete Metalleinsätze werden in die Form eingelegt, bevor der Gummi eingespritzt und um sie herum vulkanisiert wird.
Welche Produkte können durch Gummi-Metall-Spritzgießen hergestellt werden?
Zu den gängigen Produkten gehören Buchsen, Motorlager, Antivibrationspads, Verbunddichtungen, Rollen, Kupplungen, Gerätefüße und Metallkernräder.
Warum löst sich das Gummi vom Metalleinsatz?
Häufige Ursachen sind Öl oder Oxidation auf dem Metall, ungeeignete Oberflächenvorbereitung, unvollständige Bindemittelabdeckung, Verunreinigung nach der Beschichtung und falsche Vulkanisationsbedingungen.
Kann der Einspritzdruck den Metalleinsatz bewegen?
Ja. Eine zu hohe Durchflussgeschwindigkeit oder eine unzureichende Halterung können den Einsatz während des Befüllvorgangs verschieben, verdrehen oder verformen.
Ist für die Gummi-Metall-Verbindung ein Vakuum erforderlich?
Nicht jedes Produkt benötigt ein Vakuum. Bauteile mit komplexen Einsätzen, tiefen Hohlräumen oder geschlossenen Strömungswegen profitieren eher von einer vakuumunterstützten Luftentfernung.
Welche Gummimischungen können sich mit Metall verbinden?
EPDM, NBR, Naturkautschuk, CR, HNBR, FKM und andere Mischungen können verwendet werden. Die Kompatibilität hängt von der gesamten Kautschukrezeptur, der Metallvorbereitung und dem Bindemittelsystem ab.
Soll das Bindemittel manuell oder automatisch aufgetragen werden?
Beide Methoden sind möglich. Die richtige Wahl hängt von der Geometrie des Einsatzes, den Beschichtungsanforderungen, dem Produktionsvolumen und den Konsistenzzielen ab.
Wie lässt sich die Abweichung der Haftung zwischen den Kavitäten verringern?
Überprüfen Sie in jeder Kavität die Kanalbalance, die Formtemperatur, die Entlüftung, die Abmessungen der Einsätze, die Konsistenz der Beschichtung und die Positionierung der Einsätze.
Können vorhandene Kompressionsformen auf einer Spritzgießmaschine verwendet werden?
Manche Formen lassen sich anpassen, andere erfordern Änderungen an Angusskanälen, Anschnitten, Entlüftungsöffnungen oder der Halterung für die Einsätze. Die Form sollte vor der Maschinenauswahl geprüft werden.
Welche Maschinenausrichtung ist für Metalleinsätze am besten geeignet?
Vertikale Maschinen ermöglichen oft eine bequeme manuelle Einlegetechnik, während horizontale Maschinen sich effektiv in bestimmte automatisierte Fertigungslinien integrieren lassen. Die Werkzeugstruktur und die Beladungsrichtung sollten die Wahl der Maschine bestimmen.
Können Kaltkanalsysteme für Gummi-Metall-Verbindungen verwendet werden?
Ja, wenn die Mischung und die Werkzeugkonstruktion geeignet sind. Kaltangusskanäle können den Ausschuss an ausgehärtetem Angussmaterial in der Serienfertigung reduzieren.
Welche Informationen werden für ein Maschinenangebot benötigt?
Bitte geben Sie Produkt- und Einsatzzeichnungen, Gummisorte, Teilegewicht, Kavitätenanzahl, Formgröße, Aushärtezeit, Produktionsziel und erforderlichen Automatisierungsgrad an.
Schlussfolgerung
Das Gummi-Metall-Spritzgießen vereint die Mischungsaufbereitung, die Metallbehandlung, die Positionierung der Einlegeteile, die Formfüllung, die Vulkanisation und die Bindungsbildung in einem kontrollierten Produktionssystem. Zuverlässige Bauteile erfordern saubere Metalloberflächen, einen gleichmäßigen Auftrag des Bindemittels, sichere Einlegeteile, einen ausgewogenen Gummifluss und stabile Aushärtungsbedingungen.
TASU stellt her vollautomatische Gummispritzgießmaschinen für Buchsen, Schwingungsdämpfer, Verbunddichtungen, Industriewalzen und andere Gummi-Metall-Produkte. Zur Beurteilung Ihrer Einsätze, Formstruktur, Mischung und Produktionsanforderungen, Kontaktieren Sie TASU.
