


Kompositisatoren bestehen aus einem Isolierkern, metallischen Endstücken und einem geformten Silikonkautschukgehäuse. Ihre langen Lamellen, schmalen Übergänge und ausgedehnten Strömungswege erfordern eine stabile Materialvorbereitung, kontrollierte Einspritzung und zuverlässige Luftentfernung.
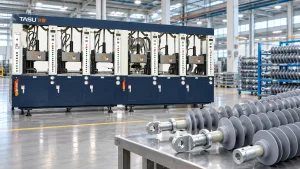
Ein engagierter Gummispritzgießmaschine für Verbundisolatoren Die Maschine spritzt vorbereitetes HTV-Silikonkautschuk um den GFK-Stab und die zugehörigen Bauteile. Dabei muss die Masse gleichmäßig über das gesamte Isolierprofil verteilt werden, ohne dass Hohlräume, unvollständige Abdichtungen oder Schwachstellen um den Kern herum entstehen.
Eine erfolgreiche Produktion hängt von mehr als nur dem Einspritzdruck ab. Die Beschaffenheit der Mischung, die Vorbereitung des GFK-Stabs, die Werkzeugausrichtung, die Angusslage, der Vakuumpegel, die Temperaturverteilung und die Vulkanisationszeit müssen gemeinsam kontrolliert werden.
TASU entwickelt Gummispritzgießmaschinen mit programmierbarer Zuführung, Vakuum-, Einspritz- und Aushärtungssteuerung für Verbundisolatoren und andere technische Gummiprodukte.
Was ist ein Verbundisolator?
Ein Verbundisolator – auch Polymerisolator genannt – verwendet verschiedene Materialien, um elektrische, mechanische und umweltbedingte Funktionen zu erfüllen.
Zu seinen Hauptbestandteilen gehören normalerweise:
- GFK-Kernstab
- Silikonkautschukgehäuse
- Silikonkautschuk fusselt
- Metall-Endstücke
- Dichtungs- oder Schnittstellenstrukturen
Die GFK-Stange trägt die mechanische Last. Metallarmaturen verbinden den Isolator mit dem elektrischen System, während das geformte Silikonkautschukgehäuse den Kern schützt und das erforderliche Kriechstromprofil bildet.
Silikonkautschuk wird häufig für das Außengehäuse gewählt, da er elektrische Isolation, Witterungsbeständigkeit und Flexibilität bietet. Die genauen Eigenschaften der Mischung hängen von der Rezeptur und den geforderten Produktnormen ab.
Verbundisolatoren, hergestellt durch Gummispritzguss
Gummispritzgießanlagen können für verschiedene Verbundisolatorkonstruktionen konfiguriert werden.
Hängeisolatoren
Hängeisolatoren werden bei Freileitungen für die Energieübertragung und -verteilung eingesetzt. Ihre verlängerte Stabkonstruktion und die wiederholten Schirme erfordern eine gleichmäßige Gummibeschichtung entlang des Kerns.
Zugisolatoren
Zugisolatoren nehmen mechanische Lasten auf, wo Leiter ihre Richtung ändern oder enden. Die Verbindung und Abdichtung an den Anschlussstellen der Endstücke erfordert besondere Aufmerksamkeit.
Leitungsmastisolatoren
Freileitungsmastkonstruktionen dienen der Fixierung von Leitern. Produktabmessungen, Schirmanordnung und Montagekonstruktionen variieren je nach Spannungsniveau und Systemauslegung.
Stationsmastisolatoren
Stationsstützenisolatoren werden in Umspannwerken und elektrischen Anlagen eingesetzt. Größere Produktabmessungen können ein höheres Schussvolumen, längere Formen und spezielle Handhabungssysteme erfordern.
Eisenbahnisolatoren
Bahnelektrifizierungssysteme verwenden Verbundisolatoren mit anwendungsspezifischen Abmessungen und Montagevorrichtungen. Die Produktionsanlagen müssen auf die Produktlänge, die Formkonfiguration und die erforderliche Ausbringungsmenge abgestimmt sein.
Überspannungsableitergehäuse
Silikonkautschukgehäuse können auch um Überspannungsableiterkerne oder -baugruppen herum geformt werden. Die internen Komponenten müssen während des Formschließens und des Einspritzvorgangs korrekt positioniert bleiben.
Isolierstäbe und elektrische Bauteile
Die gleichen Formgebungsprinzipien können auch auf silikonbeschichtete Stäbe, elektrische Steckverbinder und andere Verbundisolationsbauteile angewendet werden.
Warum Spritzguss für Verbundisolatoren verwendet wird
Gleichmäßige Silikonkautschuk-Abdeckung
Durch den Injektionsdruck wird das vorbereitete Silikonkautschuk um den GFK-Stab und in die Hohlräume befördert. Die kontrollierte Befüllung trägt zu einer gleichmäßigen Beschichtung des gesamten Produkts bei.
Bildung komplexer Schuppenprofile
Formen für Verbundisolatoren weisen wiederholte Fachbildungen, dünne Kanten und lange Fließwege auf. Diese Details lassen sich im Spritzgussverfahren reproduzieren, wenn Angüsse, Verteilerkanäle und Entlüftungsöffnungen entsprechend konstruiert sind.
Wiederholbare Schussvorbereitung
Automatische Zuführung und Dosierung gewährleisten eine gleichmäßigere Materiallieferung als manuell vorbereitete Ladungen.
Ein gleichbleibendes Schussvolumen ist wichtig, da zu wenig Material zu unvollständigen Schuppen führen kann, während zu viel Material das Risiko von Graten und Schimmelbildung erhöht.
Kontrollierte GFK-Stabverkapselung
Das Gummigehäuse sollte die vorgesehene Stangenoberfläche vollständig abdecken, ohne dass Bereiche freiliegen oder innere Hohlräume entstehen.
Die Zentrierung des Stabes und die Ausrichtung der Form bestimmen, ob die Silikondicke über den gesamten Umfang gleichmäßig bleibt.
Produktionsautomatisierung
Moderne Geräte können Folgendes koordinieren:
- Mischfütterung
- Schussdosierung
- Schimmelbildung
- Staubsaugen
- Einspritzung
- Vulkanisation
- Formöffnung
- Produktentfernung
Die Automatisierung verringert die Abhängigkeit von manueller Zeitmessung und unterstützt wiederholbare Produktionsaufzeichnungen.
Mehrstationenproduktion
Lange Vulkanisationszeiten können die Ausbringungsmenge begrenzen, wenn eine Spritzgießanlage nur eine Form bedient. Mehrstationenanlagen ermöglichen es, verschiedene Formen gleichzeitig durch die Phasen Spritzgießen, Aushärten, Öffnen und Entladen zu führen.
Die tatsächliche Produktionskapazität hängt von der Produktgröße, dem Schussvolumen, der Anzahl der Formen, der Aushärtezeit und den Handhabungsanforderungen ab.
HTV-Silikonkautschuk für die Formgebung von Verbundisolatoren
Für geformte Verbundisolatorengehäuse wird häufig hochtemperaturvulkanisierender Silikonkautschuk verwendet.
Im Gegensatz zu thermoplastischen Materialien schmilzt HTV-Silikon nicht einfach und erstarrt dann. Die Masse wird vor dem Einspritzen in eine erhitzte Form erweicht und plastifiziert, wo sie eine irreversible Vulkanisation durchläuft.
Wichtige Eigenschaften der Verbindung sind:
- Viskosität
- Brandschutz
- Heilungsverhalten
- Fließeigenschaften
- Füllstoffverteilung
- Lagerbedingungen
- Chargenkonsistenz
- Erforderliche elektrische Eigenschaften
- Erforderliche mechanische Eigenschaften
Die Maschineneinstellungen müssen anhand der tatsächlichen Produktionsmischung ermittelt werden. Unterschiedliche Silikonformulierungen können unterschiedliche Zylindertemperaturen, Schneckendrehzahlen, Einspritzprofile und Aushärtungsbedingungen erfordern.
Der Leitfaden zu Gummiweichmachung beim Spritzgießen erklärt, wie Zufuhr, Scherung, Temperatur und Verweilzeit den Zustand der Verbindung beeinflussen.
Herstellungsprozess für Verbundisolatoren
1. Prüfung der GFK-Stangen
Der Kernstab sollte vor dem Formen überprüft werden.
Die Prüfungen können Folgendes umfassen:
- Durchmesser
- Geradheit
- Oberflächenbeschaffenheit
- Länge
- Sauberkeit
- Sichtbare Schäden
- Abschlussvorbereitung
- Kompatibilität mit der Formvorrichtung
Ein verbogener oder maßlich ungleichmäßiger Stab kann schwierig in der Form zu zentrieren sein.
2. Endstückmontage
Die Metallendstücke werden gemäß dem genehmigten Produktdesign und Montageverfahren installiert.
Die Baugruppe sollte auf Folgendes überprüft werden:
- Gesamtlänge
- Ausrichtung
- Konzentrizität
- Verbindungsbedingung
- Oberflächenreinheit
- Position relativ zur Form
Die Passkonstruktion darf weder das Schließen der Form noch den Silikonfluss behindern.
3. Oberflächenvorbereitung
Die Klebeflächen des GFK-Stabs und der zugehörigen Komponenten werden gemäß dem validierten Herstellungsverfahren gereinigt und vorbereitet.
Öl, Staub, Feuchtigkeit und Verunreinigungen durch unsachgemäße Handhabung können die Grenzfläche zwischen dem Silikongehäuse und dem Kern beeinträchtigen.
Vorbereitete Stäbe müssen vor dem Verladen vor Verunreinigungen geschützt werden.
4. Kernpositionierung
Die Stangenanordnung wird in die Form eingelegt und durch spezielle Positionierungsstrukturen gestützt.
Die Einrichtungsgegenstände müssen:
- Zentrieren Sie die Stange
- Vermeiden Sie ein Abknicken
- Axiale Position steuern
- Den Einspritzkräften standhalten
- Vermeiden Sie Beschädigungen an vorbereiteten Oberflächen.
- Zuverlässiges Entformen ermöglichen
Lange Produkte benötigen unter Umständen mehrere Stützpunkte, um ein Durchbiegen zu verhindern.
5. Formverschluss
Die Form schließt sich um die Kernbaugruppe. Schließgeschwindigkeit und -kraft müssen kontrolliert werden, um die Stange, die Verbindungsstücke und die Formkomponenten zu schützen.
Sensoren oder mechanische Prüfmechanismen können eingesetzt werden, um die korrekte Positionierung des Produkts vor dem vollständigen Verschließen zu bestätigen.
6. Staubsaugen und Luftabsaugen
In jedem leeren Formhohlraum verbleibt Luft. Die GFK-Stange und die sich wiederholende Formgeometrie schaffen zusätzliche Bereiche, in denen sich Luft ansammeln kann.
Durch das Vakuum wird die Luft vor dem Einspritzen entfernt, wodurch das Silikonkautschuk auch in schmale Bereiche um den Kern herum gelangt.
TASUs Leitfaden für Vakuum-Gummiformmaschinen erklärt, wie die Formabdichtung, die Evakuierungszeit und der Vakuumgrad die Füllqualität beeinflussen.
7. Silikonkautschuk-Spritzguss
Weichmacherhaltiger HTV-Silikonkautschuk wird durch das Anguss- und Formsystem eingespritzt.
Beim Einspritzen können mehrere Druck- und Geschwindigkeitsstufen zum Einsatz kommen:
- Füllen Sie den Hauptkanal.
- Verteilen Sie das Material entlang des Produkts
- Die Schuppenhöhlen bilden
- Kernposition schützen
- Reduzieren Sie die Luftkompression gegen Ende des Füllvorgangs.
Das korrekte Profil hängt von der Werkzeuglänge, der Angussanordnung, dem Schussvolumen und der Viskosität der Mischung ab.
8. Vulkanisation
Die Hitze der Form härtet den Silikonkautschuk um den Kern herum aus.
Die Temperatur muss in der gesamten Form ausreichend gleichmäßig sein. Kalte Bereiche können zu unvollständiger Aushärtung führen, während zu hohe lokale Temperaturen eine vorzeitige Aushärtung während des Füllvorgangs verursachen können.
9. Formenöffnung und Entformen
Nach der Vulkanisation öffnet sich die Form und der Verbundisolator wird entnommen.
Lange Produkte benötigen beim Abnehmen eine kontrollierte Unterstützung, um ein Verbiegen, Verdrehen oder Beschädigen dünner Schuppenkanten zu verhindern.
10. Inspektion und Prüfung
Die fertigen Produkte werden gemäß dem Qualitätsplan des Herstellers und den geltenden Produktanforderungen geprüft.
Die Inspektion kann Folgendes umfassen:
- Gesamtabmessungen
- Schuppengeometrie
- Oberflächenbeschaffenheit
- Blitzlicht
- Freiliegende Kernbereiche
- Hohlräume oder Blasen
- Gehäusedicke
- Grenzflächenzustand
- Endpassungsausrichtung
Die elektrischen und mechanischen Prüfungen sollten gemäß den jeweiligen Kundenspezifikationen oder Branchenstandards erfolgen.
Maschinenanforderungen für die Herstellung von Verbundisolatoren
Ausreichende Einspritzkapazität
Die Schusskapazität muss das Silikonkautschukgehäuse, das Angussvolumen und den erforderlichen Prozessspielraum abdecken.
Die Maschinenauswahl sollte auf dem tatsächlichen Formvolumen und nicht allein auf der Isolatorlänge basieren.
Eine überdimensionierte Einspritzeinheit kann die Verweilzeit des Materials verlängern. Eine unzureichende Kapazität kann mehrere Einspritzvorgänge erforderlich machen oder eine vollständige Füllung verhindern.
Stabiler Einspritzdruck
Lange Fließwege und wiederholte Materialabschottungen erzeugen einen erheblichen Widerstand. Das Injektionssystem muss daher während des gesamten Füllvorgangs eine kontrollierte Materialbewegung gewährleisten.
Ein hoher Maximaldruck allein garantiert keine guten Ergebnisse. Düsen-, Kanal-, Anschnitt- und Kavitätsbeschränkungen müssen ebenfalls überprüft werden.
Programmierbare Einspritzgeschwindigkeit
Die mehrstufige Geschwindigkeitsregelung hilft dabei, den Materialfluss durch verschiedene Teile der Form zu steuern.
Ein typisches Profil könnte Folgendes enthalten:
- Kontrollierte Kanalfüllung
- Schnellere Verteilung über das Hauptgehäuse
- Reduzierte Geschwindigkeit in dünnen Schuppenabschnitten
- Langsameres Befüllen beim Schluss, damit die Luft entweichen kann
Kurzzeittests können aufzeigen, wie sich das Silikon durch die Form ausbreitet und wo Luft eingeschlossen wird.
Die Druck- und Geschwindigkeitsleitfaden für das Gummispritzgießen bietet eine strukturierte Einrichtungsmethode.
Zuverlässiges Vakuumsystem
Eine Spritzgießmaschine für Verbundisolatoren sollte das Schließen der Form, das Vakuumieren und das Einspritzen koordinieren.
Wichtige Komponenten des Vakuumsystems sind:
- Vakuumpumpe
- Vakuumtank
- Regelventile
- Vakuumsensoren
- Formdichtungskomponenten
- Verbindungsschläuche
- Programmierbare Zeitsteuerung
- Leckagealarme
Eine größere Pumpe kann beschädigte Dichtungen oder schlecht konstruierte Entlüftungskanäle nicht ausgleichen.
Gleichmäßige Formenerwärmung
Bei langen Formen ist eine gleichmäßige Temperaturverteilung entlang des gesamten Produkts erforderlich.
Ungleichmäßige Erwärmung kann Folgendes verursachen:
- Unterschiedliche Heilungsraten
- Lokale Viskositätsvariation
- Unvollständige Ausfüllung
- Oberflächenunregelmäßigkeit
- Schwieriges Entformen
- Produktverformung
Unabhängige Heizzonen ermöglichen es dem Bediener, verschiedene Bereiche der Form zu überwachen und anzupassen.
Kontrollierte Plastifizierung
Das HTV-Silikon muss ausreichend weich und gleichmäßig werden, damit es injiziert werden kann, ohne dass im Inneren des Zylinders eine nennenswerte Aushärtung einsetzt.
Wichtige Kontrollmaßnahmen umfassen:
- Zufuhrabmessungen
- Schneckendrehzahl
- Fasstemperatur
- Gegendruck
- Plastifizierungszeit
- Schussgröße
- Materialverweilzeit
Die FIFO-Zuführung trägt dazu bei, die Materialreihenfolge bei der kontinuierlichen Produktion besser vorhersagbar zu halten.
Stabile Klemmkonstruktion
Das Klemmsystem muss die lange Form während des Spritzgießens und der Vulkanisation sicher verschlossen halten.
Unzureichende Klemmung oder ungleichmäßige Formunterstützung können Folgendes verursachen:
- Blitzlicht
- Schimmeltrennung
- Uneinheitliche Schuppendicke
- Kernverschiebung
- Vorzeitiger Verschleiß der Form
Die Schließkraft sollte zusammen mit der projizierten Kavitätsfläche, der Angussfläche und dem Einspritzdruck bewertet werden.
Langformunterstützung und Ausrichtung
Formen für Verbundisolatoren können länger sein als Formen für kleine Gummibauteile. Maschinenplatten und Formstützstrukturen müssen ihre Ausrichtung während wiederholter Heiz- und Schließzyklen beibehalten.
Koordination mehrerer Stationen
Eine mobile Spritzgießanlage kann mehrere Formstationen bedienen. Während eine Form eingespritzt wird, können andere Stationen mit der Vulkanisation, dem Öffnen oder Entladen fortfahren.
Diese Konfiguration kann die Anlagenauslastung verbessern, wenn die Aushärtungszeit deutlich länger als die Einspritzzeit ist.
TASUs Spritzgießsysteme für Gummiprodukte einschließlich Mehrstationenkonfigurationen für verschiedene Formgummiprodukte.
Formkonstruktion für Verbundisolatoren
Läuferlayout
Die Form des Angusskanals bestimmt, wie das Silikon verschiedene Bereiche des langen Hohlraums erreicht.
Das System sollte übermäßige Druckverluste minimieren und gleichzeitig das Material vorhersagbar über das Produkt verteilen.
Torposition
Einflussfaktoren der Torposition:
- Füllrichtung
- Schweißnahtposition
- Luftbewegung
- Druckverteilung
- Kernbeladung
- Torentfernungsarbeiten
- Oberflächenerscheinung
Eine ungünstige Torplatzierung kann zu einer übermäßigen Materialkraft gegen den GFK-Stab führen oder Luft in entfernten Schuppenabschnitten einschließen.
Kavitätenausrichtung
Die oberen und unteren Formteile müssen präzise aufeinander abgestimmt sein, um eine gleichbleibende Gehäuse- und Schalengeometrie zu gewährleisten.
Die Ausrichtungskomponenten sollten im Rahmen der vorbeugenden Wartung auf Verschleiß geprüft werden.
Stangenzentrierungsstruktur
Das Zentriersystem sollte die GFK-Stange in der vorgesehenen Position halten, ohne unzulässige Spuren zu hinterlassen oder die Gummibeschichtung zu beeinträchtigen.
Der Verschleiß von Vorrichtungen kann allmählich zu Schwankungen der Gehäusedicke führen, selbst wenn die Maschineneinstellungen unverändert bleiben.
Schimmelentlüftung
Entlüftungsöffnungen dienen als Entweichwege für die beim Befüllen verdrängte Luft und Gase.
In der Nähe von: kann eine Belüftung der Verbundisolatoren erforderlich sein.
- Schuppenränder
- End-of-Flow-Standorte
- Stabschnittstellen
- Endarmaturen
- Strömungsfronten
- Abschnitte des entfernten Hohlraums
Verstopfte Lüftungsöffnungen können Verbrennungen, Blasenbildung und unvollständige Häutung verursachen.
Die Anleitung zur Entlüftung von Gummiformen behandelt die Lage und Wartung der Entlüftungsöffnungen detaillierter.
Wärmedämmung
Die Isolierung zwischen den heißen Formteilen und den temperaturkontrollierten Angussbereichen trägt zur Aufrechterhaltung der beabsichtigten thermischen Grenze bei.
Eine mangelhafte Isolierung kann zu vorzeitigem Aushärten im Inneren von Toren oder Laufschienen führen.
Entformungsstruktur
Dünne Schalen können beim Entnehmen des Produkts reißen oder sich verformen. Formoberflächen, Öffnungsreihenfolge und Produkthalterungen sollten auf das tatsächliche Isolierprofil abgestimmt sein.
Kaltkanalsysteme für die Isolierformung
Bei herkömmlichen Gummikufen härtet das Material zusammen mit dem Produkt aus und muss nach jedem Zyklus entfernt werden.
Ein Kaltkanalsystem aus Gummi hält das Material im Inneren des Kanals unterhalb seiner Vulkanisationstemperatur, während die Mischung im Inneren des Hohlraums aushärtet.
Zu den potenziellen Vorteilen gehören:
- Reduzierter Aushärtungsabfall
- Geringerer Materialverbrauch
- Weniger Aufwand beim Entfernen der Läufer
- Geringere effektive Schussanforderung
- Verbesserte Produktionsautomatisierung
Kaltkanäle erfordern eine präzise Temperaturregelung. Lokale Überhitzung oder mangelhafte Isolierung können zu vorzeitiger Aushärtung und Verstopfung der Kanäle führen.
Das vollständige Leitfaden für Kaltkanalsysteme mit Gummibeschichtung erklärt Läuferbalance, Isolierung und Prozesssteuerung.
Häufige Formfehler bei Verbundisolatoren
| Defekt | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Unvollständiger Schuppen | Unzureichende Schussmenge, eingeschränkte Schusszufuhr oder vorzeitige Aushärtung | Prüfen Sie Schussvolumen, Materialzustand und Angusskanal. |
| Luftblase | Unzureichendes Vakuum, Leckage oder verstopfte Entlüftungsöffnung | Dichtungen, Vakuumniveau und Entlüftungszustand prüfen |
| Brandmal | Druckluft oder zu hohe Endfüllgeschwindigkeit | Reinigen Sie die Entlüftungsöffnungen und justieren Sie die letzte Einspritzstufe. |
| übermäßiger Blitz | Hoher Druck, unzureichende Klemmung oder schlechte Formpassung | Druck-, Klemm- und Trennflächen prüfen |
| Freiliegende GFK-Stange | Kernverdrängung oder unvollständige Füllung | Zentriervorrichtungen und Materialfluss prüfen |
| Ungleichmäßige Gehäusedicke | Verbogene Stange, verschlissene Vorrichtung oder Formfehler | Prüfen Sie die Geradheit der Stange und die Ausrichtung der Form. |
| Oberflächenflussmarke | Instabile Plastifizierung oder ungeeignetes Geschwindigkeitsprofil | Materialzustand und Einspritzgeschwindigkeit prüfen |
| Schwache Kernschnittstelle | Verunreinigungen, Lufteinschlüsse oder ungeeignete Vorbereitung | Reinigung, Vorbereitung und Staubsaugen prüfen |
| Abgerissen | Schlechtes Entformen oder unzureichende Aushärtung | Überprüfung des Heilungszustands und der Entfernungsmethode |
| Lokale Unterhärtung | Ungleichmäßige Formtemperatur oder unzureichende Zeit | Temperaturverteilung messen |
| Torblockade | Vorzeitig ausgehärtete Verbindung | Überprüfen Sie die Temperatur und Verweilzeit des Läufers. |
| Variables Produktgewicht | Unregelmäßigkeiten bei der Zuführung oder Schussdosierung | Zuführung, Plastifizierung und Dosierung prüfen |
Fehler sollten im gesamten Prozess nachverfolgt werden. Eine Erhöhung des Einspritzdrucks kann ein Füllproblem vorübergehend kaschieren, gleichzeitig aber den Grat oder die Kernverdrängung erhöhen.
Die Leitfaden zur Fehlerbehebung beim Gummispritzgießen bietet zusätzliche Prüfmöglichkeiten für unvollständige Aufnahmen, Blasenbildung, Grate und Aushärtungsprobleme.
Vermeidung von Lufteinschlüssen um die GFK-Stange
Lufteinschlüsse zählen zu den größten Risiken beim Spritzgießen, da der Kernstab den Materialfluss unterbricht und enge Grenzflächenbereiche entstehen.
Eine wirksame Prävention kann Folgendes umfassen:
- Korrekte Torposition
- Ausgewogene Läuferkanäle
- Schimmelentlüftungen reinigen
- Zuverlässige Formabdichtung
- Ausreichende Evakuierungszeit
- Überwachter Vakuumpegel
- Kontrollierte Anfangseinspritzgeschwindigkeit
- Reduzierte Endfüllgeschwindigkeit
- Viskosität der stabilen Verbindung
- Richtige Stangenzentrierung
Vakuum und Entlüftung arbeiten zusammen. Das Vakuum entfernt die Luft vor der Einspritzung, während die Entlüftungsöffnungen Entweichwege für Luft und Gase bieten, die sich während des Füllvorgangs bewegen.
Prozessüberwachung und Rückverfolgbarkeit
Die Herstellung von Verbundisolatoren profitiert von der Aufzeichnung tatsächlicher Prozesswerte anstatt sich nur auf gespeicherte Maschineneinstellungen zu verlassen.
Nützliche Datensätze sind beispielsweise:
- Gemischte Charge
- Charge GFK-Stangen
- Schussvolumen
- Plastifizierungszeit
- Injektionszeit
- Maximaler Einspritzdruck
- Tatsächliche Einspritzgeschwindigkeit
- Vakuumpegel
- Evakuierungszeit
- Temperaturen in der Schimmelzone
- Vulkanisationszeit
- Produktgewicht
- Formstation
- Ablehnungsgrund
Stabile Druckkurven weisen auf eine reproduzierbare Materialaufbereitung und Kavitätenfüllung hin. Allmähliche Veränderungen können auf Verstopfungen der Entlüftungsöffnungen, Viskositätsschwankungen, Einschränkungen des Angusses oder Verschleiß der Vorrichtung hinweisen.
Die Leitfaden zur Prozessüberwachung beim Gummispritzgießen erklärt, wie Druck-, Zeit-, Temperatur- und Produktdaten gemeinsam ausgewertet werden können.
Qualitätskontrolle für geformte Verbundisolatoren
Sichtprüfung
Überprüfen Sie die Wohnhäuser und Schuppen auf Folgendes:
- Blasen
- Brennen
- Tränen
- Fließmarken
- Kontamination
- Blitzlicht
- Unvollständige Bereiche
- Freiliegendes Kernmaterial
Dimensionsprüfung
Zu den kritischen Dimensionen können gehören:
- Gesamtlänge
- Gehäusedurchmesser
- Schuppendurchmesser
- Schuppenabstand
- Gehäusedicke
- Endmontageposition
- Produktgeradheit
Schnittstelleninspektion
Die Schnittstelle zwischen dem Silikongehäuse und dem GFK-Stab sollte gemäß dem genehmigten Fertigungs- und Prüfplan bewertet werden.
Eine rein visuelle Prüfung reicht möglicherweise nicht aus, um innere Hohlräume aufzudecken.
Mechanische und elektrische Prüfung
Die Prüfanforderungen hängen vom Produktdesign, den Kundenanforderungen und den geltenden Normen ab. Hersteller sollten validierte Methoden anwenden, anstatt einen einzigen allgemeinen Test für alle Verbundisolatoren durchzuführen.
Chargenrückverfolgbarkeit
Die Produktionsaufzeichnungen sollten jede fertige Charge mit Folgendem verknüpfen:
- Silikonverbindung
- Kernstäbe
- Endarmaturen
- Schimmel
- Maschine
- Prozesseinstellungen
- Inspektionsergebnisse
- Bediener- oder Produktionsschicht
Die Rückverfolgbarkeit hilft dabei, den betroffenen Produktionsbereich einzugrenzen, falls ein Material- oder Prozessproblem erst später entdeckt wird.
Verbesserung der Produktionseffizienz von Verbundisolatoren
Ausgewogene Injektions- und Aushärtungszeit
Das Spritzgießen beansprucht normalerweise nur einen Teil des gesamten Formgebungsprozesses. Die Vulkanisation kann weiterhin den größten Zeitaufwand darstellen.
Mehrstationskonfigurationen ermöglichen es dem Spritzgießsystem, eine weitere Form zu bedienen, während zuvor befüllte Produkte weiter aushärten.
Standardisierung der Rutenvorbereitung
Eine einheitliche Kernvorbereitung reduziert die Abweichungen, bevor der Formgebungsprozess beginnt.
Die dokumentierten Verfahren sollten Reinigung, Handhabung, Lagerung und Verladung umfassen.
Überwachen Sie den tatsächlichen Vakuumpegel
Die alleinige Verwendung einer festen Evakuierungszeit kann Leckagen unentdeckt lassen. Die Überwachung des erreichten Vakuumniveaus liefert bessere Informationen über die Formabdichtung und den Systemzustand.
Lüftungsöffnungen und Tore instand halten
Verstopfte Entlüftungsöffnungen und unvollständig ausgehärtete Angüsse erhöhen den Füllwiderstand. Regelmäßige Reinigung trägt dazu bei, das validierte Prozessfenster einzuhalten.
Entformungsverzögerungen reduzieren
Lange Produkte sollten über ein definiertes Entnahmeverfahren und geeignete Halterungen verfügen. Improvisierte Handhabung verlängert die Zykluszeit und erhöht das Risiko von Produktbeschädigungen.
Produktionsunterbrechungen kontrollieren
Im erhitzten Einspritzsystem können während eines längeren Stillstands verbleibende Komponenten Viskositätsänderungen oder Anbrennen verursachen.
Die Neustart- und Abschaltprozeduren sollten festlegen, wie das System gelöscht und wieder in einen stabilen Produktionszustand versetzt wird.
Der Leitfaden zu Zykluszeitoptimierung beim Gummispritzgießen Beinhaltet Aushärtung, Handhabung und Engpässe im Zusammenhang mit Schimmelbildung.
Informationen, die vor der Auswahl der Maschine benötigt werden
Hersteller von Verbundisolatoren sollten Folgendes bereitstellen:
- Produktzeichnung
- Isolatortyp
- Gesamtproduktlänge
- Abmessungen und Abstände des Schuppens
- GFK-Stangendurchmesser
- Endstückabmessungen
- Silikonkautschukmischung
- Gewicht des Gummigehäuses
- Läufervolumen
- Erforderliches Schussvolumen
- Formabmessungen
- Toranordnung
- Anzahl der Formhohlräume
- Vulkanisationszeit
- Zielausgabe
- Anwendbare Qualitätsanforderungen
- Aktuelle Fehlerhistorie
- Informationen zu vorhandenen Schimmelpilzen
- Automatisierungsanforderungen
- Verfügbare Fabrikfläche
Die Bereitstellung der Werkzeugzeichnung und der tatsächlichen Mischungsdaten ermöglicht eine gemeinsame Bewertung der Maschine, des Werkzeugs und des Prozesses.
TASU liefert integrierte Lösungen für das Gummispritzgießen Beinhaltet die Konfiguration der Ausrüstung, die Zuführung der Mischung, die Vakuumsteuerung, Kaltkanalsysteme, den Werkzeugaufbau und die Produktionsautomatisierung.
Häufig gestellte Fragen
Welcher Gummi wird für Gehäuse von Verbundisolatoren verwendet?
HTV-Silikonkautschuk wird häufig verwendet. Die genaue Zusammensetzung muss den elektrischen, mechanischen, umweltbedingten und formtechnischen Anforderungen des Produkts entsprechen.
Kann eine Standard-Gummispritzgießmaschine Verbundisolatoren herstellen?
Die Maschine muss über eine ausreichende Einspritzkapazität, ausreichend Formraum, Temperaturregelung, Vakuumfähigkeit und eine Halterung für die lange Form und den GFK-Kern verfügen. Standardausrüstung kann eine anwendungsspezifische Konfiguration erfordern.
Warum ist Vakuum beim Formen von Verbundisolatoren wichtig?
Die Formgeometrie kann beim Füllen Luft einschließen. Durch Vakuum wird die Luftmenge im geschlossenen Werkzeug vor dem Einspritzen reduziert.
Was verursacht unvollständige Silikonkautschuk-Schuppenbildung?
Häufige Ursachen sind unzureichendes Schussvolumen, verstopfte Angüsse, blockierte Entlüftungsöffnungen, geringer Materialfluss oder vorzeitige Aushärtung.
Warum bilden sich Blasen um den GFK-Stab herum?
Mögliche Ursachen sind Schimmelpilzleckagen, unzureichende Vakuumversorgung, eingeschlossene Feuchtigkeit, kontaminierte Oberflächen oder eine ungünstige Positionierung der Lüftungsöffnungen.
Kann ein hoher Einspritzdruck eine unvollständige Füllung beheben?
Nicht von allein. Vor einer Druckerhöhung sollten Angussprobleme, unzureichende Plastifizierung, verstopfte Entlüftungsöffnungen und vorzeitige Aushärtung überprüft werden.
Wie wird die GFK-Stange zentriert gehalten?
Die Form verwendet spezielle Positionierungs- und Stützvorrichtungen. Verschleiß der Vorrichtungen, falsche Stangenabmessungen oder Stangenverbiegungen können zu ungleichmäßiger Gehäusewandstärke führen.
Kann ein Kaltkanal den Silikonverbrauch reduzieren?
Ja. Ein korrekt konstruierter Kaltkanal kann das Material zwischen den Zyklen im Kanal unausgehärtet halten. Die Eignung hängt von der Mischung und der Werkzeugkonstruktion ab.
Warum ist die Geschwindigkeit der mehrstufigen Einspritzung von Vorteil?
Unterschiedliche Formabschnitte erzeugen unterschiedlichen Strömungswiderstand. Die stufenweise Geschwindigkeitsregelung trägt dazu bei, das lange Gehäuse und die dünnen Schalen ohne übermäßige Luftkompression oder Kernbewegung zu füllen.
Kann eine Spritzgießeinheit mehrere Isolierformen bedienen?
Ja. Ein mobiles Spritzgießsystem kann mit mehreren Stationen arbeiten, wenn die Maschine und der Produktionsablauf für diese Konfiguration ausgelegt sind.
Wovon hängt die Zykluszeit von Verbundisolatoren ab?
Zu den wichtigsten Faktoren gehören die Schussvorbereitung, das Absaugen, das Einspritzen, die Vulkanisation, das Öffnen der Form, die Entnahme des Produkts und die Formreinigung.
Welche Informationen werden für ein Maschinenangebot benötigt?
Bitte geben Sie Produkt- und Formzeichnungen, Compoundart, Schussgewicht, Stabdurchmesser, Formabmessungen, Aushärtezeit, Zielausstoß und erforderliche Automatisierung an.
Schlussfolgerung
Die Herstellung von Verbundisolatoren erfordert eine gleichmäßige Silikonplastifizierung, präzise Kernpositionierung, einen ausgewogenen Materialfluss, zuverlässige Luftentfernung und eine gleichmäßige Vulkanisation. Die Maschine muss die gesamte Produktgeometrie unterstützen und darf nicht allein nach Schließkraft oder maximalem Schussvolumen ausgewählt werden.
TASU stellt her Spritzgießmaschinen für Verbundisolatoren aus Gummi mit programmierbarer Spritzguss-, Vakuum-, Temperatur- und Mehrstationen-Produktionssteuerung. Zur Bewertung Ihrer Isolierzeichnung, HTV-Silikonmasse, Form und Produktionsanforderungen, Kontaktieren Sie TASU.
