


Die Zykluszeit beim Gummispritzgießen beeinflusst direkt die Maschinenleistung, den Arbeitsaufwand, den Energieverbrauch und die Stückkosten. Eine Reduzierung um wenige Sekunden bei einem stabilen, hochvolumigen Prozess kann deutliche Produktionssteigerungen ermöglichen. Die Verkürzung eines einzelnen Arbeitsschritts ohne Überprüfung der Produktqualität kann jedoch zu mehr Ausschuss, Gratbildung, unvollständiger Aushärtung oder Maschinenstillstandszeiten führen.
Der vollständige Zyklus umfasst mehr als nur Spritzgießen und Vulkanisieren. Materialzufuhr, Plastifizierung, Schussvorbereitung, Formschließen, Vakuumieren, Befüllen, Aushärten, Formöffnung, Teileentnahme und Formreinigung tragen alle zur tatsächlichen Produktionszeit bei.
Manche Arbeitsgänge laufen nacheinander ab, andere können sich überschneiden. Beispielsweise kann die Spritzgießeinheit den nächsten Schuss vorbereiten, während eine zuvor bespritzte Form noch vulkanisiert. Mehrstationenanlagen können Wartezeiten weiter reduzieren, indem sie es einer Spritzgießeinheit ermöglichen, mehrere Formen in verschiedenen Phasen des Produktionszyklus zu bedienen.
Eine effektive Optimierung beginnt daher mit der Messung jeder einzelnen Phase und der Identifizierung des eigentlichen Engpasses.
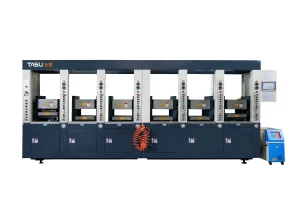
TASU stellt her Gummispritzgießmaschinen mit programmierbarer Zuführung, Einspritzung, Vakuumierung, Vulkanisation und Mehrstationensteuerung für verschiedene Gummiprodukte und Produktionsanforderungen.
Wie lange dauert ein Spritzgießprozess für Gummi?
Die Zykluszeit beim Gummispritzgießen ist die Zeitspanne, die benötigt wird, um einen Produktionszyklus abzuschließen und den nächsten wiederholbaren Zyklus zu beginnen.
Ein typischer Zyklus könnte Folgendes umfassen:
- Gummifütterung
- Compound-Plastifizierung
- Schussdosierung
- Formenvorbereitung
- Laden einfügen
- Form schließen und festklemmen
- Vakuum-Evakuierung
- Gummispritzguss
- Druckhaltung
- Vulkanisation
- Formöffnung
- Produktauswurf oder -entfernung
- Entfernung von Gussgraten oder Angusskanälen
- Schimmelentfernung
- Vorbereitung auf den nächsten Zyklus
Der Zyklus sollte unter normalen Produktionsbedingungen gemessen werden und nicht anhand eines ungewöhnlich schnellen Versuchs.
Anlauf-, Materialwechsel-, Formenreinigungs-, geplante Wartungs- und ungeplante Ausfallzeiten sollten bei der Berechnung der Tagesleistung separat erfasst werden.
Warum die Zykluszeit wichtig ist
Die Zykluszeit beeinflusst mehrere Produktionskosten:
- Pro Stunde produzierte Teile
- Maschinenauslastung
- Arbeitsaufwand pro Teil
- Energieverbrauch pro Produktionscharge
- Lieferkapazität
- Bestand an unfertigen Erzeugnissen
- Schimmelverfügbarkeit
- Kosten pro Formteil
Ein kürzerer Zyklus ist nur dann sinnvoll, wenn die Produktqualität akzeptabel bleibt.
Eine aggressive Einstellung, die zu mehr unvollständigen Schüssen, Graten, inneren Lufteinschlüssen oder nicht vollständig ausgehärteten Produkten führt, kann den angezeigten Maschinenzyklus verkürzen und gleichzeitig die tatsächlichen Produktionskosten erhöhen.
Die Produktionseffizienz sollte daher anhand der akzeptierten Teile pro Stunde und nicht allein anhand der Maschinenzyklen bewertet werden.
Typische Phasen des Gummispritzgussverfahrens
| Zyklusphase | Hauptvariablen | Häufige Verzögerungsursache |
|---|---|---|
| Materialzufuhr | Streifengröße, Vorschubgeschwindigkeit und Walzengriff | Schlupf oder unterbrochene Fütterung |
| Plastifizierung | Schneckendrehzahl, Temperatur und Schussgröße | Lange Erholungszeit |
| Formenvorbereitung | Reinigung, Trennmittel und Einlegen der Einsätze | Manuelle Handhabung |
| Schimmelbildung | Hub, Geschwindigkeit und Formausrichtung | Unnötig langsame Bewegung |
| Staubsaugen | Formabdichtung, Pumpenleistung und Zielniveau | Leckage oder übermäßige Vakuumzeit |
| Einspritzung | Geschwindigkeit, Druck, Viskosität und Ansaugrohrkonstruktion | Hoher Strömungswiderstand |
| Vulkanisation | Aushärtungsverhalten der Verbindung, Formtemperatur und Bauteildicke | Übermäßiger Sicherheitszuschlag |
| Formöffnung | Schlag und Geschwindigkeit | Längere Bewegung als erforderlich |
| Teileausbau | Produktdesign, Auswurf und Automatisierung | Schwieriges Entformen |
| Schimmelentfernung | Blitz, Rückstände und Trennmittel | Häufige manuelle Reinigung |
Diese Aufschlüsselung hilft dabei, zu erkennen, wo Änderungen einen messbaren Nutzen bringen werden.
Wie berechnet man die Produktionsleistung?
Aus der validierten Zykluszeit lässt sich eine grundlegende Produktionsschätzung berechnen:
Zyklen pro Stunde = 3.600 ÷ Zykluszeit in Sekunden
Für eine Mehrkavitätenform:
Teile pro Stunde = Zyklen pro Stunde × Anzahl der Kavitäten × Produktionsausbeute
Beispielsweise hat eine Vierfachform, die einen 180-Sekunden-Zyklus durchläuft, eine theoretische Ausbeute von:
- 3.600 ÷ 180 = 20 Zyklen pro Stunde
- 20 × 4 = 80 Formteile pro Stunde
Bei einer akzeptierten Produktausbeute von 95% beträgt die praktische Ausbeute ungefähr:
- 80 × 0,95 = 76 akzeptierte Teile pro Stunde
Diese Schätzung berücksichtigt weder Formreinigung, Materialwechsel, Wartungsarbeiten, Pausen der Bediener noch ungeplante Stillstände. Für die tatsächliche Kapazitätsplanung sollten Produktionsdaten verwendet werden, die über eine vollständige Schicht erfasst wurden.
Ermitteln Sie den tatsächlichen Zykluszeit-Engpass
Wenn mehrere Einstellungen gleichzeitig geändert werden, ist es schwierig festzustellen, welche Anpassung den Prozess verbessert oder verschlechtert hat.
Beginnen Sie damit, die für jede Phase benötigte Zeit zu erfassen:
- Fütterungszeit
- Plastifizierungszeit
- Formvorbereitungszeit
- Schließzeit
- Staubsaugerzeit
- Injektionszeit
- Vulkanisationszeit
- Öffnungszeit
- Teileausbauzeit
- Reinigungszeit
Die längste Phase ist nicht immer der einzige Engpass.
Auch ein kurzer Arbeitsgang kann zu Verzögerungen führen, wenn er sich nicht mit anderen Aktionen überschneiden kann. Beispielsweise kann ein langsamer manueller Einsatzladevorgang das Schließen der Form verhindern, selbst wenn die Maschine den nächsten Schuss bereits vorbereitet hat.
Videoaufzeichnungen, SPS-Zyklusdaten und Beobachtungen des Bedieners können helfen, die Maschinenzeit von der manuellen Wartezeit zu trennen.
Materialzufuhr optimieren
Durch die stabile Zufuhr kann die Injektionseinheit die nächste Injektion ohne Unterbrechung vorbereiten.
Fütterungsverzögerungen können folgende Ursachen haben:
- Uneinheitliche Gummistreifenbreite
- Übermäßige Streifendicke
- Materialfaltung
- Durchrutschen der Vorschubwalze
- Blockierte Programmführer-Kanäle
- Falsche Vorschubgeschwindigkeit
- Kalte oder steife Mischung
- Abgenutzte Rollen
- Unzuverlässige Fütterungssensoren
Durch die Standardisierung der Streifenabmessungen und des Materialzustands lassen sich Unterbrechungen reduzieren, ohne die Einspritz- oder Aushärtungsparameter zu ändern.
Die automatische Zuführung verringert zudem die Abhängigkeit vom Timing des Bedieners bei der kontinuierlichen Produktion.
TASUs Leitfaden zum FIFO-Gummieinspritzsystem erklärt, wie die kontrollierte Zuführung die wiederholbare Schussvorbereitung und die Produktion an mehreren Stationen unterstützt.
Reduzierung der Plastifizierungs- und Spritzzeit
Durch die Plastifizierung soll die Masse weicher und homogenisiert werden, ohne dass dabei übermäßige Scherkräfte oder vorzeitige Aushärtung entstehen.
Die Plastifizierungszeit wird beeinflusst durch:
- Schraubenkonstruktion
- Schneckendrehzahl
- Fasstemperatur
- Viskosität der Verbindung
- Abmessungen des Zufuhrstreifens
- Schussvolumen
- Gegendruck
- Einspritzanlagenkapazität
- Zustand von Schraube und Zylinder
Eine Erhöhung der Schneckendrehzahl kann die Zubereitungszeit verkürzen, aber eine zu hohe Drehzahl kann zusätzliche Hitze erzeugen und die Anbrenngefahr verringern.
Eine Erhöhung der Zylindertemperatur kann den Materialfluss verbessern, jedoch kann eine zu hohe Temperatur zu Viskositätsänderungen, Versengen der Partikel oder Verstopfungen der Düse führen.
Ziel ist ein wiederholbarer Schuss, der innerhalb des verfügbaren Produktionszyklus ausgeführt wird – nicht einfach die kürzestmögliche Schraubenrückholzeit.
Wenn möglich, sollte die nächste Spritzgussform plastifiziert werden, während die vorherige Form noch vulkanisiert. Dauert die Plastifizierung länger als die Aushärtung, wird die Spritzgießanlage zum Engpass.
Optimierung des Formenschließens und -öffnens
Die Bewegung der Form beinhaltet oft vermeidbare Produktionsausfälle.
Rezension:
- Formöffnungshub
- Formschließhub
- Positionen für schnelle und langsame Bewegungen
- Einstellungen zum Schimmelschutz
- Klemmdruckaufbau
- Auswerferhub
- Reaktion der Sicherheitsvorrichtung
- Anforderungen an den Bedienerzugang
Die Form muss sich nur so weit öffnen lassen, dass eine sichere Produktentnahme, das Einlegen des Einsatzes und die Inspektion möglich sind.
Ein zu großer Öffnungsweg vergrößert sich mit jedem Zyklus, ohne die Produktqualität zu verbessern. Eine zu starke Reduzierung des Hubs kann jedoch zu unsicherem Zugang führen oder das Produkt bei der Entnahme beschädigen.
Das Schließen der Form kann oft durch ein schnelleres Verfahren mit anschließender kontrollierter Niederdruckschutzphase kurz vor dem endgültigen Verschluss erfolgen. Die langsame Phase sollte lang genug sein, um die Form zu schützen, aber den Zyklus nicht unnötig verlängern.
Vakuumzeit optimieren
Beim Vakuumformverfahren wird die Luft vor oder während des Einspritzens aus dem geschlossenen Formhohlraum entfernt.
Eine zu lange Evakuierungszeit verlängert den Zyklus, ohne die Produktqualität zwangsläufig zu verbessern. Eine zu kurze Evakuierungszeit kann zu Lufteinschlüssen und damit zu Blasen, Brandflecken oder unvollständigen Schüssen führen.
Die Vakuumierzeit hängt ab von:
- Hohlraumvolumen
- Schimmelversiegelung
- Vakuumkanaldesign
- Pumpenkapazität
- Schlauchabmessungen
- Ventilreaktion
- Erforderlicher Vakuumpegel
- Produktgeometrie
Die Maschine sollte den tatsächlichen Vakuumpegel überwachen und sich nicht nur auf einen festen Timer verlassen.
Wenn das Zielvakuum nicht schnell genug erreicht werden kann, überprüfen Sie die Formdichtungen, Schläuche, Anschlüsse und Ventile, bevor Sie die Evakuierungszeit verlängern.
Verkürzen Sie die Injektionszeit vorsichtig
Die Einspritzgeschwindigkeit beeinflusst, wie schnell sich der Hohlraum füllt, aber die maximale Geschwindigkeit ist selten die richtige Einstellung für jeden Arbeitsschritt.
Überhöhte Geschwindigkeit kann Folgendes verursachen:
- Eingeschlossene Luft
- Brandspuren
- Blitzlicht
- Bewegung einfügen
- Hoher Spitzendruck
- Übermäßige Scherwärme
- Instabiler Materialfluss
Eine zu langsame Injektion kann folgende Folgen haben:
- Vorzeitige Aushärtung
- Kurzaufnahmen
- Sichtbare Strömungslinien
- Schlechte Schweißnahtbildung
- Unvollständige Oberflächendetails
Mehrstufige Injektion kann sowohl die Füllzeit als auch die Qualität verbessern:
- Kontrollierte Geschwindigkeit durch Düse und Verteilerkanal
- Schnellere Befüllung durch den Haupthohlraum
- Reduzierte Geschwindigkeit bei empfindlichen Einsätzen
- Langsameres Befüllen beim Schluss, damit die Luft entweichen kann
Durch Kurzstreckentests lässt sich feststellen, wo Geschwindigkeitsübergänge erfolgen sollten.
Die Druck- und Geschwindigkeitsleitfaden für das Gummispritzgießen bietet einen detaillierten Einrichtungs- und Fehlerbehebungsprozess.
Kontrollläufer und Torbeschränkungen
Enge Kanäle, zu kleine Schieber und lange Strömungswege erhöhen den Druckverlust und die Füllzeit.
Anzeichen für einen übermäßigen Strömungswiderstand sind unter anderem:
- Hoher Einspritzdruck
- Niedrige tatsächliche Einspritzgeschwindigkeit
- Unvollständige entfernte Hohlräume
- Schneller Druckanstieg
- Materialversengung
- Ungleichgewicht der Hohlräume
- Häufige Torblockaden
Durch den erhöhten Druck kann das Material zwar durch einen verengten Anguss gepresst werden, es können aber auch Grate entstehen und die Spannungen in der Form zunehmen.
Läufer- und Tordesign sollten zueinander passen:
- Viskosität der Verbindung
- Gesamtschussvolumen
- Fließlänge
- Anzahl der Hohlräume
- Produktdicke
- Einspritzanlagenkapazität
- Versengungsverhalten
Änderungen der Form sollten anhand tatsächlicher Produktqualitäts- und Druckdaten validiert werden.
Vulkanisationszeit optimieren
Die Vulkanisation ist oft der längste Arbeitsschritt beim Gummispritzgießen.
Eine Verkürzung der Aushärtungszeit bietet ein erhebliches Zykluszeitpotenzial, jedoch kann eine unvollständige Aushärtung folgende Auswirkungen haben:
- Härte
- Zugeigenschaften
- Druckverformungsrest
- Dimensionsstabilität
- Bindungsstärke
- Hitzebeständigkeit
- Langfristige Produktleistung
Die Aushärtungszeit sollte anhand von Daten zur Aushärtung der Verbindung, der Produktdicke, der Formtemperatur und der Prüfung des fertigen Produkts ermittelt werden.
Faktoren, die die Vulkanisationszeit beeinflussen
- Kautschukmischung
- Aushärtungssystem
- Formtemperatur
- Verbindungstemperatur nach der Injektion
- Produktdicke
- Metalleinsätze
- Kavitätenposition
- Wärmeübertragungseffizienz
- Erforderliche physikalische Eigenschaften
Eine Erhöhung der Formtemperatur kann die Vulkanisation verkürzen, aber auch die Anbrennsicherheit verringern, die Füllung beeinträchtigen und bei dicken Produkten zu ungleichmäßiger Aushärtung führen.
Vermeiden Sie übermäßige Sicherheitszeit
In den Produktionsprozessen wird manchmal ein großzügiger Puffer für die Aushärtungszeit eingeplant, weil der ursprüngliche Prozess nicht gründlich validiert wurde.
Kontrollierte Studien können klären, ob diese Ausnahme notwendig ist.
Verkürzen Sie die Aushärtungszeit schrittweise und überprüfen Sie Folgendes:
- Produkthärte
- Abmessungen
- Oberflächenbeschaffenheit
- Innere Heilung
- Bindungsstärke
- Kompressionsleistung
- Erforderliche mechanische Eigenschaften
Eine kürzere Behandlung sollte nicht allein aufgrund des äußeren Erscheinungsbildes genehmigt werden.
Die Leitfaden zum Vulkanisationsprozess von Kautschuk erklärt den Zusammenhang zwischen Temperatur, Zeit und Vernetzung.
Verbesserung der Formtemperaturgleichmäßigkeit
Ungleichmäßige Formtemperaturen können eine längere Aushärtungszeit erforderlich machen, um sicherzustellen, dass der kälteste Hohlraum oder der dickste Abschnitt den erforderlichen Aushärtungszustand erreicht.
Temperaturschwankungen können folgende Ursachen haben:
- Heizungsanordnung
- Beschädigte Heizelemente
- Schlechte Sensorposition
- Unzureichende Isolierung
- Ungleichmäßiger Formkontakt
- Abkühlung in der Nähe des Formrandes
- Kaltmetalleinsätze
- Kontaminierte Wärmeübertragungsflächen
Messen Sie die tatsächlichen Formtemperaturen an mehreren Stellen, anstatt sich nur auf die Anzeige des Controllers zu verlassen.
Eine verbesserte Gleichmäßigkeit könnte eine kürzere validierte Aushärtungszeit ermöglichen, ohne den Gesamtsollwert zu erhöhen.
Kaltkanaltechnologie verwenden
Ein Kaltkanalsystem aus Gummi hält die Mischung im Kanal unterhalb der Hauptvulkanisationstemperatur, während der Gummi in den Formhohlräumen vulkanisiert.
Richtig ausgelegte Kaltkanaltechnologie kann:
- Reduzierung von Aushärtungsabfällen
- Reduzierung des Aufwands für die Läuferentfernung
- Unterstützung der automatisierten Produktion
- Verbesserung der Materialverteilung in mehreren Kavitäten
- Reduzierung der Schritte beim Formenhandling
- Verbesserung der Materialnutzung
Kaltkanalsysteme erfordern eine genaue Kontrolle der Kanaltemperatur, der Isolierung, der Angussgestaltung und der Produktionsunterbrechungen.
Sie verkürzen zwar nicht automatisch die chemische Aushärtungszeit im Produkt, können aber den Aufwand für die Nachbearbeitung und die Zeit, die mit dem Entfernen des ausgehärteten Angussmaterials verbunden ist, verringern.
Lesen Sie mehr dazu im Leitfaden für Kaltkanalsysteme mit Gummibeschichtung.
Schimmelbelüftung verbessern
Verstopfte oder falsch positionierte Entlüftungsöffnungen können die Formfüllung verlangsamen und die Ausschussquote erhöhen.
Mangelhafte Belüftung kann folgende Folgen haben:
- Luftfallen
- Brandspuren
- Kurzaufnahmen
- Blasen
- Hoher Einspritzdruck
- Unvollständige Oberflächendetails
Die Bediener können dies kompensieren, indem sie die Einspritzgeschwindigkeit verringern oder die Abgaszyklen verlängern, was die Produktionszeit erhöht.
Durch die korrekte Positionierung der Entlüftungsöffnungen und die regelmäßige Reinigung kann sich die Form innerhalb des vorgesehenen Prozessfensters füllen.
Die Anleitung zur Entlüftung von Gummiformen erklärt die Platzierung von Entlüftungsöffnungen, die Identifizierung von Luftfallen und deren Wartung.
Reduzierung der Teileentnahmezeit
Die Produktentfernung kann zum Engpass werden, nachdem Injektion und Aushärtung optimiert wurden.
Zu den Faktoren, die die Entformungszeit beeinflussen, gehören:
- Produktflexibilität
- Undercuts
- Schimmelstruktur
- Auswerferkonstruktion
- Struktur einfügen
- Blitzlicht
- Formtrennzustand
- Bedienerzugang
- Produkttemperatur
- Teilehandhabungsgeräte
Mögliche Verbesserungen umfassen:
- Optimierte Auswerferpositionen
- Luftunterstützte Freigabe
- Automatische Take-away-Geräte
- Roboterhandhabung
- Verbesserter Bedienerzugang
- Reduzierter unnötiger Formöffnungshub
- Bessere Blitzsteuerung
- Standardisierte Einlegevorrichtungen
Änderungen beim Entformen dürfen das Produkt nicht verformen oder Dichtflächen beschädigen.
Reduzierung der Schimmelentfernungshäufigkeit
Häufige Reinigungsarbeiten unterbrechen die Produktion und verringern die effektive Leistung.
Häufige Ursachen sind:
- Blitze treten in die Lüftungsöffnungen ein
- Übermäßiger Trennmittel
- Ausgehärteter Gummi in den Läuferbereichen
- Kontaminierte Verbindung
- Unzureichende Lüftungsabmessungen
- Beschädigte Trennflächen
- Falsches Schussvolumen
Die Reinigungsintervalle sollten sich nach dem tatsächlichen Schimmelbefall und den damit verbundenen Trends richten.
Die Vorbeugung von Ablagerungen ist effektiver als der Versuch, den Reinigungsvorgang zu verkürzen, nachdem bereits eine Kontamination aufgetreten ist.
Mehrstationen-Gummispritzgussverfahren
Mehrstationenanlagen können die Wartezeit der Einspritzeinheit verkürzen, indem sie die Einspritzung von der Vulkanisation trennen.
Während einer Produktionssequenz:
- Eine Form wird mit Gummi befüllt
- Eine weitere Form härtet aus
- Eine dritte Form öffnet sich
- Ein weiterer Bahnhof wird teilweise demontiert.
- Die Injektionseinheit bereitet die nächste Spritze vor oder verabreicht sie.
Diese Anordnung ist besonders dann nützlich, wenn die Vulkanisation deutlich länger dauert als die Injektion.
Zu den Vorteilen können gehören:
- Höhere Auslastung der Einspritzanlage
- Paralleler Formenbetrieb
- Erhöhte Leistung pro Einspritzsystem
- Bessere Abstimmung der Aushärtungszeit
- Verkürzte Wartezeiten zwischen den Aufnahmen
- Größeres Automatisierungspotenzial
Die Anzahl der Stationen sollte der Aushärtezeit, der Einspritzzeit, der Werkzeughandhabungszeit, der Schusskapazität und dem erforderlichen Output entsprechen.
Das Hinzufügen weiterer Stationen ohne Berücksichtigung dieser Faktoren kann zu einem neuen Engpass bei der Zuführung, Injektion oder Produktentnahme führen.
TASUs Lösungen für das Gummispritzgießen Kombination aus FIFO-Zuführung, mobiler Einspritzung, Kaltkanalsystem und Mehrstationenbetrieb.
Einzelstations- vs. Mehrstationsproduktion
| Faktor | Einzelstationsmaschine | Mehrstationenmaschine |
|---|---|---|
| Einspritzeinheit | Einer einzigen Form gewidmet | Versorgt mehrere Formenstationen |
| Vulkanisierung wartet | Die Injektionseinheit kann warten | Andere Formen können eingespritzt werden |
| Ausrüstungsstruktur | Einfacher | Komplexer |
| Produktionskoordination | Einfach | Erfordert Stationsplanung |
| Automatisierungspotenzial | Mittel bis hoch | Hoch |
| Am besten geeignet für | Flexible oder kleinere Produktionsmengen | Serienfertigung mittlerer und hoher Stückzahlen |
| Hauptbeschränkung | Wartezeiten während langer Aushärtungszyklen | Höherer Planungs- und Ausrüstungsbedarf |
Die richtige Wahl hängt von Produktionsvolumen, Aushärtezeit, Formenanzahl, Produktmix und Fabriklayout ab.
Automatisieren Sie wiederkehrende Vorgänge
Durch Automatisierung lassen sich Schwankungen in Arbeitsabläufen reduzieren, die von der Zeiteinteilung des Bedieners abhängen.
Mögliche Automatisierungsbereiche sind:
- Gummifütterung
- Laden einfügen
- Formbewegung
- Vakuumsteuerung
- Teileauswurf
- Roboterentfernung
- Förderbandtransfer
- Sichtprüfung
- Parameteraufzeichnung
Die Automatisierung sollte eine messbare Produktionsbeschränkung beheben.
Der Einsatz eines Roboters wird die Produktivität nicht steigern, wenn die Vulkanisation weiterhin der dominierende Engpass bleibt und die Produktentfernung bereits vor Abschluss der Aushärtung abgeschlossen ist.
Gesamtanlageneffektivität messen
Die Zykluszeit allein gibt keinen Aufschluss über die gesamte Produktionsleistung.
Nützliche Indikatoren sind unter anderem:
- Theoretische Zykluszeit
- Tatsächliche durchschnittliche Zykluszeit
- Akzeptierte Teile pro Stunde
- Ablehnungsrate
- Maschinenverfügbarkeit
- Geplante Ausfallzeiten
- Ungeplante Ausfallzeiten
- Häufigkeit der Schimmelentfernung
- Materialabfall
- Arbeitsstunden pro Charge
Eine schnell arbeitende Maschine mit häufigen Stopps produziert möglicherweise weniger akzeptable Teile als ein etwas langsamerer, aber stabiler Prozess.
Die Leistung sollte über ganze Schichten und Produktionschargen hinweg erfasst werden, anstatt den schnellsten Einzelzyklus auszuwählen.
Häufige Zykluszeitprobleme
| Problem | Mögliche Ursache | Empfohlene Überprüfung |
|---|---|---|
| Die Plastifizierung verzögert den nächsten Zyklus | Langsame Schneckenrückführung oder instabile Vorschubgeschwindigkeit | Prüfen Sie die Zuführstreifen, die Schneckendrehzahl und die Zylindertemperatur. |
| Die Vakuumzeit ist zu lang. | Schimmelpilzleckage oder verstopfte Vakuumleitung | Dichtungen, Schläuche und Ventile prüfen |
| Die Injektionszeit verlängert sich | Hohe Viskosität oder Ansaugbehinderung | Überprüfung der Plastifizierung, des Angusskanals und des Angusses |
| Die Aushärtungszeit ist länger als erwartet. | Niedrige oder ungleichmäßige Formtemperatur | Messen Sie die tatsächlichen Formtemperaturen |
| Das Öffnen der Form dauert zu lange | übermäßiger Öffnungshub | Erforderliche Entfernungsfreigabe bestätigen |
| Die Teileentfernung ist uneinheitlich. | Schwierige Auslösung oder mangelhafte Auswerferkonstruktion | Formoberfläche und Auswurf prüfen |
| Reinigungsmaßnahmen unterbrechen die Produktion | Glutnester oder Rückstände verstopfen die Lüftungsöffnungen | Schussgröße, Entlüftungstiefe und Formpassung prüfen |
| Mehrstationen-Maschine wartet | Die Stationen sind schlecht ausbalanciert | Vergleichen Sie die Aushärtungs-, Einspritz- und Entladezeiten. |
| Die Ablehnungsrate steigt nach der Optimierung | Die Parameter wurden zu aggressiv verändert. | Zurück zum Fenster „Validierter Prozess“ |
| Die Tagesproduktion bleibt niedrig | Ausfallzeiten außerhalb des Maschinenzyklus | Plattenstopps, Umstellungen und Bedienungsverzögerungen |
Schrittweise Zykluszeitoptimierung
Schritt 1: Festlegung der Ausgangslage
Mindestens einen vollständigen Produktionslauf unter stabilen Bedingungen aufzeichnen.
Messen Sie in jeder Zyklusphase den Ausstoß an akzeptierten Teilen, die Ausschussquote und die Ausfallzeiten.
Schritt 2: Identifizieren Sie den Engpass
Ermitteln Sie, welche Phase den Beginn des nächsten Produktionszyklus begrenzt.
Separate Maschinenzeit, Materialzeit, Formzeit und Bedienerzeit.
Schritt 3: Qualitätsanforderungen prüfen
Vor dem Ändern der Einstellungen die Abmessungen, physikalischen Eigenschaften, den Aushärtungsgrad, die Oberflächenqualität und die Prüfkriterien überprüfen.
Schritt 4: Ändern Sie eine Variable
Passen Sie jeweils nur einen Parameter an, damit dessen Auswirkung gemessen werden kann.
Schritt 5: Kleine Anpassungen vornehmen
Verkürzen Sie die Zeit oder erhöhen Sie die Geschwindigkeit schrittweise. Große Änderungen erhöhen die Wahrscheinlichkeit von Prozessinstabilität.
Schritt 6: Aufeinanderfolgende Zyklen validieren
Ein einzelnes akzeptables Teilstück bestätigt noch keinen stabilen Prozess. Überprüfen Sie daher aufeinanderfolgende Aufnahmen unter normalen Produktionsbedingungen.
Schritt 7: Akzeptierte Ausgabe berechnen
Vergleichen Sie die Anzahl der pro Stunde angenommenen Teile vor und nach der Änderung.
Schritt 8: Dokumentieren Sie das Prozessfenster
Notieren Sie die Normaleinstellungen und die zulässigen Einstellgrenzen für die Bediener.
Für die Zykluszeitbewertung erforderliche Informationen
Bevor Sie Änderungen an Geräten oder Prozessen empfehlen, geben Sie bitte Folgendes an:
- Gummimischungstyp
- Daten zur Aushärtung und zum Anbrennen
- Produktzeichnung
- Produktgewicht
- Wandstärke
- Informationen einfügen
- Formabmessungen
- Anzahl der Hohlräume
- Läufergewicht
- Aufschlüsselung des aktuellen Zyklus
- Aktuelle Aushärtungszeit
- Aktuelle Ablehnungsrate
- Zielausgabe
- Verfügbare Betreiber
- Automatisierungsanforderungen
- Fabriklayout
Diese Informationen helfen dabei, festzustellen, ob die größte Optimierungsmöglichkeit in der Maschine, der Form, der Verbindung, dem Handhabungsprozess oder dem Produktionslayout liegt.
Häufig gestellte Fragen
Wie lange dauert ein typischer Spritzgießprozess für Gummi?
Es gibt keine universelle Zykluszeit. Sie hängt von der Mischung, der Produktdicke, der Werkzeugtemperatur, der Kavitätenanzahl, dem Spritzgießverfahren, den Aushärtungsanforderungen und dem Automatisierungsgrad ab.
Welche Phase dauert in der Regel am längsten?
Die Vulkanisation ist oft der zeitaufwändigste Prozessschritt, insbesondere bei dicken Gummiprodukten. Tatsächliche Engpässe sollten anhand von Produktionsdaten noch bestätigt werden.
Kann eine höhere Formtemperatur die Zykluszeit verkürzen?
Höhere Temperaturen können die Aushärtung beschleunigen, aber auch die Verbrennungssicherheit verringern und die Füll- oder Produkteigenschaften beeinträchtigen. Jede Änderung erfordert eine kontrollierte Validierung.
Kann die Einspritzgeschwindigkeit erhöht werden, um die Zykluszeit zu verkürzen?
Ja, innerhalb des stabilen Verarbeitungsbereichs der Masse und der Form. Zu hohe Geschwindigkeiten können Lufteinschlüsse, Brandflecken, Gratbildung und ein Verrutschen des Einsatzes verursachen.
Verkürzt ein Kaltkanal die Aushärtungszeit?
Es ändert die Aushärtungsanforderungen des Formteils nicht direkt. Es kann den Ausschuss an ausgehärteten Angusskanälen, den Aufwand für die Angusskanalentfernung und die Nachbearbeitung reduzieren.
Wie verbessert eine Mehrstationenmaschine den Output?
Dadurch kann eine Spritzgießeinheit mehrere Formen bedienen. Eine Form kann aushärten, während eine andere bespritzt, geöffnet oder entladen wird.
Kann es während der Vulkanisation zu einer Plastifizierung kommen?
Ja. Viele Gummispritzgießmaschinen können den nächsten Schuss vorbereiten, während das vorherige Produkt aushärtet, vorausgesetzt, die Maschinenkonfiguration und die Gummimischung lassen dies zu.
Warum stieg die Ausschussrate nach der Verkürzung der Zykluszeit?
Der Prozess bietet möglicherweise nicht mehr genügend Zeit für das Befüllen, Entlüften, Aushärten oder die Herstellung eines stabilen Materials. Prüfen Sie, welcher Arbeitsschritt verkürzt wurde, und untersuchen Sie die entstandenen Mängel.
Sollte die Zykluszeit von einer einzigen schnellen Aufnahme aus gemessen werden?
Nein. Verwenden Sie aufeinanderfolgende stabile Zyklen und berücksichtigen Sie die Zeit, die für routinemäßige Produktionsabläufe benötigt wird.
Was ist wichtiger: Zykluszeit oder Ausstoß?
Die Anzahl der akzeptierten Produkte pro Stunde ist aussagekräftiger als die Zykluszeit allein, da sie die Anzahl der Kavitäten und die Produktionsausbeute berücksichtigt.
Wie kann die Demontagezeit von Teilen verkürzt werden?
Überprüfen Sie den Öffnungshub der Form, die Auswerferkonstruktion, die Formoberfläche, die Produktgeometrie, den Bedienerzugang und die automatischen Entnahmeoptionen.
Welche Daten sollten während der Optimierung erfasst werden?
Erfassen Sie Zykluszeiten, Temperaturen, Einspritzdruck, Schneckenrückgewinnung, Produktgewicht, Aushärtungsergebnisse, Ausschussrate und Ausfallzeiten.
Schlussfolgerung
Die Reduzierung der Zykluszeit beim Gummispritzgießen erfordert mehr als nur eine Erhöhung der Maschinengeschwindigkeit oder eine Verkürzung der Vulkanisationszeit. Zuführung, Plastifizierung, Vakuumierung, Einspritzung, Aushärtung, Formbewegung, Entformung und Reinigung müssen als einheitliches Produktionssystem betrachtet werden.
Die größte Verbesserung ergibt sich aus der Beseitigung des eigentlichen Engpasses bei gleichzeitiger Einhaltung eines validierten Prozessfensters. Die Anzahl der akzeptierten Teile pro Stunde, die Produktqualität und die Ausfallzeiten sind zuverlässigere Erfolgsindikatoren als der schnellste einzelne Zyklus.
Kaltkanalsysteme, FIFO-Zuführung, programmierbare Einspritzsteuerung, automatisierte Handhabung und Mehrstationenproduktion können die Effizienz verbessern, wenn sie auf die Mischung, das Werkzeug und die Produktionsziele abgestimmt sind.
TASU stellt her automatische Gummiformmaschinen und Mehrstationen-Produktionssysteme für Schuhe, Automobil- und Industriegummiprodukte. Zur Bewertung von Zykluszeit, Werkzeugkonfiguration, Schusskapazität und Automatisierungsanforderungen, Kontaktieren Sie TASU.
