


Im Bereich der Gummi- und Kunststoffverarbeitung stellt das Transferformen eine Schlüsselrolle dar und verbindet traditionelles Formpressen mit modernem Spritzgießen. Es ist insbesondere bei der Formgebung von Duroplasten und der präzisen Bauteilverkapselung unverzichtbar. Von Automobildichtungen bis hin zu Chipgehäusen nutzt diese Technologie ihre Eigenschaften der „präzisen Formgebung und schonenden Formfüllung“, um sowohl beim Gummi-Transferformen als auch bei der Kunststoffverarbeitung einzigartige Vorteile zu bieten. Dieser Artikel erläutert systematisch die Prinzipien, Prozesse und Kernmerkmale des Transferformens und vergleicht es mit verwandten Technologien wie dem Gummispritzgießen. Er bietet somit umfassende technische Informationen für Anwender in der Industrie.
Das Transferformverfahren ist ein Fertigungsverfahren, das vorwiegend für Duroplaste und Gummi eingesetzt wird. Als Vertreter der geschlossenen Formgebungstechnologie vereint es die Kernvorteile des Press- und Spritzgießens und erzielt so ein optimales Verhältnis zwischen Formgenauigkeit und Verarbeitungseffizienz bei der Herstellung komplexer Bauteile. Insbesondere das speziell für Gummimaterialien entwickelte Transferformverfahren erweist sich als bevorzugtes Verfahren für Gummiprodukte mit Einsätzen, da es den Materialfluss von Elastomeren präzise steuert.
Vereinfacht ausgedrückt beruht das Kernprinzip dieses Verfahrens auf „zonaler Temperaturregelung und druckgesteuertem Stofftransport“: Die Rohstoffe werden zunächst in einer separaten Heizkammer (dem sogenannten „Topf“) erhitzt, bis sie weich und formbar sind. Anschließend presst ein Hydraulikkolben das Material durch kleine Kanäle (den sogenannten „Angusskanal“) in einen geschlossenen, beheizten Formhohlraum, wo es schließlich aushärtet und das fertige Produkt bildet. Dieses Verfahren des „Vorheizens mit anschließendem Stofftransport“ unterscheidet sich deutlich von der Methode, bei der … Gummispritzgießmaschine Das Verfahren injiziert geschmolzenes Material direkt in die Form, was auch bei der Verkapselung empfindlicher Bauteile von Vorteil ist.
Kernmerkmale des Transferformens
Die technischen Merkmale des Transferformverfahrens werden durch seinen Mechanismus des „Massentransfers in der geschlossenen Form und der Vorwärmplastifizierung“ bestimmt, was sich hauptsächlich in den folgenden fünf Aspekten widerspiegelt:
-
Geschlossenes Formverfahren: Die Form wird vor dem Materialeinspritzen vollständig geschlossen, was sich grundlegend vom Kompressionsformverfahren „zuerst Material einfüllen und später die Form schließen“ unterscheidet. Dadurch werden Gratbildung und Maßgenauigkeit effektiv reduziert.
-
Materialvorwärmung: Die Rohstoffe liegen üblicherweise in Form vorgefertigter „Chargen“ oder „Pellets“ vor und werden in einem speziellen Transfertopf vorgewärmt und plastifiziert. Dies bildet die Grundlage für eine gleichmäßige, anschließende Formfüllung, die zugleich das Hauptmerkmal des Topfinjektionsverfahrens darstellt.
-
Kolbendruckbeaufschlagung: Ein hydraulischer Kolben sorgt für einen stabilen Druck, der sicherstellt, dass das plastifizierte Material den Angusswiderstand überwindet und den komplexen Formhohlraum vollständig ausfüllt. Dadurch eignet sich das Verfahren besonders für Bauteile mit feinen Strukturen.
-
Kompatibilität mit Duroplasten: Das Verfahren ist nahezu ausschließlich für Duroplaste ausgelegt – Materialien wie Epoxid-, Phenol- und Silikonharze erfahren beim Erhitzen irreversible chemische Veränderungen und können nach dem Aushärten nicht wieder eingeschmolzen werden. Das Temperaturregelungssystem des Transferformverfahrens ist optimal auf diese Eigenschaft abgestimmt.
-
Anpassungsfähigkeit an Gummimaterialien: Durch die Optimierung der Topftemperatur und des Kolbendrucks löst das Gummi-Transferformverfahren das Problem der schlechten Fließfähigkeit von Elastomeren und ermöglicht so die effiziente Herstellung von Gummidichtungen, Membranen und anderen Produkten mit Metalleinsätzen.
Schrittweiser Prozessablauf des Transferformens
Der Produktionsprozess des Transferformverfahrens muss strikt der Abfolge „Vorbereitung – Zuführung – Transfer – Aushärtung – Entformung“ folgen, und die Parameterkontrolle jedes einzelnen Schrittes beeinflusst die Produktqualität direkt:
-
Formvorbereitung: Die bewegliche und die feste Formhälfte werden zusammengepresst und auf eine vorgegebene Temperatur erhitzt (üblicherweise zwischen 120 und 180 °C, abhängig von den Materialeigenschaften). Soll das Produkt Einsätze wie Metallstifte oder elektronische Bauteile enthalten, müssen diese in diesem Stadium präzise in der Formkavität platziert und fixiert werden, um ein Verrutschen während des Formfüllvorgangs zu verhindern.
-
Materialbeschickung: Eine quantitativ abgestimmte Menge Rohmaterial (Füllmaterial oder Pellets) wird entsprechend dem Produktgewicht und dem Angussverlust abgewogen und in den über der Form befindlichen Übergabebehälter gegeben. Dadurch wird sichergestellt, dass die Materialmenge nicht nur den Formanforderungen entspricht, sondern auch übermäßiger Abfall vermieden wird.
-
Druckübertragung: Der Hydraulikkolben senkt sich ab und drückt mit voreingestellter Geschwindigkeit (üblicherweise 5–15 mm/s) in den Formtopf. Unter Druck (in der Regel 10–30 MPa) wird das Material weiter erhitzt und erweicht, um die Fließfähigkeit zu gewährleisten. Anschließend füllt es den geschlossenen Formhohlraum schnell über das Angusskanalsystem, bis dieser vollständig gefüllt ist.
-
Isotherme Aushärtung: Das Material wird in der geschlossenen Form für eine bestimmte Zeit unter Druck und Temperatur gehalten (die Aushärtungszeit variiert je nach Produktdicke und Material von wenigen Sekunden bis zu mehreren Minuten). Während dieses Prozesses vernetzt das Duroplast und härtet allmählich aus.
-
Formöffnung und Entformung: Nach Abschluss des Aushärtungsprozesses öffnet sich die Form, und die Auswerferstifte drücken die fertigen Bauteile heraus. Gleichzeitig wird das im Formtopf und Angusskanal ausgehärtete überschüssige Material (auch „Grat“ genannt) zusammen mit dem Produkt entfernt und lässt sich in der Regel leicht vom Produkt trennen.
Wesentliche Unterschiede zwischen Transferformung und verwandten Verfahren
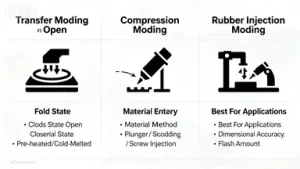
Um die Positionierung des Transferformverfahrens besser zu verstehen, werden im Folgenden wichtige Aspekte mit Verfahren wie dem Kompressionsformen und dem Gummispritzgießen verglichen, wobei besonderes Augenmerk auf die durch eine Gummispritzgießmaschine erzielten Prozessunterschiede gelegt wird:
|
Vergleichsdimension
|
Transferformverfahren (einschließlich Gummitransferformverfahren)
|
Formpressen
|
Gummi-Spritzgießen
|
|---|---|---|---|
|
Schimmelpilzzustand
|
Vor dem Materialtransfer vollständig geschlossen.
|
Form während der Materialbeladung geöffnet; nach der Materialzufuhr verriegelt.
|
Die Form wurde vor dem Einspritzen geschlossen, wie beim Transferformen üblich.
|
|
Materialverarbeitungsverfahren
|
Vorheizen und im Topf plastifizieren – ein Kernmerkmal des Topfumformverfahrens
|
Kaltes oder warmes Material wird direkt in den Formhohlraum gegeben.
|
Im Zylinder der Gummispritzgießmaschine geschmolzen und plastifiziert, wird das Material mittels einer Schnecke gefördert.
|
|
Materialzuführungsmethode
|
Durch die Kolbendruckbeaufschlagung wird das Material durch den Verteilerkanal gepresst.
|
Durch den Klemmdruck wird das Material zusammengepresst, um den Hohlraum auszufüllen.
|
Hochdruckeinspritzung durch die Schnecke der Gummispritzgießmaschine, mit schnellerer Durchflussrate
|
|
Geeignete Produkte
|
Gummi- und Kunststoffprodukte mit komplexen Strukturen und Einsätzen, elektronische Verpackungskomponenten
|
Großformatige Produkte mit einfacher Struktur, wie z. B. Gummidichtungen
|
Gummiprodukte mit hohem Volumen und mittlerer Komplexität, wie z. B. O-Ringe
|
|
Maßgenauigkeit
|
Hoch, mit einer Toleranz von bis zu ±0,05 mm
|
Relativ gering, leicht durch Blitzlicht beeinflusst
|
Sehr hoch, mit besserer Temperaturregelungsgenauigkeit der Gummispritzgießmaschine
|
|
Blitzzustand
|
Minimale, nur leichte Spuren auf der Trennfläche
|
Reichlich vorhanden, daher ist ein anschließender Rückschnitt erforderlich.
|
Minimal, vergleichbar mit Transferformung.
|
Vorteile und Grenzen des Transferformverfahrens
1. Kernvorteile
-
Starke Leistungsfähigkeit bei der Herstellung komplexer Bauteile: Unter hohem Druck weist das Material eine ausgezeichnete Fließfähigkeit auf, wodurch es die feinen Strukturen der Form perfekt nachbilden und komplexe Designs wie tiefe Kavitäten, Seitenlöcher und Hinterschneidungen problemlos handhaben kann. Dadurch eignet es sich besonders für elektronische Präzisionsbauteile.
-
Hervorragende Präzisionsverkapselung: Der Formfüllprozess verläuft stabil und turbulenzarm, wodurch die Drahtverbindungen empfindlicher Bauteile wie Halbleiterchips und Sensoren effektiv geschützt werden. Es handelt sich um eines der bevorzugten Verfahren zur Elektronikverkapselung. Dieser Vorteil zeigt sich auch beim Gummitransferformen durch schonendes Umhüllen der Einsätze.
-
Gute Dimensionsstabilität: Das geschlossene Formverfahren reduziert die Unsicherheit der Materialschrumpfung, was zu Produkten mit gleichbleibenden Abmessungen und strenger Toleranzkontrolle führt, ohne dass eine umfangreiche Nachbearbeitung erforderlich ist.
-
Komfortable Verwendung von Einsätzen: Der geschlossene Formhohlraum bietet eine stabile Positionierungsumgebung für Metalleinsätze, ermöglicht das direkte integrierte Spritzgießen von „Gummi/Kunststoff-Metall“ und verbessert die Produktzuverlässigkeit.
-
Geringerer Gratverlust: Im Vergleich zum Formpressen wird beim Transferformen die Gratmenge deutlich reduziert, was den Rohmaterialverbrauch verringert und die Arbeitskosten für das nachfolgende Beschneiden senkt.
2. Wichtigste Einschränkungen
-
Hohe Formkosten: Die Form muss spezielle Strukturen wie Töpfe und Angusskanäle integrieren, was zu einem hohen Konstruktions- und Verarbeitungsaufwand und einer wesentlich höheren Anfangsinvestition als bei Kompressionsformformen führt.
-
Unvermeidlicher Materialverlust: Der im Topf und im Angusskanal aushärtende Abfall ist ein Duroplast, der nicht wie das Angusskanalmaterial beim Gummispritzgießen recycelt und wiederverwendet werden kann, was die Materialkosten erhöht.
-
Anfällig für Blasenbildung: Bei mangelhafter Belüftung des Topfes oder zu hoher Formfüllgeschwindigkeit kann sich leicht Luft im Formhohlraum ansammeln, wodurch innere Poren entstehen und die Festigkeit des Produkts beeinträchtigt wird.
-
Relativ langer Produktionszyklus: Der Aushärtungsprozess von Duroplasten ist lang und der Gesamtzyklus ist in der Regel 30%-50% länger als der von Gummispritzguss, wodurch er sich für die Massenproduktion in extrem großem Maßstab ungeeignet macht.
Typische Anwendungsszenarien des Transferformens
Dank der beiden Vorteile „präzise Formgebung und schonende Formfüllung“ spielt das Transferformverfahren in vielen Hightech-Bereichen eine unersetzliche Rolle. Zu den wichtigsten Anwendungsgebieten zählen das Gummi-Transferformverfahren und die Elektronikverkapselung.
1. Elektronisches Informationsfeld
Dies ist der wichtigste Anwendungsbereich des Transferformverfahrens, insbesondere unverzichtbar in der Chipverpackung. Es umfasst die Herstellung von schwarzen Epoxidharz-Gehäusen für Siliziumchips, Halbleitergehäusekomponenten wie DIP (Dual In-line Package), QFP (Quad Flat Package) und BGA (Ball Grid Array); es wird außerdem zum Vergießen von Sensoren und Spulen sowie zum Formen von Isoliergehäusen für Schalter, Steckverbinder, Leistungsschalter und andere elektrische Bauteile eingesetzt.
2. Gummiproduktbereich
Das Gummi-Transferformverfahren ist speziell für elastomere Werkstoffe konzipiert. Es dient zur Herstellung von Gummimembranen, Dichtungen, Dichtungsringen und anderen Produkten mit Metalleinsätzen und löst die Probleme der mangelnden Fließfähigkeit von Gummi und der leichten Verschiebung der Einsätze bei herkömmlichen Verfahren. Es findet breite Anwendung in der Automobilindustrie, in Hydrauliksystemen und anderen Bereichen.
3. Bereich Artikel des täglichen Bedarfs und Haushaltsgeräte
Es eignet sich für Bauteile, die hohen Temperaturen standhalten müssen, wie beispielsweise Topfgriffe, Ofenknöpfe und Gehäuse von Elektrogeräten in Haushaltsgeräten. Diese Bauteile erfordern Materialien mit guter Hitzebeständigkeit und Isolierung, und die im Transferformverfahren verwendeten Duroplaste erfüllen diese Anforderungen genau.
Zusammenfassung
Das Transferformen, insbesondere das Topf-Transferformen mit Schwerpunkt auf Topf- und Gummi-Transferformen für Elastomere, ist eine Formgebungstechnologie, die Präzision und Praktikabilität vereint. Durch ihren einzigartigen Prozess aus Topfvorwärmung, Kolbenmassentransfer und Aushärtung im geschlossenen Formteil ist sie optimal auf die Eigenschaften von Duroplasten abgestimmt und bietet deutliche Vorteile gegenüber dem Pressformen bei der Herstellung komplexer Bauteile und der Präzisionsverkapselung. Obwohl sie hinsichtlich Kosten und Effizienz etwas hinter Verfahren wie dem Gummispritzgießen zurückbleibt, bleibt das Transferformen in Nischenbereichen wie der Elektronikverkapselung und der Herstellung von Gummi-/Kunststoffprodukten mit Einsätzen eine unverzichtbare Kerntechnologie und bildet eine solide Grundlage für die hochwertige Entwicklung der modernen Fertigung.
