


Was ist thermoplastischer Kautschuk (TPR)?
Thermoplastischer Kautschuk (TPR) ist ein Hybridmaterial aus Kautschuk und Kunststoff, das die vorteilhaftesten Eigenschaften beider Werkstoffe vereint. Es bietet die Flexibilität von Kautschuk und gleichzeitig die Verarbeitbarkeit von Kunststoff und eignet sich daher hervorragend für den Spritzguss. Dank seiner hervorragenden Elastizität, der weichen Haptik und der Möglichkeit, komplexe Formen zu formen, findet TPR Anwendung in einer Vielzahl von Produkten in verschiedenen Branchen.
Warum sollte man sich beim Spritzgießen für TPR entscheiden?
TPR vereint die inhärenten Eigenschaften von Gummi – wie Flexibilität und Elastizität – mit den Vorteilen der thermoplastischen Verarbeitung. Diese einzigartige Kombination verleiht ihm herausragende Flexibilität, Haltbarkeit und Schlagfestigkeit. Darüber hinaus ist TPR hochgradig anpassbar: Hersteller können das Verhältnis von Gummi zu Kunststoff in der Zusammensetzung anpassen, um Produkte mit unterschiedlichen Härtegraden herzustellen. Diese Eigenschaften haben TPR zu einem beliebten Material für die Herstellung von Artikeln wie Dichtungen, Griffen und Soft-Touch-Komponenten gemacht.
Den TPR-Spritzgussprozess verstehen
Grundlagen des Spritzgießens
Spritzguss ist ein weit verbreitetes Fertigungsverfahren, bei dem Kunststoff- oder Gummimaterialien unter hohem Druck in eine Form gespritzt werden, um feste Teile zu bilden. Es eignet sich hervorragend für die Herstellung großer Mengen komplex geformter Produkte mit außergewöhnlicher Präzision und Konsistenz.
Beim Spritzgießen von TPR profitiert man von der gummiartigen Flexibilität und der kunststoffähnlichen Verarbeitbarkeit des Materials. Geschmolzenes TPR wird in eine Form gespritzt, wo es erstarrt und die Form des Formhohlraums annimmt. Dieses Verfahren ist nicht nur effizient, sondern ermöglicht auch die Herstellung von Teilen mit engen Maßtoleranzen.
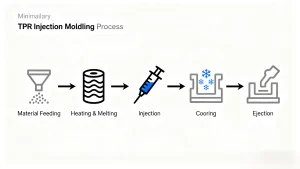
Der Standard-Spritzgussprozess umfasst die folgenden Hauptschritte:
- Materialzufuhr: TPR-Pellets werden in den Trichter der Maschine geladen und in das Spritzgusssystem befördert.
- Erhitzen und Schmelzen: Im Zylinder der Maschine werden die TPR-Pellets erhitzt, bis sie geschmolzen sind.
- Einspritzen: Das geschmolzene TPR wird unter hohem Druck in die Formhöhle eingespritzt.
- Abkühlen: Das geschmolzene Material kühlt ab und verfestigt sich in der Form.
- Auswerfen: Nach dem vollständigen Abkühlen wird das Formteil aus der Form entfernt und für die weitere Verarbeitung oder Qualitätsprüfung vorbereitet.
So funktioniert TPR-Spritzguss
Der TPR-Spritzgussprozess beginnt mit der Zufuhr von TPR-Pellets in den Trichter der Spritzgussmaschine. Diese Pellets gelangen dann in den Maschinenzylinder, wo sie auf eine bestimmte Temperatur (normalerweise zwischen 180 °C und 230 °C) erhitzt werden, um zu schmelzen. Anschließend wird das geschmolzene TPR unter hohem Druck in eine vorgefertigte Form gespritzt, um sicherzustellen, dass es den Hohlraum vollständig ausfüllt und die Formform exakt nachbildet.
Nach dem Spritzgießen wird das Formteil mithilfe von luft- oder wassergekühlten Formen abgekühlt. Die Abkühlzeit ist entscheidend: Sie gewährleistet die gleichmäßige Verfestigung des Materials, was für präzise Maßgenauigkeit und eine hochwertige Oberflächenbeschaffenheit unerlässlich ist.
Sobald ausreichend abgekühlt ist, öffnet sich die Form und das Teil wird ausgeworfen. Anschließend ist das Teil bereit für die Nachbearbeitung – beispielsweise das Entfernen von überschüssigem Material – oder für strenge Qualitätskontrollen.
TPR-Spritzgusstemperatur
Die Temperaturkontrolle ist ein entscheidender Faktor bei der Temperatursteuerung beim TPR-Spritzgießen, da sie sowohl die Fließfähigkeit des Materials als auch die endgültigen Eigenschaften des Formteils direkt beeinflusst.
Schmelztemperatur
Die Schmelztemperatur für TPR liegt typischerweise zwischen 180 °C und 230 °C, wobei Abweichungen je nach TPR-Typ möglich sind. Eine höhere Schmelztemperatur verbessert die Fließfähigkeit des Materials und verringert das Risiko von Defekten wie unvollständiger Füllung (sogenannte „Short Shots“) in Formen mit komplexer Geometrie.
Formtemperatur
Die Formtemperatur beim TPR-Spritzguss liegt in der Regel zwischen 30 °C und 80 °C. Eine niedrigere Formtemperatur beschleunigt den Abkühlprozess, was sich positiv auf die Massenproduktion auswirkt. Eine höhere Formtemperatur hingegen führt zu einer besseren Oberflächenqualität und glatteren Oberflächen des Endprodukts. Die genaue Formtemperatur wird häufig an die gewünschten Eigenschaften des Endteils angepasst.
Abkühlzeit
Die Abkühlzeit wird von zwei Schlüsselfaktoren beeinflusst: der Wärmeleitfähigkeit des TPR-Materials und der Dicke des Formteils. Dünnere Teile kühlen naturgemäß schneller ab als dickere. Die richtige Balance der Abkühlzeit ist entscheidend, um Probleme wie Verzug oder ungleichmäßiges Schrumpfen des Teils zu vermeiden.

Arten von TPR-Spritzgussmaschinen
Was ist eine TPR-Spritzgussmaschine?
Eine TPR-Spritzgussmaschine ist speziell für die Verarbeitung thermoplastischer Kautschuke wie TPR konzipiert. Sie ist mit einer speziellen Spritzeinheit, einem Heizsystem und einem Formmechanismus ausgestattet, um die einzigartigen Eigenschaften von TPR zu berücksichtigen – die gummiartige Flexibilität gepaart mit der Verarbeitbarkeit von Thermoplasten.
Diese Maschinen verfügen zwar über dieselben Kernkomponenten wie herkömmliche Spritzgussmaschinen, bieten jedoch spezielle Verbesserungen, darunter präzisere Temperaturregelungssysteme und höhere Einspritzdrücke. Diese Anpassungen sind notwendig, um die spezifischen rheologischen (fließbezogenen) Eigenschaften von TPR zu berücksichtigen.
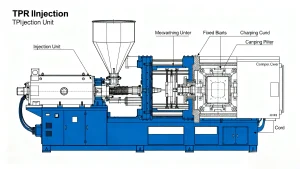
Zu den Hauptkomponenten einer TPR-Spritzgussmaschine gehören:
- Spritzeinheit: Verantwortlich für das Schmelzen des TPR-Materials und das Einspritzen in die Form.
- Klemmeinheit: Hält die beiden Hälften der Form während der Einspritz- und Abkühlphase zusammen.
- Form: Der Hohlraum, in den geschmolzenes TPR eingespritzt und zum Endprodukt geformt wird.
Auswahl der richtigen TPR-Spritzgussmaschine
Bei der Auswahl eines TPR-Spritzgießmaschine um optimale Leistung und Produktqualität sicherzustellen:
- Maschinengröße: Die Größe der Maschine sollte den Abmessungen und der Komplexität des herzustellenden Produkts entsprechen. Größere oder komplexere Produkte erfordern Maschinen mit höherer Einspritzkapazität und größeren Formflächen.
- Schließkraft: Dies bezieht sich auf den Druck, der ausgeübt wird, um die Form während des Einspritzens geschlossen zu halten. Bei flexiblem, elastischem TPR muss die Schließkraft sorgfältig gewählt werden, um eine Überverdichtung des Materials zu vermeiden, die das Teil verformen oder Defekte verursachen könnte.
- Spritzdruck: Aufgrund der Flexibilität von TPR kann ein höherer Spritzdruck erforderlich sein, um Formen mit komplizierten Details oder dünnen Wänden zu füllen. Es ist wichtig, eine Maschine zu wählen, die den erforderlichen Druck bei gleichbleibender Präzision liefern kann.
- Heiz- und Kühlfunktionen: TPR setzt auf präzise Heiz- und Kühlsteuerung, um während des gesamten Formprozesses gleichmäßige Temperaturen aufrechtzuerhalten. Maschinen mit modernen Temperaturkontrollsystemen sorgen für eine gleichbleibende Teilequalität und verhindern Defekte wie Verformungen oder ungleichmäßige Kühlung.
Innovationen bei TPR-Formmaschinen
Die jüngsten Fortschritte bei TPR-Spritzgussmaschinen konzentrieren sich vor allem auf die Steigerung der Effizienz und der Teilequalität. Zu den wichtigsten Innovationen zählen:
- Elektrische Spritzgussmaschinen: Diese bieten im Vergleich zu herkömmlichen hydraulischen Maschinen eine bessere Steuerung, höhere Genauigkeit und größere Energieeffizienz.
- Erweiterte Temperaturregelung: Moderne Maschinen verfügen über präzisere Heiz- und Kühlsysteme, wodurch die Produktionszykluszeiten verkürzt und die Konsistenz über Teilechargen hinweg verbessert wird.
- Mehrfachformen: Moderne Maschinen sind für den Einsatz mit Mehrfachformen ausgelegt, die durch die gleichzeitige Herstellung mehrerer Teile in einem einzigen Zyklus die Produktionsraten erhöhen und die Stückkosten senken.
Faktoren, die das Spritzgießen von TPR-Material beeinflussen
Materialeigenschaften
Die einzigartigen Eigenschaften von TPR – wie Elastizität, weiche Haptik und geringe Dichte – machen es ideal für den Spritzguss, prägen aber auch den Spritzgussprozess des TPR-Materials:
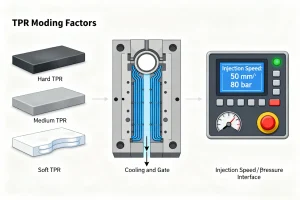
- Härte: Die Härte von TPR kann durch Änderungen der Rezeptur angepasst werden, was sich auf das Verhalten beim Formen auswirkt. Weichere TPR-Typen erfordern oft eine präzisere Kontrolle der Einspritzgeschwindigkeit und des Drucks.
- Elastizität: Die Elastizität des Materials beeinflusst die Abkühlzeit und die Fähigkeit der Form, die Form des Teils während der Verfestigung beizubehalten.
- Wärmeleitfähigkeit: TPR kühlt aufgrund seiner thermischen Eigenschaften langsamer ab als Standardkunststoffe. Dies erfordert eine sorgfältige Temperaturkontrolle, um Defekte wie Verformungen oder Maßabweichungen zu vermeiden.
Überlegungen zum Formendesign
Die Formgestaltung ist entscheidend für den Erfolg des TPR-Spritzgusses. Wichtige Designaspekte sind:
- Angussdesign: Der Anguss (wo das geschmolzene TPR in die Form gelangt) muss richtig positioniert und dimensioniert sein, um einen gleichmäßigen Materialfluss zu gewährleisten und das Risiko von Defekten wie Kurzschüssen zu minimieren.
- Entlüftung: Durch eine wirksame Entlüftung kann eingeschlossene Luft während des Einspritzens aus der Formhöhle entweichen, wodurch Luftblasen oder Druckaufbau verhindert werden, die das Teil verformen könnten.
- Kühlkanäle: Die Kühlkanäle der Form sollten strategisch so ausgelegt sein, dass eine gleichmäßige Kühlung des Teils gewährleistet ist. Ungleichmäßige Kühlung führt häufig zu Verformungen oder Oberflächenfehlern.
Einspritzgeschwindigkeit und -druck
Einspritzgeschwindigkeit und -druck haben einen erheblichen Einfluss auf die Qualität des Endprodukts:
- Einspritzgeschwindigkeit: Höhere Geschwindigkeiten sorgen dafür, dass das geschmolzene TPR die Form schnell und gleichmäßig füllt, was für komplexe Formen unerlässlich ist. Zu hohe Geschwindigkeiten können jedoch zu Defekten wie Gratbildung (überschüssiges Material, das aus den Formnähten austritt) oder Materialabbau führen.
- Einspritzdruck: Der richtige Druck stellt sicher, dass die Form vollständig gefüllt wird und auch komplizierte Details erfasst werden. Unzureichender Druck kann zu kleinen Spritzern führen, während zu hoher Druck zu Gratbildung führen kann.
Anwendungen von TPR-Formteilen
Branchen, die TPR-Spritzguss verwenden
Die einzigartigen Eigenschaften von TPR – Flexibilität, Haltbarkeit und einfache Verarbeitung – machen TPR-Formteile in verschiedenen Branchen von unschätzbarem Wert:
- Automobilindustrie: TPR wird häufig für Komponenten verwendet, die Flexibilität und Haltbarkeit erfordern, darunter hitze- und chemikalienbeständige Dichtungen und Dichtungsringe, weiche Stoßstangenleisten und Innengriffe sowie robuste Schläuche und Rohre.
- Schuhindustrie: TPR ist ein beliebtes Material für Schuhsohlen und bietet ein ausgewogenes Verhältnis aus Flexibilität, Haltbarkeit und Komfort. Es lässt sich effizient in Massenproduktion herstellen und eignet sich daher sowohl für Freizeit- als auch für Sportschuhe.
- Konsumgüter: Das Material wird für Soft-Touch-Griffe an Werkzeugen und Küchenutensilien, Tastaturen für Fernbedienungen und Telefone sowie Griffe für Sportgeräte verwendet.
- Medizinbranche: Biokompatible TPR-Typen werden für flexible medizinische Schläuche, luftdichte Dichtungen für medizinische Geräte und ergonomische Griffe an chirurgischen Instrumenten verwendet.
- Elektronikindustrie: TPR dient als flexible Isolierung für Drähte und Kabel und als stoßdämpfende, weiche Hülle für Smartphones und Tablets.
Gängige Produkte aus TPR-Formteilen
TPR-Formteile werden zur Herstellung einer breiten Palette von Alltagsprodukten verwendet, darunter:
- Schuhsohlen (Freizeit- und Sportschuhe)
- Werkzeuggriffe und Griffe
- Dichtungen und Dichtungsringe für den Automobil- und Industriebereich
- Flexibles Spielzeug und Sportartikel (z. B. Bälle, Schutzpolster)
- Stoßdämpfende Handyhüllen
Zusammenfassung
Thermoplastischer Gummi (TPR) ist ein vielseitiges Hybridmaterial, und beim TPR-Spritzgießen werden seine Gummi-Kunststoff-Eigenschaften genutzt, um hochwertige, anpassbare Teile herzustellen. Der TPR-Spritzgussprozess – der Materialzufuhr, Heizen, Einspritzen, Kühlen und Auswerfen umfasst – hängt stark von einer präzisen Temperaturregelung beim TPR-Spritzgießen ab (180 °C–230 °C für die Schmelze, 30 °C–80 °C für die Formen), um den Materialfluss sicherzustellen und Fehler wie Verzug zu vermeiden. Spezialisierte TPR-Spritzgussmaschinen mit maßgeschneiderten Einspritz-, Spann- und Temperaturregelsystemen sind für eine konsistente Produktion unerlässlich, und Innovationen wie elektrische Maschinen steigern die Effizienz zusätzlich. Faktoren wie die Materialeigenschaften von TPR (Härte, Elastizität), das Formendesign (Anguss, Entlüftung) und die Einspritzparameter haben direkten Einfluss auf den Erfolg des TPR-Materialspritzgießens. Letztendlich bedient das TPR-Spritzgießen unterschiedliche Branchen – von der Automobil- bis zur Medizinbranche – und beweist seine Rolle als zentrale Fertigungslösung für flexible, langlebige und benutzerfreundliche Produkte.
