


مقدمة: الدور المحوري للمطاط في الصناعات المتنوعة
لقد عزز مزيج المطاط الفريد من المرونة والصمود والمتانة مكانته كمادة أساسية في قطاعات لا حصر لها. إنه العمود الفقري الصامت في حياتنا اليومية - من الإطارات التي تحافظ على بقاء السيارات على الطريق والأختام التي تمنع التسربات الصناعية إلى نعال الأحذية التي تخفف كل خطوة والمكونات الدقيقة في الأجهزة الطبية المنقذة للحياة. ما الذي يجعل هذه المجموعة الواسعة من منتجات المطاط ممكنة؟ تكمن الإجابة في عمليات صب وتشكيل المطاط المتخصصة. لا تعمل هذه التقنيات على تشكيل المطاط إلى أشكال قابلة للاستخدام فحسب ؛ إنها تملي بشكل مباشر أداء المنتج وطول عمره واتساقه. مع مطالبة الصناعات بتصاميم أكثر تعقيدًا ومعايير أداء أعلى وإنتاج فعال من حيث التكلفة ، تطورت طرق صب المطاط بسرعة - لكل منها نقاط قوة وحالات استخدام فريدة. بالنسبة للمصنعين ، فإن اختيار العملية المناسبة ليس مجرد قرار فني ؛ إنه مفتاح تقديم منتجات تلبي احتياجات السوق.
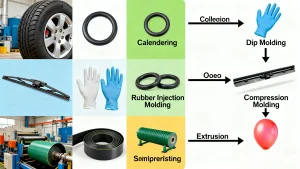
صورة مقترحة: رسم توضيحي مُجمّع يُظهر منتجات مطاطية شائعة (إطارات، حلقات مطاطية، قفازات، مكونات طبية) مع ملصقات دقيقة تربطها بعمليات صبّها. ضع الصورة في أعلى قسم المقدمة لربط انتشار المطاط بصريًا بتقنيات صبّها.
1. صب الضغط: العمود الجليل لصب المطاط
1.1 المبدأ وتدفق العملية
يُعدّ قولبة الضغط العمود الفقري لتصنيع المطاط التقليدي، فهو موثوق وبسيط ومُجرّب. إليك كيفية عمله: أولًا، تُقطع أو تُشكّل كمية دقيقة من مُركّب المطاط غير المُعالج (يُسمى "الخامة" أو "التشكيل المسبق") لتتناسب مع الحجم العام للقطعة النهائية. ثم تُوضع هذه الخامة في تجويف القالب الساخن (عادةً ما تكون مصنوعة من الفولاذ أو الألومنيوم). يُغلق الجزء العلوي من القالب (الطبق) بإحكام، مُطبّقًا درجة حرارة عالية (عادةً ١٥٠-٢٠٠ درجة مئوية) وضغطًا (١٠-٥٠ ميجا باسكال). تُحفّز الحرارة عملية الفلكنة - وهي تفاعل كيميائي يُعالج المطاط - بينما يُجبر الضغط المادة على ملء كل زاوية من التجويف. بمجرد اكتمال المعالجة (يختلف التوقيت باختلاف نوع المطاط وسمك القطعة)، يُفتح القالب، وتُزال القطعة النهائية.
صورة مقترحة: رسم تخطيطي خطوة بخطوة لعملية صب الضغط: ١) وضع قطعة مطاطية غير معالجة في تجويف القالب؛ ٢) إغلاق القالب وتطبيق الحرارة/الضغط؛ ٣) عملية الفلكنة؛ ٤) فتح القالب وإزالة الأجزاء. صنف المكونات الرئيسية (تجويف القالب، الأسطوانة، قطعة المطاط). ضعها بعد العنوان الفرعي "مبدأ وسير العملية".
1.2 الخصائص والتطبيقات
ما الذي يجعل قولبة الضغط خيارًا مفضلًا لدى المصنّعين؟ تعدد استخداماتها، إذ تتعامل مع كل شيء بدءًا من الحشيات المسطحة البسيطة وصولًا إلى الأجزاء المعقدة ذات التجويفات السفلية. كما أن تكاليف الأدوات والمعدات أقل مقارنةً بالطرق المتقدمة، مما يجعلها مثالية لعمليات الإنتاج الصغيرة والمتوسطة. مع ذلك، لها بعض السلبيات: فدورات التصنيع أبطأ (لأن كل قطعة تتطلب تحميلًا وتفريغًا يدويًا)، وغالبًا ما يتشكل مطاط زائد (يُسمى "فلاش") حول القطعة، مما يتطلب تشذيبًا بعد الإنتاج.
تشمل التطبيقات الشائعة حلقات O للسباكة، وحوامل الاهتزاز للآلات الثقيلة، وحشيات الأنابيب الصناعية، والأقدام المطاطية للإلكترونيات. كما تُستخدم في تصنيع القطع المخصصة حيث تتفوق تكاليف الأدوات المنخفضة على الحاجة إلى إنتاج فائق السرعة.
2. نقل القوالب: جسر بين التقنيات التقليدية والمتقدمة
2.1 آلية التشغيل
يجمع قولبة النقل بين أفضل ما في قولبة الضغط والحقن، مُعالجًا بعضًا من عيوب الأولى. تبدأ العملية بوضع قطعة مطاطية فارغة في حجرة منفصلة مُسخنة تُسمى "وعاء" (تقع فوق تجويف القالب). ثم يضغط مكبس على القطعة المطاطية، مما يدفع المطاط المنصهر عبر قنوات صغيرة (تُسمى "مصب" و"مجاري") إلى تجويف القالب المغلق. بمجرد أن يملأ المطاط التجويف ويُصبح مُبركنًا، ينفتح القالب، وتُزال القطعة - مع المطاط المتبقي في الوعاء والقنوات (والتي يُمكن إعادة تدويرها أحيانًا).
يضمن هذا التدفق المتحكم وصول المطاط حتى إلى أصغر تفاصيل القالب، مما يجعله مثاليًا للأجزاء ذات التسامحات الضيقة أو الإدخالات المعدنية المدمجة (مثل البراغي المغطاة بالمطاط).
[صورة مقترحة: رسم تخطيطي مقطعي لتركيب قالب نقل، مع تحديد الوعاء، والمكبس، والمصب، والقنوات، وتجويف القالب، والقطعة المعدنية المُدمجة. حدّد مسار تدفق المطاط المنصهر من الوعاء إلى التجويف. ضعه بعد العنوان الفرعي "آلية التشغيل".]
2.2 المزايا والعيوب
أكبر انتصارات قالب النقل هي دقة أبعاد أعلى وأقل توهجًا من قولبة الضغط، حيث يُدفع المطاط إلى تجويف مغلق بدلًا من ضغطه في تجويف مفتوح. كما أنها تُعالج التصاميم المعقدة (مثل الأجزاء ذات الثقوب أو الحشوات المتعددة) بشكل أكثر موثوقية. ومع ذلك، فهي تأتي بتكاليف أعلى: فالقالب أكثر تعقيدًا (بسبب الوعاء والقنوات)، وهدر المواد أكبر (من مجرى/مسارات التشكيل). كما أن الاستثمار الأولي في المعدات أعلى تكلفة من قولبة الضغط، لذا فهي الأنسب لعمليات الإنتاج حيث تُبرر الدقة التكلفة الإضافية.
3. حقن القوالب: إعادة تعريف الدقة والكفاءة
3.1 جوهر العملية – ماكينة قولبة الحقن
عندما يتعلق الأمر بإنتاج المطاط عالي الدقة والكمية، ماكينة حقن المطاط هي النجمة. بخلاف قولبة الضغط أو النقل، تُؤتمت هذه الآلة كل خطوة تقريبًا، مما يجعلها أداةً أساسيةً للتصنيع بكميات كبيرة. نموذجي ماكينة حقن المطاط يحتوي على ثلاثة مكونات أساسية:
- برميل مُدفأ:يتم تغذية الكريات أو المركبات المطاطية غير المعالجة إلى البرميل، حيث تقوم البراغي الدوارة (أو المكابس) بإذابة المادة وخلطها حتى تصبح في حالة موحدة وقابلة للتدفق.
- وحدة الحقن:بمجرد تحويل المطاط إلى مادة بلاستيكية، تقوم الوحدة بحقنه في تجويف القالب تحت ضغط مرتفع للغاية (50–200 ميجا باسكال) - مما يضمن ملء حتى أدق التفاصيل.
- وحدة التثبيت:يُثبّت هذا القالب نصفيه بإحكام أثناء الحقن والتصلب. يجب أن تتوافق قوة التثبيت مع ضغط الحقن لمنع القالب من الفتح (مما قد يُسبب وميضًا أو تشوهات في الأجزاء).
حديث ماكينات قولبة الحقن وتشمل أيضًا عناصر التحكم في درجة الحرارة والضغط ووقت الدورة - مما يسمح بإنتاج متسق وقابل للتكرار.
صورة مقترحة: صورة تفصيلية أو رسم ثلاثي الأبعاد لآلة حقن مطاط، مع تسمية الأسطوانة المسخنة، ووحدة الحقن، ووحدة التثبيت، والقالب، ولوحة التحكم. أضف صورة صغيرة توضح البرغي داخل الأسطوانة المسخنة. ضعها في بداية قسم "الحقن" لتوضيح دور الآلة.
3.2 العملية والميزات المميزة
قولبة حقن المطاط بالحقن يتبع دورة سلسة وآلية:
- تغذية:يتم تحميل المركب المطاطي في قادوس الماكينة وإدخاله إلى البرميل الساخن.
- التلدين:تقوم برغي البرميل بإذابة المطاط وخلطه، والتحكم في درجة الحرارة لتجنب المعالجة المبكرة.
- الحقن:يتم دفع المطاط المنصهر من خلال فوهة إلى تجويف القالب المغلق تحت ضغط عالٍ.
- المعالجة (الفلكنة):يتم تسخين القالب لعلاج المطاط - أوقات الدورة هنا أقصر من عملية صب الضغط (غالبًا من 30 ثانية إلى 5 دقائق).
- طرد:بمجرد المعالجة، تفتح وحدة التثبيت، وتقوم دبابيس القذف بدفع الجزء النهائي للخارج.
ما هي أكبر المزايا؟ سرعة (مثالي للتشغيلات ذات الحجم الكبير)، تناسق (الحد الأدنى من التباين بين الأجزاء)، و فلاش منخفض (لأن القالب يبقى مغلقًا أثناء الحقن). كما يُغني عن استخدام قوالب جاهزة، مما يُقلل من وقت تحضير المواد.
[صورة مقترحة: مخطط انسيابي مبسط لعملية حقن المطاط، مع أيقونات تمثل كل خطوة (التغذية ← التلدين ← الحقن ← المعالجة ← القذف). أضف ملاحظات موجزة حول المزايا الرئيسية (مثل: "لا حاجة لقوالب جاهزة التشكيل" تحت التغذية). ضعها بعد العنوان الفرعي "العملية والميزات المميزة".]
3.3 تطبيقات واسعة النطاق
بفضل دقتها وكفاءتها، حقن المطاط يتم استخدامه في الصناعات الحيوية:
- السيارات:أختام شفرات المساحات، وحوامل المحرك، والبطانات، وعوازل الأبواب (حيث يكون الاتساق أمرًا حيويًا للأداء).
- طبي:المكونات المعقمة مثل حشوات الحقنة، وأطراف القسطرة، وأجزاء المطاط القابلة للزرع (إن مخاطر التلوث المنخفضة في هذه العملية تلبي المعايير الطبية).
- صناعي:أختام كبيرة للمضخات والصمامات والأنظمة الهيدروليكية (يضمن الضغط العالي أن الأجزاء تتحمل الاستخدام الكثيف).
- السلع الاستهلاكية:قبضات فرشاة الأسنان، ومكونات الألعاب، وحشيات الأجهزة (الحجم الكبير يحافظ على انخفاض التكاليف).
4. الطرد: فن الإنتاج المستمر
4.1 تم الكشف عن مبدأ البثق
البثق هو كل شيء الإنتاج المستمر والموحدمثالية للأجزاء ذات المقطع العرضي المتناسق (مثل الأنابيب والخراطيم والمقاطع). إليك آلية عملها: يُغذّى المطاط غير المُعالَج في جهاز بثق مُسخّن (أسطوانة طويلة مزودة ببرغي دوار). يدفع البرغي المطاط للأمام، فيصهره ويخلطه أثناء حركته. في نهاية الأسطوانة، يُدفع المطاط عبر قالب مُصمّم خصيصًا (مثل قالب دائري للأنابيب، أو قالب مستطيل للشرائط). عند خروج المطاط من القالب، يحتفظ بشكله، ثم يُنقل إلى وحدة تبريد أو فلكنة (غالبًا حمام مائي أو فرن) للتصلب. النتيجة؟ قطعة طويلة ومتواصلة من المطاط يُمكن قصها بالأحجام المطلوبة.
[صورة مقترحة: رسم تخطيطي جانبي لآلة بثق، يُظهر القادوس، والأسطوانة المُسخّنة، والبرغي الدوار، والقالب، وحمام الفلكنة. بيّن مسار المطاط من التغذية إلى البثق، واعرض صورة مُقرّبة للقالب وهو يُشكّل المطاط على شكل أنبوب. ضع الصورة بعد العنوان الفرعي "مبدأ البثق المُكشوف".]
4.2 خصائص العملية والقيود
أعظم قوة للبثق هي كفاءة: يمكنها إنتاج آلاف الأمتار من المنتجات يوميًا، مما يجعلها مثالية لتلبية احتياجات الكميات الكبيرة. كما أنها اقتصادية للأشكال البسيطة، إذ أن تشكيل القوالب أسهل من أدوات القولبة. ومع ذلك، تواجه هذه التقنية بعض القيود: فهي لا تعمل إلا مع القطع ذات المقطع العرضي الثابت (بدون انحناءات أو تشققات معقدة). إضافةً إلى ذلك، فإن عملية البركنة اللاحقة تتطلب وقتًا وتكلفة، على عكس القولبة بالحقن، حيث تتم المعالجة في القالب. تشمل المنتجات المبثوقة الشائعة خراطيم الحدائق، وأنابيب وقود السيارات، وعوازل النوافذ، والمقاطع المطاطية للبناء (مثل عوازل الأبواب).
5. التقويم: تشكيل الأوراق وإنشاء المركبات
5.1 أساسيات التقويم
التقويم هو العملية المفضلة لصنع صفائح مطاطية رقيقة أو طلاء الأقمشة بالمطاط لإنتاج مواد مركبة. تستخدم هذه الطريقة سلسلة من اللفائف الدوارة الساخنة (عادةً من 2 إلى 5 لفات مرتبة في كومة رأسية أو أفقية). إليك العملية: يُمرَّر المطاط غير المعالج بين المجموعة الأولى من اللفائف، والتي تضغطه وتمدده ليشكل طبقة رقيقة وموحدة. أثناء مرور المطاط عبر اللفائف اللاحقة، تُضبط الفجوة بين اللفائف لتحقيق السُمك المطلوب (من 0.1 مم إلى عدة مليمترات). بالنسبة للمواد المركبة (مثل طبقات الإطارات)، يُمرَّر القماش إلى اللفائف مع المطاط، مما يُضغط المطاط في القماش لإنشاء صفيحة مُقوَّاة. ثم يُبرَّد المنتج النهائي ويُعالَج.
[صورة مقترحة: رسم تخطيطي من أعلى إلى أسفل لآلة تقويم بأربع بكرات، يُظهر تغذية المطاط والقماش في فجوة البكرة الأولى، ثم مرورهما عبر بكرات متتالية لتشكيل صفيحة مركبة رقيقة. حدّد اللفات، وتغذية المطاط، وتغذية القماش، والصفيحة النهائية. أضف علامة قياس (مثل "سمك 0.5 مم") لإبراز الدقة. ضعها بعد العنوان الفرعي "أساسيات التقويم".]
5.2 مجالات التطبيق الرئيسية
يعد التقويم أمرًا بالغ الأهمية في الصناعات التي تعتمد على مواد مطاطية رقيقة وقوية:
- تصنيع الإطارات:الاستخدام الأساسي هو إنتاج "طبقات الهيكل" (صفائح مطاطية مقواة من القماش تشكل هيكل الإطار) و"طبقات المداس" (الطبقة المطاطية التي تلامس الطريق).
- أحزمة النقل:تشكل صفائح القماش المغلفة بالمطاط والتي يتم إنشاؤها عن طريق التقويم الأحزمة المرنة والمتينة المستخدمة في المصانع والمناجم.
- العزل المائي:تستخدم صفائح المطاط السميكة في أعمال التسقيف وبطانات البرك وعزل الأقبية - وتضمن عملية التقويم سمكًا موحدًا للحماية الموثوقة.
- المنسوجات:يتم تصنيع الأقمشة المغطاة بالمطاط لمعاطف المطر والبدلات المائية والمآزر الصناعية باستخدام التقويم.
6. الغمس / صب الغمس: إتقان إنتاج الأغشية الرقيقة
6.1 عملية الغمس بالتفصيل
يعتبر صب الغمس هو المعيار الذهبي للإنشاء منتجات مطاطية رقيقة ومرنة—تخيل منتجات بجدران يصل سمكها إلى ٠٫١ مم. تبدأ العملية بقالب (غالبًا ما يكون مصنوعًا من السيراميك أو المعدن أو البلاستيك) على شكل المنتج النهائي (مثل قالب قفاز). يُنظف القالب أولًا ويُعالَج بمادة فصل (لمساعدة المطاط على الانفصال لاحقًا). بعد ذلك، يُغمر في خزان من مركب المطاط السائل (عادةً ما يكون لاتكس أو محلول مطاط صناعي). يُترك القالب لينقع لفترة محددة - فالنقع لفترة أطول يُنتج جدرانًا أكثر سمكًا. بعد الغمس، يُرفع القالب، وتُقطر قطرات المطاط الزائد. ثم يُجفف (لإزالة المذيبات) ويُعالَج (بالحرارة أو المعالجة الكيميائية) لتصلب المطاط. أخيرًا، يُقشر القالب أو يُلف لإزالة المنتج الرقيق النهائي.
صورة مقترحة: سلسلة من الصور توضح عملية الغمس: ١) قالب سيراميك على شكل قفاز؛ ٢) قالب مغموس في لاتكس سائل؛ ٣) قالب مرفوع مغطى بطبقة من اللاتكس؛ ٤) فرن تجفيف/تصلب؛ ٥) إخراج القفاز النهائي من القالب. دوّن كل خطوة بوضوح. ضعها بعد العنوان الفرعي "عملية الغمس بالتفصيل".
6.2 أنواع المنتجات المثالية للقولبة بالغمس
تكمن قوة عملية الغمس في قدرتها على إنشاء منتجات رقيقة وخالية من اللحامات، مما يجعلها لا غنى عنها لـ:
- الصناعة الطبية:القفازات الجراحية، وقفازات الفحص، وأغطية الأصابع، وبالونات القسطرة (الجدران الرقيقة تسمح بالمرونة والحساسية، بينما يمنع التصميم السلس التلوث).
- معدات الحماية:قفازات يمكن التخلص منها للتعامل مع الأغذية، وقفازات مقاومة للمواد الكيميائية للعمل المخبري، وأقنعة الغبار ذات الأختام المطاطية.
- السلع الاستهلاكية:البالونات وكرات الضغط والأغطية المقاومة للماء للأجهزة الإلكترونية الصغيرة (المطاط الرقيق يحافظ على خفة وزن المنتجات).
7. الصب: تشكيل أجزاء معقدة ومفصلة
7.1 مبدأ الصب للبوليمرات السائلة
تم تصميم الصب من أجل أجزاء معقدة ومفصلة لا تستطيع العمليات الأخرى (مثل البثق أو صب الضغط) التعامل معها. على عكس مركبات المطاط الصلب المستخدمة في الطرق الأخرى، يستخدم الصب البوليمرات السائلة— غالبًا ما يكون مطاط السيليكون السائل (LSR) أو البولي يوريثان (PU). العملية بسيطة ودقيقة: أولًا، يُصنع قالب (غالبًا ما يكون مصنوعًا من السيليكون أو الألومنيوم أو الراتنج) بالشكل الدقيق للقطعة المطلوبة، بما في ذلك تفاصيل دقيقة كالشعارات أو الملمس. ثم يُخلط المطاط السائل مع عامل معالجة (لتحفيز التصلب) ويُسكب أو يُحقن في القالب. يُترك القالب (في درجة حرارة الغرفة أو في فرن ساخن، حسب نوع البوليمر) حتى يجف المطاط ويتصلب. بعد التصلب، يُفتح القالب وتُزال القطعة، دون الحاجة إلى تشذيب، لأن السائل يُغطي كل التفاصيل دون أي زيادة.
صورة مقترحة: صورة مقربة لمطاط السيليكون السائل أثناء صبه في قالب مفصل (مثل قالب لمكونات طبية بأخاديد صغيرة). أضف صورة داخلية توضح الجزء النهائي بجوار القالب، مع إبراز كيفية تجسيد المطاط لكل تفصيلة. ضعها بعد العنوان الفرعي "مبدأ صب البوليمرات السائلة".
7.2 التخصصات والتطبيقات
إن قدرة الصب على التقاط التفاصيل الدقيقة والأشكال الهندسية المعقدة تجعله مثاليًا لـ:
- المكونات الطبية:أختام مصممة خصيصًا لأجهزة التشخيص، وموصلات مرنة للأنابيب الطبية، وأجزاء قابلة للزرع (LSR متوافق حيويًا، ويلبي المعايير الطبية).
- الفن والنماذج الأولية:إعادة إنتاج المنحوتات والعناصر الزخرفية والنماذج الأولية (يسمح الصب بإنشاء قالب سريع وإنتاج دفعات صغيرة).
- قطع غيار صناعية:إطارات صلبة للرافعات الشوكية أو الآلات الصغيرة (أجزاء سميكة ومتينة بدون طبقات)، وحشوات مخصصة للمعدات ذات الأشكال غير المنتظمة.
- الإلكترونيات الاستهلاكية:لوحات مفاتيح مطاطية للتحكم عن بعد، وأختام مقاومة للماء للساعات الذكية، وأقدام مضادة للاهتزاز لأجهزة الكمبيوتر المحمولة (الأشكال التفصيلية تناسب مساحات الأجهزة الضيقة).
الخاتمة
إن عالم صب وتشكيل المطاط ليس ثابتًا، بل هو مجال ديناميكي مدفوع بالابتكار والطلب المتزايد في الصناعة. من موثوقية صب الضغط إلى دقة حقن المطاط (مدعومة من قبل المتقدمة ماكينات حقن المطاط)، كل عملية رسخت مكانتها الحيوية. مع تقدم التكنولوجيا، نشهد تحولات مثيرة: المزيد من الأتمتة ماكينات قولبة الحقن وتعمل هذه الحلول على تقليل النفايات، وتصنيع بوليمرات سائلة جديدة للصب تلبي المعايير البيئية الأكثر صرامة، وتطوير طرق البثق التي يمكنها إنشاء مقاطع عرضية أكثر تعقيدًا.
بالنسبة للمصنعين، يكمن مفتاح النجاح في مطابقة العملية الصحيحة للمنتج: اختيار عملية صب الضغط للحشيات ذات الحجم المنخفض، حقن المطاط للأجزاء الطبية عالية الحجم، والصب للنماذج الأولية المعقدة. بمواكبة هذه التوجهات، ستواصل صناعة المطاط تشكيل المنتجات التي تُبقي عالمنا على قيد الحياة، قطعةً مصبوبةً بعناية.
