


في الصورة الشاملة لصناعة الأحذية، يُعدّ إنتاج النعال المطاطية بلا شك حجر الزاوية في أساسها التقني. لطالما كان المطاط المادة الأساسية لتصنيع النعال المطاطية عالية الأداء بفضل مقاومته الممتازة للتآكل والانزلاق والمرونة العالية. من الأحذية الكلاسيكية إلى أحذية كرة السلة الرياضية الفاخرة، تحمل النعال المطاطية الناس في كل خطوة يخطونها في العالم. وراء كل هذا سلسلة من عمليات القولبة الدقيقة والمعقدة. تتعمق هذه المقالة في العديد من تقنيات القولبة الأساسية للنعال المطاطية، مع التركيز على كيفية استخدام التقنيات الحديثة. ماكينات قولبة حقن المطاط لقد أحدثت ثورة في مظهر الصناعة.
1. عملية حجر الأساس: القولبة
تعتبر عملية القولبة هي العملية التقليدية والأكثر استخدامًا في منتجات المطاط، ولها تاريخ طويل في إنتاج النعال المطاطية.
تحليل العملية
تشبه هذه العملية "خبز الكعكة". أولاً، يُضغط مركب المطاط المختلط على شكل صفائح باستخدام بكرة، ثم يُقطع إلى وزن وشكل محددين باستخدام سكين. يضع المشغلون المركبات في تجويف قالب مُسخن مسبقًا، والذي يُسخن عادةً إلى درجة حرارة الفلكنة (عادةً حوالي 150-160 درجة مئوية). ثم تُمارس آلة هيدروليكية ضغطًا على القالبين العلوي والسفلي، مما يُولّد مئات الأطنان من القوة. تحت التأثير المزدوج لدرجة الحرارة والضغط العاليين، يبدأ المركب في التليين والتدفق، ويملأ بسرعة كل تجويف دقيق في القالب بينما يحدث تفاعل تشابكي حرج للكبريت. بعد وقت الفلكنة المحدد (الذي يمكن أن يتراوح من بضع دقائق إلى أكثر من عشر دقائق)، يمكن إزالة نعل المطاط المصبوب.
تشبه هذه العملية "خبز الكعكة". أولاً، يُضغط مركب المطاط المختلط على شكل صفائح باستخدام بكرة، ثم يُقطع إلى وزن وشكل محددين باستخدام سكين. يضع المشغلون المركبات في تجويف قالب مُسخن مسبقًا، والذي يُسخن عادةً إلى درجة حرارة الفلكنة (عادةً حوالي 150-160 درجة مئوية). ثم تُمارس آلة هيدروليكية ضغطًا على القالبين العلوي والسفلي، مما يُولّد مئات الأطنان من القوة. تحت التأثير المزدوج لدرجة الحرارة والضغط العاليين، يبدأ المركب في التليين والتدفق، ويملأ بسرعة كل تجويف دقيق في القالب بينما يحدث تفاعل تشابكي حرج للكبريت. بعد وقت الفلكنة المحدد (الذي يمكن أن يتراوح من بضع دقائق إلى أكثر من عشر دقائق)، يمكن إزالة نعل المطاط المصبوب.
مزايا وعيوب هذه العملية
من أهم مزايا عملية القولبة مرونتها وانخفاض تكلفة الاستثمار الأولي. تكاليف القوالب منخفضة نسبيًا، مما يجعلها مناسبة للدفعات الصغيرة ونماذج الإنتاج المتنوعة، ولذلك لا تزال العديد من النماذج المخصصة أو الأحذية المصغرة تستخدم هذه العملية. بالإضافة إلى ذلك، باستخدام عملية فلكنة ثانوية (أولًا فلكنة النعل المطاطي ثم وضعه مع الجزء العلوي للحذاء في قالب آخر لعملية فلكنة ثانية)، يمكن تحقيق قوة ربط لا مثيل لها بين النعل المطاطي والجزء العلوي للحذاء، وهو أمر شائع في الأحذية ذات متطلبات المتانة العالية، مثل أحذية العمل وأحذية السلامة.
من أهم مزايا عملية القولبة مرونتها وانخفاض تكلفة الاستثمار الأولي. تكاليف القوالب منخفضة نسبيًا، مما يجعلها مناسبة للدفعات الصغيرة ونماذج الإنتاج المتنوعة، ولذلك لا تزال العديد من النماذج المخصصة أو الأحذية المصغرة تستخدم هذه العملية. بالإضافة إلى ذلك، باستخدام عملية فلكنة ثانوية (أولًا فلكنة النعل المطاطي ثم وضعه مع الجزء العلوي للحذاء في قالب آخر لعملية فلكنة ثانية)، يمكن تحقيق قوة ربط لا مثيل لها بين النعل المطاطي والجزء العلوي للحذاء، وهو أمر شائع في الأحذية ذات متطلبات المتانة العالية، مثل أحذية العمل وأحذية السلامة.
ومع ذلك، فإن عيوبها واضحة تمامًا أيضًا: انخفاض كفاءة الإنتاج، والاعتماد الكبير على وضع المركب يدويًا، ودورات الفلكنة الطويلة؛ وحتمًا، تشكل الومضات (المواد الزائدة) بعد القالب، مما يتطلب عمليات تقليم إضافية، مما يزيد من تكاليف العمالة.
2. ثورة الكفاءة: ماكينات حقن المطاط
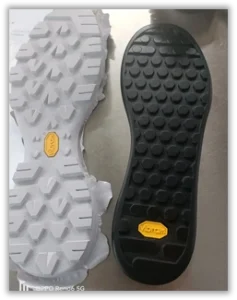
للتغلب على عوائق كفاءة عملية القولبة، ظهرت عملية حقن المطاط عالية الأتمتة، وأصبحت تدريجيًا الخيار السائد للإنتاج الضخم. وتعتمد هذه العملية على آلات حقن المطاط.
مبدأ عمل آلة حقن المطاط
تختلف عملية حقن المطاط اختلافًا جوهريًا عن عملية التشكيل التقليدية. لا تتضمن العملية وضع مُركّبات باردة في قالب ساخن؛ بل يتم تغذية شريط مُخلوط مسبقًا أو مُركّب حبيبي في أسطوانة آلة حقن المطاط. من خلال التسخين ودوران اللولب، تُسخّن حرارة القص المُتولّدة المُركّب مسبقًا إلى حالة لدنة، قريبة من درجة حرارة الفلكنة (تُعرف هذه العملية بالتلدين). بعد ذلك، يحقن اللولب المُركّب المُنصهر في القالب المُغلق تحت ضغط عالٍ جدًا (قد تتجاوز ضغوط الحقن 1500 بار) من خلال نظام فوهة ومجرى القالب.
تختلف عملية حقن المطاط اختلافًا جوهريًا عن عملية التشكيل التقليدية. لا تتضمن العملية وضع مُركّبات باردة في قالب ساخن؛ بل يتم تغذية شريط مُخلوط مسبقًا أو مُركّب حبيبي في أسطوانة آلة حقن المطاط. من خلال التسخين ودوران اللولب، تُسخّن حرارة القص المُتولّدة المُركّب مسبقًا إلى حالة لدنة، قريبة من درجة حرارة الفلكنة (تُعرف هذه العملية بالتلدين). بعد ذلك، يحقن اللولب المُركّب المُنصهر في القالب المُغلق تحت ضغط عالٍ جدًا (قد تتجاوز ضغوط الحقن 1500 بار) من خلال نظام فوهة ومجرى القالب.
يبقى القالب نفسه عند درجة حرارة عالية. يمتص المركب الحرارة من القالب في وقت قصير جدًا بعد امتلائه، ويحدث تفاعل تشابك الكبريت بسرعة. يمكن إكمال العملية بأكملها - من الحقن إلى الحفاظ على الضغط والبركنة - في ثوانٍ، مما ينتج عنه نعل مطاطي مكتمل التشكيل بأقل قدر من الوميض عند فتح القالب.
المزايا الهامة لعملية حقن المطاط
-
كفاءة إنتاج ممتازة: إنتاج مستمر آلي مع دورة زمنية قصيرة للغاية؛ ماكينات حقن المطاط يمكن إنتاج آلاف الأزواج من النعال المطاطية يوميًا، وهو ما يتجاوز بكثير خطوط الإنتاج المصبوبة التقليدية.
-
جودة المنتج ممتازة: تتحكم الآلات بدقة في كمية الحقن والضغط ودرجة الحرارة، مما يضمن ثبات أبعاد المنتج، وكثافة موحدة، وخصائص فيزيائية متناسقة. يتميز المنتج بتركيبة نادرة، ومظهر جمالي جذاب.
-
تنفيذ الهياكل المعقدة: تضمن الحقن تحت الضغط العالي أن يملأ المركب الأنماط المعقدة والهياكل الدقيقة بشكل مثالي، مما يلبي تطلعات المصممين للحصول على قبضة شديدة وتصميمات معقدة.
-
تصميم مُركّب متعدد الألوان/متعدد المواد: يُعدّ هذا من أبرز سمات تقنية حقن المطاط. تتيح ماكينات حقن المطاط ثنائية أو ثلاثية الألوان وأنظمة القوالب المُعقدة إنتاج نعال مطاطية مُركّبة من ألوان أو حتى مواد مُختلفة (مثل المطاط ذي الصلابة المُتفاوتة) في حقنة واحدة، مما يُحسّن بشكل كبير من جمالية المنتج ووظائفه، مع توفير الوقت في خطوات التجميع اللاحقة.
التحديات
أكبر عقبة تواجه هذه العملية هي التكلفة الأولية الباهظة. فتكاليف النعال المطاطية والقوالب المرتبطة بها مرتفعة للغاية. لذلك، لا تُطبّق هذه العملية إلا في حالات الإنتاج المستقر والكمي لضمان الاستفادة الكاملة من الطاقة الإنتاجية وخفض تكاليف كل منتج على حدة.
أكبر عقبة تواجه هذه العملية هي التكلفة الأولية الباهظة. فتكاليف النعال المطاطية والقوالب المرتبطة بها مرتفعة للغاية. لذلك، لا تُطبّق هذه العملية إلا في حالات الإنتاج المستقر والكمي لضمان الاستفادة الكاملة من الطاقة الإنتاجية وخفض تكاليف كل منتج على حدة.
3. الأساس والتركيب: عملية الفلكنة والترابط البارد للصفائح
بالإضافة إلى طريقتي تشكيل القلب المذكورتين أعلاه، هناك عمليتان مهمتان مرتبطتان.
عملية الفلكنة
هذه طريقة فلكنة أساسية تُستخدم عادةً لإنتاج مكونات نعال مطاطية بسيطة البنية. تتضمن وضع المركب بين لوحي تسخين مسطحين للفلكنة، مما ينتج عنه صفيحة مطاطية موحدة تُقطع لاحقًا على شكل النعل المطاطي باستخدام قالب. تُستخدم هذه الطريقة بشكل أساسي لإنتاج أختام النعل الأوسط، وبطانات الأحذية، أو بعض نعال الأحذية المطاطية غير الرسمية، ولا يمكنها إنتاج هياكل ثلاثية الأبعاد معقدة.
هذه طريقة فلكنة أساسية تُستخدم عادةً لإنتاج مكونات نعال مطاطية بسيطة البنية. تتضمن وضع المركب بين لوحي تسخين مسطحين للفلكنة، مما ينتج عنه صفيحة مطاطية موحدة تُقطع لاحقًا على شكل النعل المطاطي باستخدام قالب. تُستخدم هذه الطريقة بشكل أساسي لإنتاج أختام النعل الأوسط، وبطانات الأحذية، أو بعض نعال الأحذية المطاطية غير الرسمية، ولا يمكنها إنتاج هياكل ثلاثية الأبعاد معقدة.
عملية الترابط البارد: التركيبة السائدة
الربط البارد بحد ذاته ليس عملية صبّ للنعل المطاطي، بل هو مزيج شائع بين النعل المطاطي والجزء العلوي من الحذاء. وسواءً أُنتج النعل المطاطي بالقولبة أو حقن المطاط، فإن معظم عمليات "الربط البارد" تُنتج أحذية كاملة بالجزء العلوي من الحذاء.
الربط البارد بحد ذاته ليس عملية صبّ للنعل المطاطي، بل هو مزيج شائع بين النعل المطاطي والجزء العلوي من الحذاء. وسواءً أُنتج النعل المطاطي بالقولبة أو حقن المطاط، فإن معظم عمليات "الربط البارد" تُنتج أحذية كاملة بالجزء العلوي من الحذاء.
تتم العملية كما يلي: أولاً، يُنتج النعل المطاطي والجزء العلوي من الحذاء بشكل مستقل، ثم تُصقل حواف النعل المطاطي والأسطح المقابلة له، وتُعالج، وتُطلى بمادة لاصقة خاصة عالية القوة. بعد تفعيلها في الفرن، يُضغط المكونان بإحكام معًا ويُتركان لفترة لضمان التصاق قوي. يُعزز هذا النموذج "قبل وبعد" مرونة الإنتاج بشكل كبير، مما يسمح لمصانع الأحذية والنعال المطاطية بالتخصص في تقسيم العمل، وأن تصبح ممارسة شائعة في صناعة الأحذية الحديثة.
4. اختيار العملية: الاعتبارات المتكاملة وسيناريوهات التطبيق
كيف يختار المُصنِّع من بين عمليات مختلفة؟ يعتمد ذلك على مصفوفة شاملة لاتخاذ القرارات:
-
كمية الطلب وتكاليفه: بالنسبة للطلبات الكبيرة والنماذج القياسية، تُعطى الأولوية لحقن المطاط نظرًا لكفاءته. أما إنتاج الدفعات الصغيرة، أو الأنواع المتعددة، أو مراحل أخذ العينات، فيكون أكثر اقتصاديةً باستخدام الحقن.
-
تعقيد التصميم: يمكن استخدام كلا الطريقتين في النعال المطاطية البسيطة أحادية اللون. أما بالنسبة للمركبات متعددة الألوان أو المواد، فإن حقن المطاط هو الحل المتكامل الوحيد.
-
متطلبات الأداء: لتلبية متطلبات القوة القصوى (مثل أحذية العمل الشاقة)، يُعدّ الصب المزدوج بالكبريت خيارًا أكثر موثوقية. أما بالنسبة للأحذية الرياضية المقاومة للتآكل والانزلاق وخفيفة الوزن، فإن النعال المطاطية المصبوبة بالحقن تلبي متطلبات الأداء العالي بشكل أفضل.
وفي التطبيقات العملية، يمكننا أن نرى توزيعًا واضحًا: أحذية كونفيرس الكلاسيكية وأحذية كرة السلة الرجعية، مثل الإصدارات المبكرة من Air Jordan 1، لها نعال مطاطية مصبوبة في الغالب؛ وتستخدم العلامات التجارية الرياضية الحديثة السائدة مثل Nike وAdidas نعال مطاطية عالية الأداء مصبوبة بالحقن لمعظم أحذية الجري وكرة السلة، والتي تتميز بتصاميم معقدة.
الخاتمة
من الخبرة الحرفية في عمليات القولبة التقليدية إلى ماكينات قولبة حقن المطاط المُتحكم بها بدقة، يعكس تاريخ قولبة نعل المطاط تطورًا في الكفاءة والدقة والابتكار. وقد ساهمت ماكينة قولبة حقن المطاط، التي تُمثل جوهر هذا التحول، في تحسين القدرة الإنتاجية بشكل كبير، بل أتاحت أيضًا حرية تصميم غير مسبوقة، مما أتاح للمصممين تحقيق خيالهم من خلال نعال مطاطية معقدة متعددة الألوان. وبينما لا تزال عملية القولبة التقليدية مرنة في بعض المجالات، لا شك أن قولبة حقن المطاط تُمثل التوجه الحالي والمستقبلي لتصنيع نعل المطاط، مما يُواصل التقدم المُستمر لصناعة الأحذية نحو مستقبل أكثر كفاءة وجودة وابتكارًا.
