


يجب أن تمنع موانع التسرب والحشيات انتقال السوائل والغازات والغبار والملوثات بين المكونات المتصلة. لذا، فإن الاختلافات الطفيفة في الأبعاد أو توزيع المواد أو حالة السطح أو المعالجة قد تؤثر على أداء المجموعة الكاملة.
توفر عملية قولبة حقن المطاط إمكانية التحكم في تحضير المواد، وقياس الحقن بدقة، وملء التجويف بشكل متكرر. هذه الإمكانيات تجعل العملية مناسبة لإنتاج حلقات منع التسرب، وأختام الزيت، والأختام المُلصقة، ومكونات الصمامات، والأغشية، والحشيات الصناعية المصممة حسب الطلب بكميات إنتاج متوسطة وعالية.
مع ذلك، فإن اختيار آلة تصنيع الأختام المطاطية يتجاوز مجرد مطابقة قوة التثبيت وسعة الحقن. يجب تقييم خصائص المركب، وهندسة الختم، وتصميم القالب، وعدد التجاويف، والتهوية، ومتطلبات المعالجة، وأهداف الأتمتة كنظام إنتاج متكامل.
تطوّر TASU ماكينات قولبة حقن المطاط للأختام والحشيات ومكونات المطاط الدقيقة الأخرى.
لماذا تُستخدم تقنية حقن المطاط في صناعة الأختام والحشيات؟
غالباً ما تجمع منتجات منع التسرب بين الحواف الرقيقة وقنوات التدفق الضيقة وأسطح التلامس الحساسة. يجب أن يملأ المطاط هذه الميزات تماماً دون حبس الهواء أو إحداث زوائد زائدة أو إتلاف هندسة منع التسرب.
توفر عملية التشكيل بالحقن العديد من المزايا لهذا النوع من الإنتاج:
- التغذية المركبة المتحكم بها والتلدين
- وزن رصاصة قابل للتكرار
- ملء متسق للتجويف
- ضغط وسرعة حقن قابلة للبرمجة
- تحكم مستقر في درجة حرارة القالب
- تقليل وضع المواد يدويًا
- دعم القوالب متعددة التجاويف
- التكامل مع أنظمة التفريغ وأنظمة القنوات الباردة
- فتح القوالب وإزالة الأجزاء تلقائيًا
- مراقبة بيانات الإنتاج
تُعد هذه العملية ذات قيمة خاصة عندما يحتاج المصنع إلى إنتاج كميات كبيرة من الأجزاء المتطابقة مع الحفاظ على أبعاد وخصائص مواد متسقة.
لا يُعدّ التشكيل بالحقن الخيار الأمثل بالضرورة لجميع منتجات منع التسرب. فقد تظل الحشيات الكبيرة جدًا أو البسيطة أو ذات الإنتاج المنخفض أكثر اقتصادية عند إنتاجها باستخدام التشكيل بالضغط أو التشكيل بالنقل. وينبغي أن يستند اختيار المعدات إلى الشكل الهندسي وحجم الإنتاج والتكلفة الإجمالية للتصنيع.
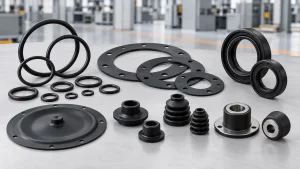
منتجات مانعة للتسرب مصنوعة بتقنية التشكيل بالحقن المطاطي
يمكن لآلة حقن المطاط إنتاج أنواع عديدة من مكونات منع التسرب.
حلقات دائرية
تُستخدم الحلقات الدائرية في الأنظمة الهيدروليكية، والمعدات الهوائية، وتجميعات السيارات، والمضخات، والصمامات، والآلات الصناعية.
على الرغم من أن هندستها تبدو بسيطة، إلا أن جودة الإنتاج تعتمد على:
- اتساق المقطع العرضي
- وميض خط الفصل المتحكم به
- معالجة موحدة
- صلابة ثابتة
- أقطار داخلية وخارجية دقيقة
- حالة سطح نظيفة
تُستخدم القوالب متعددة التجاويف عادةً لزيادة الإنتاج. وتُعدّ قنوات التوزيع المتوازنة ودرجات حرارة التجاويف الثابتة ضرورية لتحقيق جودة مماثلة في جميع التجاويف.
الحشيات المسطحة والمضلعة
تُشكّل الحشيات المصبوبة مانعًا للتسرب بين الأسطح الثابتة. وقد تتضمن أضلاعًا أو أخاديد أو فتحات براغي أو خصائص للتحكم في الضغط.
يُعدّ التشكيل بالحقن مفيدًا عندما يكون للحشية شكل ثلاثي الأبعاد لا يمكن قطعه اقتصاديًا من مادة صفائحية.
موانع تسرب الزيت
قد تجمع موانع التسرب الزيتية بين حافة مانعة للتسرب مرنة وحشوة معدنية معززة. يجب أن تُشكّل عملية القولبة الحافة بدقة مع الحفاظ على رابطة قوية بين المطاط والمعدن.
تعتبر عملية تحديد موضع الإدخال وسرعة الحقن وتهوية القالب أموراً بالغة الأهمية لهذا التطبيق.
أختام ملتصقة
تجمع الأختام المُلصقة بين المطاط وغسالة معدنية أو حلقة أو صفيحة أو أي مكون صلب آخر. يُشكل المطاط سطح الإحكام، بينما يوفر الجزء الداخلي الدعم الميكانيكي.
غالباً ما يتم النظر في استخدام آلات حقن المطاط العمودية لهذه المنتجات لأن المشغلين أو الروبوتات يمكنهم وضع الحشوات مباشرة في سطح قالب أفقي مفتوح.
الحجاب الحاجز
تتحكم الأغشية المطاطية في الضغط أو حركة السوائل في المضخات والصمامات والمنظمات والمشغلات.
قد تشمل هذه المنتجات ما يلي:
- أغشية رقيقة ومرنة
- حواف معززة
- حشوات معدنية
- تقوية النسيج
- سماكات جدران مختلفة
- ملامح إحكام معقدة
يجب التحكم بعناية في توازن التدفق وتوزيع المواد لمنع المناطق الرقيقة، وتجمعات الهواء، والتشوه.
موانع تسرب الصمامات وعناصر منع التسرب الدقيقة
غالباً ما تتطلب مكونات الصمامات الصغيرة عملية قولبة دقيقة، وتقليل الزوائد، وأبعاداً ثابتة. وتزداد أهمية قياس كمية الحقن بدقة وثبات عملية التلدين مع انخفاض وزن المنتج.
أحذية واقية من الغبار وأغطية واقية
تحمي الأغطية المرنة المفاصل والأعمدة والمجموعات الميكانيكية من الأوساخ والرطوبة والتآكل. تتطلب هذه الأغطية، بما في ذلك المنفاخات والتجاويف السفلية وسماكات الجدران المختلفة، تصميمًا متناسقًا للقالب وعملية إخراج من القالب.
المواد المطاطية الشائعة المستخدمة في صناعة الأختام والحشيات
يجب اختيار المركب وفقًا لبيئة التشغيل وليس وفقًا لعملية التشكيل وحدها.
| مادة مطاطية | الخصائص النموذجية | تطبيقات شائعة للختم |
|---|---|---|
| EPDM | مقاومة للعوامل الجوية والأوزون والماء والتقادم | موانع التسرب الخارجية، وحشيات نظام المياه، وموانع تسرب الأجهزة |
| إن بي آر | مقاومة الزيت والوقود | موانع تسرب الزيت، وموانع التسرب الهيدروليكية، والحشيات الصناعية |
| FKM | مقاومة للحرارة والمواد الكيميائية | موانع تسرب عالية الأداء للبيئات الصعبة |
| مطاط السيليكون | استقرار درجة الحرارة والمرونة | الأجزاء الكهربائية، وأجزاء ملامسة الطعام، وأجزاء منع التسرب المتخصصة |
| CR | مقاومة متوازنة للعوامل الجوية والزيوت والتآكل | الحشيات الصناعية والمكونات الواقية |
| المطاط الطبيعي | المرونة والقوة الميكانيكية | موانع التسرب الصناعية العامة والمنتجات المتعلقة بالاهتزاز |
| HNBR | مقاومة الحرارة والزيت والميكانيكا | أنظمة منع التسرب للسيارات والصناعة |
تؤثر تركيبة المركب الدقيقة على اللزوجة، ومقاومة الاحتراق، ووقت المعالجة، وسهولة فك القوالب. لذا، ينبغي ضبط إعدادات الماكينة بناءً على بيانات مركب الإنتاج، وليس فقط على بيانات عائلة المطاط العامة.
كيف تعمل عملية قولبة حقن الأختام المطاطية
عادةً ما يتبع الإنتاج هذا التسلسل:
- يدخل مركب المطاط المُجهز إلى نظام التغذية.
- يعمل برغي التلدين على تليين المركب وتجانسه.
- تقوم الآلة بقياس حجم الجرعة المطلوبة.
- يتم تحميل الحشوات عندما يحتوي المنتج على معدن أو تقوية.
- يُغلق القالب ويصل إلى حالة التثبيت المبرمجة.
- يزيل نظام الشفط الهواء عندما يستخدم العفن نظام الشفط.
- يتم حقن المطاط من خلال الفوهة والمجرى والبوابات.
- يعمل الضغط والحرارة على توزيع المركب في جميع أنحاء التجاويف.
- يتصلب المطاط داخل القالب الساخن.
- يُفتح القالب بعد مرحلة المعالجة.
- تتم إزالة الأجزاء يدوياً أو تلقائياً.
- تستعد الآلة للدورة التالية.
يعتمد الإنتاج المستقر على التكرار في جميع مراحل العملية. ويمكن أن يؤدي التباين في التغذية، أو تحضير الحقن، أو درجة حرارة القالب، أو وقت المعالجة إلى تغيير أبعاد الختم النهائي وأدائه.
إن عملية قولبة حقن المطاط الكاملة يشرح العلاقة بين تحضير المواد، والحقن، والفلكنة، وفك القوالب.
متطلبات الآلات لإنتاج الأختام والحشيات
قياس دقيق للتسديدات
قد يؤدي استخدام كمية قليلة جدًا من المادة إلى عدم اكتمال عملية الحقن أو عدم إحكام الإغلاق. أما استخدام كمية زائدة من المادة فيزيد من الزوائد وقد يعقد عملية فك القالب.
يصبح التحكم في حجم الحقن ذا أهمية خاصة بالنسبة للأجزاء خفيفة الوزن والقوالب متعددة التجاويف.
التلدين المستقر
يجب أن يصل المركب إلى حالة متجانسة قبل الحقن. قد تؤثر الاختلافات في درجة الحرارة أو اللزوجة أو توزيع المادة على ضغط التعبئة ووزن المنتج.
يساعد نظام حقن FIFO في الحفاظ على تسلسل مواد يمكن التنبؤ به ويقلل من التباين غير الضروري في وقت الإقامة. دليل TASU لـ نظام تغذية آلة حقن المطاط يوفر المزيد من المعلومات حول هذه العملية.
الضغط والسرعة القابلان للبرمجة
غالباً ما تتطلب منتجات منع التسرب عملية حقن متدرجة.
قد تستخدم الآلة ما يلي:
- سرعة مضبوطة خلال العداء
- تعبئة أسرع عبر التجويف الرئيسي
- انخفاض السرعة بالقرب من حواف الإغلاق
- تعبئة نهائية أبطأ للسماح بخروج الهواء
يجب أن يكون الضغط مرتفعًا بما يكفي لملء جميع التجاويف، ولكن الضغط المفرط قد يتسبب في حدوث وميض عند خط الفصل أو سطح الختم.
درجة حرارة القالب الموحدة
يمكن أن تؤدي الاختلافات في درجات الحرارة بين التجاويف إلى تغيير تدفق المادة ومعدل التصلب. لذا، ينبغي لنظام تسخين مضبوط جيدًا أن يحافظ على استقرار الظروف عبر ألواح القالب.
يُعد توحيد درجة الحرارة أمراً بالغ الأهمية لقوالب الحلقات المطاطية والحشيات متعددة التجاويف.
قوة التثبيت المناسبة
يؤثر ضغط القالب الداخلي على المساحة المسقطة للتجاويف ونظام المجرى. قد يؤدي عدم كفاية قوة التثبيت إلى انفصال القالب، مما ينتج عنه زوائد.
ينبغي مراعاة ما يلي عند اختيار الآلة:
- مساحة المنتج المتوقعة
- عدد التجاويف
- منطقة العدائين
- ضغط الحقن
- أبعاد القالب
- هامش الأمان المطلوب
إن اختيار أكبر وحدة تثبيت متاحة ليس دائمًا الخيار الاقتصادي. يجب أن تتناسب الآلة مع متطلبات القالب والعملية الفعلية.
قدرة الفراغ
قد يتسبب الهواء المحصور في قسم الإغلاق الرقيق في حدوث فراغات أو حروق أو عدم اكتمال التعبئة. تعمل عملية التشكيل بمساعدة الفراغ على إزالة الهواء قبل الحقن، وقد تُحسّن من اتساق التعبئة في القوالب المعقدة.
يعتمد أداء التفريغ على إحكام إغلاق القالب، وقنوات الإخلاء، وتوقيت الدورة - وليس فقط على سعة المضخة.
للمزيد من المعلومات، راجع الدليل الخاص بـ آلات تشكيل المطاط بالتفريغ.
إنتاج متعدد التجاويف
تؤدي أدوات التجويف المتعدد إلى زيادة الإنتاج ولكنها تفرض متطلبات أكبر على توازن القناة، وتجانس درجة الحرارة، وتكرار الطلقات.
ينبغي أن يحصل كل تجويف على معاملة مماثلة:
- حجم المواد
- ضغط التعبئة
- مسافة التدفق
- التعرض لدرجة الحرارة
- ظروف التهوية
- وقت المعالجة
لا يمكن لزيادة ضغط الحقن أن تصحح بشكل موثوق نظام العداء غير المتوازن.
التوافق مع أنظمة التشغيل الآلي
قد يشمل الإنتاج الآلي ما يلي:
- إدراج التحميل
- تطبيق فصل القالب
- إزالة الأجزاء
- انفصال العدائين
- مجموعة المنتجات
- الفحص البصري
- فحص الوزن
- تسجيل بيانات الإنتاج
ينبغي تخطيط الأتمتة بما يتناسب مع الشكل الهندسي الفعلي للقطعة وسلوك إخراجها من القالب. قد تتطلب حواف الإغلاق الرقيقة والمنتجات المرنة أدوات إمساك أو تجهيزات إزالة مصممة خصيصًا.
تصميم قوالب لأختام وحشوات مطاطية
موقع البوابة
ينبغي أن تدعم البوابة ملء التجويف بشكل متوازن دون إتلاف سطح الإغلاق الوظيفي.
تشمل الاعتبارات المهمة ما يلي:
- طول التدفق
- تغيرات سمك الجدار
- موقع خط اللحام
- حركة الهواء
- إزالة البوابة
- مظهر المنتج
- متطلبات سطح منع التسرب
قد يؤدي وضع البوابة بالقرب من حافة رقيقة إلى تشويه الشكل. كما أن سوء وضعها قد يوجه الهواء نحو جزء مغلق من التجويف.
توازن العداء
تساعد قنوات التصريف المتوازنة على ملء كل تجويف في ظل ظروف مماثلة. ويمكن أن تؤدي الاختلافات في طول قناة التصريف أو مقطعها العرضي إلى تباين من تجويف إلى آخر.
قد تُساهم تقنية القنوات الباردة في تقليل نفايات القنوات المعالجة في الإنتاج بكميات كبيرة. وتتطلب هذه التقنية تحكمًا دقيقًا في درجة الحرارة للحفاظ على المركب داخل القناة دون درجة حرارة التصلب.
تهوية القوالب
يجب أن يخرج الهواء من التجويف عند دخول المطاط. وعادةً ما توضع فتحات التهوية بالقرب من:
- مناطق نهاية الردم
- حواف إحكام رقيقة
- أخاديد عميقة
- تقاطعات جبهة التدفق
- أدخل الحدود
- تجاويف بعيدة
قد تتسبب فتحات التهوية المسدودة أو الصغيرة جدًا في عدم إطلاق النار بشكل صحيح وظهور علامات احتراق. أما فتحات التهوية الكبيرة جدًا فقد تسمح بتسرب المطاط وتؤدي إلى وميض مفرط.
إن دليل تهوية قوالب المطاط يشرح هذا المقال كيفية تحديد موضع فتحات التهوية وصيانتها وتشخيص انسداد الهواء.
وضع خط الانفصال
قد يؤثر وجود الزوائد البلاستيكية على سطح مانع للتسرب على أداء التجميع أو منع التسرب. لذا، ينبغي وضع خط الفصل بعيدًا عن مناطق التلامس الحرجة كلما سمحت بذلك هندسة السطح.
يجب بعد ذلك التحكم في ملاءمة القالب، وثبات التثبيت، وضغط العملية للحد من تكوين الزوائد.
هيكل فك القالب
قد يتمدد المطاط اللين أو يتمزق أو يتشوه أثناء إزالته. قد يتطلب القالب ما يلي:
- ألواح القذف
- أطباق ستريب
- إطلاق بمساعدة الهواء
- مقابض روبوتية
- نوى قابلة للاستبدال
- معالجة السطح
- تطبيق التحكم في إطلاق القالب
ينبغي مراعاة عملية إزالة القوالب أثناء تصميم المنتج والقالب، وليس فقط بعد بدء تجارب الإنتاج.
معايير العملية الحرجة
ضغط الحقن
يجب أن يتغلب الضغط على المقاومة في الفوهة، والمجرى، والبوابة، والتجويف. قد يشير الضغط المرتفع بشكل غير معتاد إلى وجود انسداد في البوابة، أو انخفاض تدفق المركب، أو تصلب مبكر، أو انسداد في فتحات التهوية.
حقنة سريعة
قد تؤدي السرعة المفرطة إلى ضغط الهواء المحبوس وظهور علامات حروق. أما التعبئة البطيئة جدًا فقد تسمح للمادة بالتصلب قبل اكتمال التجويف.
غالباً ما يكون التحكم التدريجي في السرعة أكثر فعالية من استخدام إعداد ثابت واحد.
حجم اللقطة
يساعد حجم الحقن الثابت على الحفاظ على وزن المنتج وتوازن التجويف. يجب أن يشمل الإعداد متطلبات القطعة والقناة دون التسبب في حشو زائد غير ضروري.
درجة حرارة القالب
تؤثر درجة حرارة القالب على كل من عملية التعبئة والتصلب. يجب أن يستند نطاق التشغيل إلى بيانات معالجة المركب الفعلية.
وقت الفلكنة
قد يؤدي عدم كفاية المعالجة إلى إنتاج منتجات لينة وضعيفة أو غير مستقرة الأبعاد. أما المعالجة المفرطة فقد تزيد من زمن دورة الإنتاج وقد تؤثر على خصائص المواد.
ينبغي أن يكون الهدف هو أقصر وقت معالجة معتمد يلبي متطلبات المنتج باستمرار.
توقيت الفراغ
يجب أن يبدأ الحقن فقط بعد الوصول إلى حالة الإخلاء المبرمجة. قد يؤدي التحكم في الفراغ بناءً على الوقت دون مراقبة مستوى الفراغ الفعلي إلى حدوث تسرب غير مكتشف.
مدة الإقامة
قد يؤدي ترك المطاط داخل وحدة الحقن الساخنة لفترة طويلة جدًا إلى تغيير لزوجته أو بدء عملية التشابك المبكر. وتؤثر سعة الماكينة وحجم الحقن وانقطاعات الإنتاج جميعها على مدة بقاء المطاط داخل الوحدة.
العيوب الشائعة في الأختام والحشيات المصبوبة
| العيب | الأسباب المحتملة | الفحوصات الموصى بها |
|---|---|---|
| وميض على سطح الختم | الضغط المفرط، أو عدم ملاءمة القالب، أو عدم كفاية التثبيت | افحص أسطح الفصل، وملف تعريف الضغط، وقوة التثبيت |
| لقطة قصيرة | انخفاض حجم الحقن، أو انسداد البوابة، أو سوء التهوية | تحقق من نظام القياس، والقناة، والبوابة، ونظام إزالة الهواء. |
| علامة حرق | هواء مضغوط محصور أو سرعة تعبئة نهائية مفرطة | نظف فتحات التهوية وقلل سرعة التعبئة النهائية |
| فراغ داخلي | الغاز المحتبس، أو الرطوبة، أو ظروف التشغيل غير المناسبة | تحقق من الفراغ، وتخزين المركب ومعالجته |
| عدم توازن تجاويف الأسنان | عدم توازن قنوات الصب أو تفاوت درجة حرارة القالب | قارن بين هندسة المجرى ودرجات حرارة التجويف |
| التباين البُعدي | درجة حرارة الحقن أو المعالجة أو القالب غير المستقرة | مراجعة اتجاهات الإنتاج واتساق المواد |
| رابطة ضعيفة بين المطاط والمعدن | أدخل التلوث أو اختلاف عملية الربط | تحقق من تحضير الحشوة، والمادة اللاصقة، وعملية التصلب |
| شفة إغلاق ممزقة | سوء فك القالب أو عدم كفاية المعالجة | مراجعة آلية فصل القالب، وأجهزة القذف، وحالة المعالجة |
| علامات التدفق السطحي | عدم استقرار عملية التلدين أو سرعة التعبئة غير المناسبة | تحقق من حالة المواد وملف تعريف السرعة |
| انكماش مفرط | السلوك المركب أو اختلاف المعالجة | مراجعة التركيبة ودرجة الحرارة وتاريخ المعالجة |
| التمسك بالقالب | حالة السطح أو عملية التحرير غير المناسبة | فحص تشطيب القالب وطريقة فك القالب |
| الجزء غير المعالج بشكل كافٍ | انخفاض درجة الحرارة أو عدم كفاية وقت المعالجة | تحقق من درجة حرارة القالب وإعدادات المعالجة |
عند ظهور العيوب، يصعب تحديد السبب بتغيير عدة معايير في الوقت نفسه. لذا، يُنصح بتعديل متغير واحد، وتسجيل النتيجة، ثم مقارنتها بعدة دورات متتالية.
إن دليل استكشاف الأخطاء وإصلاحها في قولبة حقن المطاط يوفر إرشادات إضافية حول الفلاش، واللقطات القصيرة، والحروق، ومعالجة العيوب.
مراقبة جودة منتجات منع التسرب المطاطية
ينبغي أن يعكس فحص الجودة الوظيفة الفعلية للمكون.
تشمل الفحوصات النموذجية ما يلي:
- أبعاد المنتج
- وزن جزئي
- صلابة
- حالة السطح
- السماكة الوميضية
- هندسة الشفة المانعة للتسرب
- حالة علاجية
- خصائص الشد والاستطالة
- مجموعة الضغط
- قوة الترابط بين المطاط والمعدن
- اختبار التسرب
- اختبار الضغط
- مقارنة تجاويف العين
لا يُشترط إجراء جميع الاختبارات لكل منتج. يجب أن تتوافق خطط الفحص مع مواصفات العميل وبيئة التطبيق ومعايير الصناعة المعمول بها.
ينبغي أيضاً مراقبة بيانات الإنتاج. وتشمل سجلات الآلات المفيدة ما يلي:
- حجم التسديدة
- وقت التعبئة
- ذروة ضغط الحقن
- وقت التلدين
- درجة حرارة القالب
- مستوى الفراغ
- وقت المعالجة
- وزن المنتج
- عدد التجاويف
- سبب الرفض
يساعد ربط سجلات العمليات بنتائج الفحص المصنعين على تحديد التغييرات التدريجية قبل زيادة معدلات الرفض.
أنظمة القنوات الباردة لإنتاج الأختام بكميات كبيرة
تتصلب قنوات المطاط التقليدية مع المنتج المصبوب. بعد فك القالب، يجب فصل القناة المتصلبة، وعادة ما تصبح من مخلفات الإنتاج.
يحافظ نظام القناة الباردة على المركب داخل القناة عند درجة حرارة مضبوطة بحيث يبقى غير معالج بين الدورات.
تشمل الفوائد المحتملة ما يلي:
- تقليل نفايات العدائين المعالجين
- انخفاض استهلاك المواد
- حجم إجمالي أصغر للطلقة
- تقليل أعمال إزالة العوارض
- إمكانات أتمتة محسّنة
- إنتاج متعدد التجاويف أكثر كفاءة
تُضيف قنوات التوزيع الباردة تكلفةً للأدوات ومتطلبات للتحكم في درجة الحرارة. وتعتمد قيمتها الاقتصادية على وزن القناة، وتكلفة المركب، وعدد التجاويف، وحجم الإنتاج السنوي.
التشكيل بالحقن مقابل التشكيل بالضغط للأختام
| اعتبار | قولبة الحقن | قولبة الضغط |
|---|---|---|
| تحميل المواد | يتم القياس تلقائياً | يتم تحميل القوالب الأولية عادة في القالب |
| حشو تجويف معقد | تكون العملية قوية عندما يتم تحسينها | يعتمد الأمر بشكل أكبر على وضع القالب المسبق |
| إنتاج متعدد التجاويف | مناسب تمامًا للإنتاج المتكرر بكميات كبيرة | ممكن، ولكن قد يزيد التعامل اليدوي من الحاجة إلى المناولة. |
| الاستثمار الأولي في المعدات | أعلى بشكل عام | أقل عموماً |
| إمكانات الأتمتة | عالية | معتدل |
| التحكم في العمليات | التغذية والحقن والمعالجة القابلة للبرمجة | عدد أقل من الضوابط المتعلقة بالحقن |
| أفضل خيار اقتصادي | إنتاج دقيق بكميات متوسطة إلى عالية | منتجات بسيطة أو أحجام إنتاج منخفضة |
ينبغي أن يستند القرار النهائي إلى تكلفة الجزء المقبول بدلاً من سعر المعدات فقط.
كيفية اختيار ماكينة تشكيل الحشيات المطاطية
قبل التوصية بآلة ما، ينبغي على مورد المعدات مراجعة ما يلي:
- رسم المنتج
- مركب مطاطي
- وزن كل جزء على حدة
- وزن العداء
- إجمالي حجم التسديدات
- أبعاد المنتج
- متطلبات سطح منع التسرب
- عدد التجاويف
- أبعاد القالب
- المنطقة المتوقعة
- قوة التشبيك المطلوبة
- وقت الفلكنة
- هدف الإنتاج السنوي
- متطلبات تحميل الإدخال
- متطلبات الفراغ
- متطلبات نظام التغذية الباردة
- طريقة إزالة القالب
- مستوى الأتمتة
- مساحة مصنع متاحة
- متطلبات المرافق
يمكن لعينات المنتجات وبيانات معالجة المركبات أن تحسن تقييم المعدات والعمليات.
تاسو حلول قولبة حقن المطاط دمج التغذية، وحقن FIFO، والتحكم في الفراغ، وتقنية القنوات الباردة، وتطوير القوالب، وأتمتة الإنتاج.
الأسئلة الشائعة
هل يمكن لآلة واحدة إنتاج أنواع مختلفة من الأختام المطاطية؟
نعم. يمكن لآلة واحدة أن تعمل مع قوالب ومنتجات متعددة عندما تلبي قدرة الحقن وقوة التثبيت وأبعاد اللوح ووظائف التحكم متطلبات كل تطبيق.
أي نوع من المطاط هو الأفضل للأختام المصبوبة؟
لا توجد مادة مثالية عالمية. توفر مواد مثل EPDM وNBR وFKM والسيليكون وغيرها من المركبات مقاومة مختلفة للحرارة والزيوت والمواد الكيميائية والظروف الجوية والضغط.
هل يمكن لآلة حقن المطاط إنتاج حلقات دائرية (O-rings)؟
نعم. يُعدّ قولبة الحقن مناسبة لإنتاج حلقات O متعددة التجاويف عندما يتم التحكم بشكل صحيح في قياس الحقن، وتوازن قنوات التوزيع، ودرجة حرارة القالب، والزوائد.
ما الذي يسبب ظهور الزوائد على مانع التسرب المطاطي؟
تشمل الأسباب الشائعة حجم الحقن المفرط، وضغط الحقن العالي، وقوة التثبيت غير الكافية، وأسطح الفصل التالفة، وسوء محاذاة القالب.
لماذا تكون بعض التجاويف غير مكتملة؟
تشمل الأسباب المحتملة عدم توازن قنوات التوزيع، وانسداد فتحات التهوية، وعدم انتظام درجة حرارة القالب، وعدم كفاية حجم الحقن أو لزوجة المركب المفرطة.
هل يُعدّ استخدام الفراغ ضروريًا لكل قالب حشية؟
لا. قد لا تحتاج المنتجات البسيطة ذات التهوية الفعالة إلى مساعدة التفريغ. أما التجاويف المعقدة، وأجزاء الإغلاق الرقيقة، والمنتجات التي تحتوي على حشوات، فمن المرجح أن تستفيد أكثر من ذلك.
هل يمكن لتقنية حقن المطاط إنتاج أختام ملحومة بالمعدن؟
نعم. يمكن وضع الحشوات المعدنية في القالب قبل الحقن. يجب التحكم في تحضير الحشوات، ووضع المادة اللاصقة، وتحديد موضعها، ومعالجتها.
كيف يمكن تقليل نفايات العدائين المعالجين؟
تتيح تقنية القنوات الباردة الحفاظ على المطاط داخل القناة دون معالجة، مما يقلل من الكمية المُزالة بعد كل دورة. وتعتمد الجدوى الاقتصادية على حجم الإنتاج وتكلفة المواد.
ما هو هيكل الآلة المناسب لأختام الإدخال؟
توفر الآلات العمودية عادةً سهولة الوصول لتحميل الحشوات. وقد توفر التكوينات الأفقية مزايا لهياكل قوالب معينة أو خطوط إنتاج آلية.
كم عدد التجاويف التي يجب أن يحتويها القالب؟
يعتمد عدد التجاويف على وزن المنتج، وسعة الحقن، وحجم القالب، ووقت المعالجة، والكمية المستهدفة، وتوازن قنوات التوزيع. ولا يؤدي وجود عدد أكبر من التجاويف بالضرورة إلى تحسين اقتصاديات الإنتاج.
كيف يتم تحديد قوة التثبيت الصحيحة؟
يتم اختيار قوة التثبيت وفقًا لمساحة التجويف المتوقع ومنطقة المجرى، والضغط الداخلي المتوقع، وهيكل القالب، وهامش التشغيل المناسب.
ما هي المعلومات المطلوبة للحصول على عرض سعر للآلة؟
يرجى تقديم رسم المنتج، ونوع المطاط، ووزن القطعة، وعدد التجاويف، وأبعاد القالب، والإنتاج المطلوب، ووقت المعالجة، ومتطلبات التشغيل الآلي.
الخاتمة
توفر آلات حقن المطاط التغذية المتحكم بها، وقياس كمية الحقن، والتعبئة، والتصليد اللازمة لإنتاج موانع تسرب وحشيات متجانسة. وتعتمد النتائج الموثوقة على التفاعل بين سلوك المركب، وقدرة الآلة، وتوازن قنوات التوزيع، وموضع البوابة، والتهوية، ودرجة حرارة القالب، ووقت التصليد.
ينبغي أن يبدأ اختيار الآلة بالمنتج الفعلي وهدف الإنتاج. إن تقييم قوة التثبيت أو حجم الحقن فقط قد يتجاهل ضوابط العملية اللازمة لحماية أسطح الإحكام، وموازنة التجاويف المتعددة، والحفاظ على أبعاد ثابتة.
T
