


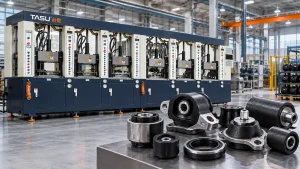
تجمع الأجزاء الملحومة بالمطاط والمعدن بين مرونة المطاط وقدرته على منع التسرب والتحكم في الاهتزازات، وبين قوة المعدن الهيكلية. وتشمل المنتجات النموذجية جلبات التعليق، وقواعد المحرك، ووسادات منع الاهتزاز، والأختام الملحومة، والبكرات المطاطية، والعجلات ذات النواة المعدنية، ومكونات التخميد الصناعية.
إنتاج هذه الأجزاء يتطلب أكثر من مجرد ملء قالب بالمطاط. يجب تحضير الحشوات المعدنية، ووضعها في مكانها، وتثبيتها بإحكام أثناء تدفق المركب الملدن حولها. تؤثر عوامل الربط، وضغط الحقن، ودرجة حرارة القالب، وظروف المعالجة، وإزالة الهواء، جميعها على السطح النهائي للوصلة بين المطاط والمعدن.
تم تكوينه بشكل صحيح ماكينة قولبة حقن المطاط توفر هذه التقنية تغذية مضبوطة، وإعدادًا متكررًا للحقن، ونماذج حقن قابلة للبرمجة للمنتجات المصبوبة بالحقن. مع ذلك، يجب تقييم الآلة والقالب والمركب والحقنة المعدنية وعملية الربط كنظام تصنيع متكامل.
ما هي الأجزاء الملحومة بالمطاط والمعدن؟
الأجزاء الملتصقة بالمطاط والمعدن هي مكونات مصبوبة يتم فيها ربط المطاط المبركن بشكل دائم بقطعة من الفولاذ أو الألومنيوم أو أي معدن متوافق آخر.
يوفر المعدن عادةً ما يلي:
- الدعم الهيكلي
- نقاط التثبيت
- نقل الأحمال
- الثبات البُعدي
- مقاومة التآكل
- وصلة ميكانيكية
قد يوفر الجزء المطاطي ما يلي:
- عزل الاهتزازات
- امتصاص الصدمات
- حركة مرنة
- تقليل الضوضاء
- ختم
- العزل الكهربائي
- حماية السطح
- الضغط المتحكم به
أثناء عملية التشكيل، يتدفق المطاط إلى الفراغ المحيط بالحشوات المُجهزة أو بينها. تعمل الحرارة والضغط على معالجة المركب بالحرارة والضغط، بينما يُنشئ نظام الربط التصاقًا عند سطح التماس بين المطاط والمعدن.
تختلف هذه العملية عن تجميع مكون مطاطي معالج مع جزء معدني لاحقاً. فعملية التشكيل بالحقن تُشكّل المطاط وتربطه خلال دورة الإنتاج نفسها.
المنتجات الشائعة المصبوبة بالحقن بين المطاط والمعدن
جلبات التعليق
تحتوي جلبات التعليق عادةً على أكمام معدنية داخلية وخارجية متصلة بطبقة مطاطية مصبوبة. يسمح المطاط بحركة متحكم بها مع عزل الاهتزاز والضوضاء.
تشمل تحديات الإنتاج ما يلي:
- الحفاظ على التمركز بين الأكمام المعدنية
- منع حركة الأداة أثناء الحقن
- ملء الفراغات الحلقية الضيقة
- التحكم في سمك المطاط
- تجنب الهواء المحبوس
- تحقيق ربط موحد حول الحشوة بالكامل
يُعد تصميم التركيبات والقوالب أمرًا بالغ الأهمية لأن التغييرات الطفيفة في موضع الإدخال يمكن أن تغير سمك المطاط وأداء المنتج.
حوامل المحرك والمعدات
تدعم قواعد التثبيت المطاطية المحركات والمضخات والضواغط والمعدات الصناعية مع تقليل الاهتزازات المنقولة.
قد تحتوي هذه المنتجات على:
- مسامير ملولبة
- ألواح فولاذية
- صواميل مدمجة
- الأكمام الداخلية
- حشوات متعددة ملتصقة
- قطع مطاطية سميكة
- الفراغات أو السمات الهندسية المضبوطة
تُؤدي المقاطع السميكة والحشوات المتعددة إلى مسارات تدفق معقدة. وقد يتطلب الأمر استخدام تقنية الشفط والحقن على مراحل لمساعدة المطاط على الوصول إلى المناطق البعيدة دون حبس الهواء.
وسادات مضادة للاهتزاز
تتكون وسادات منع الاهتزاز الملتصقة عادةً من كتلة مطاطية مع صفيحة معدنية واحدة أو اثنتين. وتُستخدم فتحات البراغي أو المسامير أو الحشوات الملولبة لتوصيل المنتج بالآلات أو الهياكل الداعمة.
يتطلب الإنتاج الموثوق وضعًا متسقًا للحشوات وتحكمًا دقيقًا في الزوائد حول الحواف المعدنية.
جلبات مطاطية ملتصقة
تُستخدم البطانات الصناعية في الآلات والمركبات والمعدات الزراعية وأنظمة التعليق. تحتوي بعض التصاميم على غلاف معدني واحد، بينما تضع تصاميم أخرى المطاط بين أنبوبين داخلي وخارجي متحدي المركز.
يجب أن يظل توزيع المادة منتظمًا حول الغلاف. قد يؤدي إدخال المادة بشكل غير مركزي إلى تفاوت في الصلابة وتلف المنتج قبل الأوان.
أختام ملتصقة
تدمج الأختام الملتصقة المطاط مع غسالة معدنية أو حلقة أو صفيحة أو هيكل تقوية.
يدعم المعدن المكون، بينما يوفر المطاط منطقة منع التسرب الوظيفية. تشمل متطلبات الإنتاج الأساسية ما يلي:
- هندسة إحكام دقيقة
- وميض منخفض
- تغطية مطاطية متناسقة
- تنظيف الأسطح المعدنية
- التصاق قوي بين المطاط والمعدن
- سُمك الضغط المُتحكم به
بكرات مطاطية
تحتوي بكرات المطاط على عمود معدني أو قلب أسطواني مغطى بالمطاط المصبوب. وتُستخدم في النقل والطباعة ومناولة المواد والمعدات الصناعية.
قد تتطلب المنتجات الطويلة تصميمات خاصة للمسارات وهياكل تثبيت لتوزيع المطاط بالتساوي على طول النواة.
عجلات ذات قلب معدني
قد تستخدم العجلات والأسطوانات الصناعية قلبًا فولاذيًا أو ألومنيوميًا ملتصقًا بطبقة خارجية من المطاط. يجب أن تتحمل هذه الطبقة الأحمال المتكررة والتشوه والدوران.
دليل تاسو لـ آلات حقن المطاط للإطارات الصلبة والعجلات الصناعية يشرح المتطلبات الإضافية للأجزاء المطاطية السميكة والقلوب المعدنية.
المكونات المطلية بالمطاط
يمكن أيضًا استخدام تقنية التشكيل بالحقن لتغطية مناطق محددة من المنتج المعدني بالمطاط لأغراض الإمساك أو التوسيد أو منع التسرب أو الحماية.
ومن الأمثلة على ذلك:
- أقواس مغلفة بالمطاط
- مقابض معدنية
- أجزاء دعم الكابلات
- نقاط توقف وقائية
- أقدام المعدات
- مثبتات مغلفة بالمطاط
- موصلات معززة
يجب أن تمنع عملية التغطية وتصميم القوالب وصول المطاط إلى الأسطح المعدنية التي يجب أن تظل مكشوفة.
أماكن استخدام الأجزاء المطاطية المعدنية
| الصناعة | المنتجات النموذجية | الوظيفة الرئيسية |
|---|---|---|
| السيارات | البطانات، وقواعد المحرك، وأجزاء نظام التعليق، والأختام المُلصقة | التحكم في الاهتزازات والحركة والإغلاق |
| الآلات الصناعية | حوامل المعدات، والبكرات، والمصدات، والوصلات | امتصاص الصدمات وتقليل الضوضاء |
| النقل بالسكك الحديدية | مكونات نظام التعليق، ومصدات الصدمات، وقواعد العزل | نقل الأحمال وعزل الاهتزازات |
| معدات البناء | جلبات وقواعد تثبيت ومكونات حماية شديدة التحمل | مقاومة الصدمات والاهتزازات |
| المضخات والضواغط | حوامل، وأغشية، وأجزاء مانعة للتسرب ملصقة | تقليل الاهتزازات وإحكام الإغلاق |
| معدات التدفئة والتهوية وتكييف الهواء | حوامل الضاغط ووسادات العزل | التحكم في الضوضاء والاهتزاز |
| الآلات الزراعية | البطانات والبكرات وأجزاء التخميد | مقاومة للصدمات وحركة مرنة |
| المعدات الكهربائية | حوامل عازلة وأجزاء ملتصقة واقية | العزل والحماية الميكانيكية |
تختلف متطلبات المنتج اختلافاً كبيراً بين الصناعات. يجب اختيار المركب المعدني المناسب، ونظام اللصق، وعملية التشكيل وفقاً لحمل التشغيل، ودرجة الحرارة، والتعرض للمواد الكيميائية، وبيئة الخدمة.
كيف تتم عملية قولبة حقن المطاط بالمعدن
1. تصنيع الحشوات المعدنية
تُصنع الحشوات المعدنية وفقًا للأبعاد والتفاوتات المطلوبة. وقد تشمل العمليات التشكيل بالضغط، والصب، والتشغيل الآلي، والتشكيل، أو اللحام.
يجب فحص الجزء الداخلي للتأكد من:
- الأبعاد
- تركيز
- عيوب السطح
- بروز
- التلوث النفطي
- الصدأ
- مخلفات اللحام
- حواف حادة
- التشوه
يمكن أن يؤثر التباين في أبعاد الحشوة على تحميل القالب وسماكة المطاط وشكل المنتج النهائي.
2. تحضير السطح
يجب تحضير الأسطح المعدنية قبل وضع مادة الربط. فالزيوت والأكسدة والغبار أو الملوثات الأخرى قد تمنع الالتصاق الجيد.
تختلف طرق التحضير باختلاف المعدن ونظام الربط. وقد تشمل ما يلي:
- إزالة الشحوم
- تنظيف
- السفع الرملي
- المعالجة الكيميائية
- تجفيف
- تفعيل السطح
ينبغي اتباع الإجراء المعتمد باستمرار. قد يؤدي الإفراط في التنظيف أو عدم التجفيف الكامل أو التلوث بعد التحضير إلى تقليل جودة الترابط.
3. تطبيق عامل الربط
يتم تطبيق نظام ربط متوافق على المناطق المعدنية التي ستتلامس مع المطاط.
يمكن إكمال الطلب عن طريق:
- رش
- تنظيف الأسنان بالفرشاة
- غمس
- التدحرج
- التوزيع الآلي
يجب أن يظل سمك الطلاء وتغطيته ثابتين. فزيادة كمية الطلاء قد تؤدي إلى تراكمه، بينما قد تترك التغطية غير الكاملة مناطق غير ملتصقة.
يجب تخزين الحشوات المُجهزة في ظل ظروف مُراقبة واستخدامها خلال فترة المعالجة المُعتمدة.
4. إدراج التحميل
يقوم المشغلون أو الروبوتات بوضع الحشوات المعدنية داخل القالب.
قد يستخدم القالب ما يلي:
- دبابيس تحديد الموقع
- حوامل مغناطيسية
- مشابك ميكانيكية
- تجهيزات زنبركية
- جيوب مصممة بشكل معين
- دعامات ملولبة
- حشوات قابلة للاستبدال
يجب أن تبقى كل قطعة في موضعها الصحيح أثناء إغلاق القالب، والتفريغ، والحقن.
5. إغلاق العفن والتنظيف بالمكنسة الكهربائية
بعد تحميل الحشوة، يتم إغلاق القالب وتثبيت حالة التثبيت المطلوبة.
قد يؤدي استخدام الفراغ إلى إزالة الهواء من التجويف. غالبًا ما تحتوي المنتجات المطاطية المعدنية على مساحات ضيقة حول الحشوات حيث يمكن أن ينحصر الهواء المزاح.
دليل إلى آلات تشكيل المطاط بالتفريغ يشرح كيف يؤثر إحكام إغلاق القالب، ووقت الإخلاء، ومستوى الفراغ على ملء التجويف.
6. حقن المطاط
يتم حقن المركب المُجهز من خلال الفوهة والمجرى والبوابة في تجويف القالب.
يجب أن يملأ ملف الحقن المنتج دون:
- تحريك الجزء الداخلي
- غسل عامل الربط
- طي مقاطع معدنية رقيقة
- حبس الهواء خلف الحشوة
- خلق نقاط ضعف في خط اللحام
- إنتاج وميض مفرط
تُعدّ سرعة الحقن متعددة المراحل مفيدة في كثير من الأحيان. إذ يمكن للآلة تقليل السرعة عندما تقترب المادة من الحشوات الحساسة أو مناطق نهاية التعبئة.
7. الفلكنة وتكوين الروابط
تعمل الحرارة والضغط على معالجة المطاط داخل القالب. ويتفاعل نظام الربط في ظل ظروف التشكيل المعتمدة، ويربط المطاط المعالج بسطح المعدن المُجهز.
يجب أن يكون الوقت ودرجة الحرارة كافيين لتصلب المطاط وتكوين الرابطة. قد يؤدي عدم كفاية التصلب إلى إضعاف المطاط أو السطح البيني، بينما يؤدي التصلب الزائد غير الضروري إلى تقليل كفاءة الإنتاج وقد يؤثر على خصائص المنتج.
8. فتح القالب وإزالة الأجزاء
بعد عملية الفلكنة، يتم فتح القالب وإزالة المكون الملتصق.
يجب عدم تطبيق قوة مفرطة على عملية إزالة القوالب:
- حواف مطاطية رقيقة
- الأسطح البينية المترابطة
- مسامير معدنية
- أقسام مرنة
- شفاه مانعة للتسرب
يمكن أن يؤدي الإزالة الآلية إلى تحسين الاتساق عندما يدعم شكل المنتج وهيكل القالب عملية إمساك موثوقة.
9. الفحص والاختبار
يتم فحص الأجزاء النهائية من حيث الأبعاد والمظهر وتغطية الربط والأداء الخاص بالمنتج.
تعتمد متطلبات الاختبار على التطبيق ومواصفات العميل.
لماذا تُستخدم عملية التشكيل بالحقن في تصنيع الأجزاء المطاطية المعدنية؟
توزيع المواد الخاضع للرقابة
يدفع ضغط الحقن المطاط الملدن عبر المساحات الضيقة وحول الحشوات المعقدة. ويمكن لتصميم قناة الحقن والبوابة المناسب أن يوفر تعبئة أكثر تجانسًا من وضع قوالب المطاط المتعددة يدويًا.
تحضير التسديدات المتكررة
تساعد عمليات التغذية والتلدين والقياس التلقائية في الحفاظ على ظروف المركب متسقة بين الدورات.
يُعد وزن الطلقة الثابت أمرًا مهمًا للمنتجات ذات السماكة المطاطية المتحكم بها أو ذات التجاويف المتعددة.
دعم هندسة الإدخال المعقدة
يمكن لعملية التشكيل بالحقن تشكيل المطاط حول الأكمام، والمسامير، والصفائح، والغسالات، وغيرها من الهياكل المدمجة.
لا تزال الهندسة المعقدة تتطلب مسارات تدفق مناسبة وتركيبات إدخال آمنة.
إنتاج متعدد التجاويف
يمكن إنتاج الأختام الصغيرة الملتصقة، والبطانات، وأجزاء التثبيت في قوالب متعددة التجاويف. وتُعدّ قنوات التوزيع المتوازنة ووضع الحشوات بشكل متكرر أمراً ضرورياً لضمان التناسق بين التجاويف.
إمكانات الأتمتة
يمكن أتمتة عمليات إدخال المواد، وتطبيق عامل الربط، والتشكيل، وفك القوالب، والفحص بشكل جزئي أو كلي.
يعتمد مستوى الأتمتة المناسب على:
- إدراج هندسة
- حجم المنتج
- زمن الدورة
- عدد التسوس
- الإنتاج
- التوجيه المطلوب
- عملية عامل الربط
- متطلبات التفتيش
تقليل الاعتماد على الأداء اليدوي
تقوم عملية حقن القوالب بقياس وتوزيع المركب تلقائياً، مما يقلل من التباين الناتج عن وزن ووضع القوالب الأولية يدوياً.
متطلبات الماكينة لتشكيل المطاط بالمعدن
ضغط حقن ثابت
يجب أن توفر الآلة ضغطًا كافيًا لتحريك المطاط حول الحشوات وداخل أقسام التجويف الضيقة.
يجب أن يظل الضغط قابلاً للتحكم بدلاً من أن يكون مرتفعاً فحسب. فالضغط المفرط قد يحرك الحشوات، أو يزيد من الزوائد، أو يدفع المطاط إلى مناطق غير مرغوب فيها.
سرعة الحقن متعدد المراحل
تتيح مراحل السرعة القابلة للبرمجة للعملية الاستجابة لأجزاء مختلفة من التجويف.
قد يستخدم الملف الشخصي النموذجي ما يلي:
- سرعة مضبوطة عبر الفوهة والمجرى
- تعبئة أسرع عبر الجزء المطاطي الرئيسي
- سرعة مخفضة حول الحشوات الحساسة
- تعبئة نهائية أبطأ لإخراج الهواء
ينبغي أن تتبع المراحل الفعلية اختبارات قصيرة المدى وتدفق المواد المرصود.
تتوفر المزيد من المعلومات في دليل ضغط وسرعة قولبة حقن المطاط.
قياس دقيق للتسديدات
قد يؤدي نقص المواد إلى ظهور أجزاء معدنية مكشوفة أو أجزاء مطاطية غير مكتملة. أما زيادة المواد فتزيد من الزوائد وتلوث العفن.
ينبغي أن يأخذ حجم التسديدات في الاعتبار ما يلي:
- منتجات مطاطية
- حجم العداء
- عدد التجاويف
- وسادة العملية
- الكثافة المركبة
تثبيت آمن
يؤثر ضغط الحقن على كامل المساحة المتوقعة للجزء المصبوب ونظام المجرى. يجب أن تحافظ قوة التثبيت على إغلاق القالب طوال عملية التعبئة والتصليد.
قد يؤدي سوء إغلاق القالب إلى ظهور زوائد على طول حافة المنتج أو حول الجزء المعدني الداخلي.
التلدين المستقر
تؤثر التغيرات في حالة المركب على التدفق والضغط والتلامس بين عامل الربط.
يساعد التغذية المتحكم بها ونقل المواد وفق نظام "الأولوية للأقدم" على الحفاظ على مدة إقامة أكثر قابلية للتنبؤ. نظام تغذية آلة حقن المطاط يشرح كيف يؤثر التغذية والتلدين على استقرار الكرة.
درجة حرارة القالب الموحدة
يمكن أن تؤدي الاختلافات في درجات الحرارة إلى عدم انتظام عملية التعبئة والتصلب وتكوين الروابط.
يجب أن يحافظ نظام التسخين على درجات حرارة ثابتة حول جميع التجاويف والحشوات. يمكن للأجزاء المعدنية الكبيرة امتصاص الحرارة وتغيير ظروف القالب الموضعية مؤقتًا، خاصة بعد بدء الإنتاج أو استئنافه.
التحكم في الفراغ والعادم
تعمل الحشوات المعدنية على تقسيم التجويف وتوفير أماكن إضافية لاحتجاز الهواء. وتساعد خاصية الشفط وفتحات التهوية الموضوعة بشكل صحيح على إزالة الهواء قبل أن يُحاصر بالمطاط المتقدم.
مدخل مناسب للقالب
يتطلب تحميل المكونات المعدنية مساحة كافية للمشغل أو الروبوت لوضع المكونات المعدنية بأمان ودقة.
ينبغي اختيار هيكل الآلة وفقًا لما يلي:
- اتجاه التحميل
- اتجاه فتح القالب
- مسار إزالة المنتج
- أدخل الوزن
- دخول الروبوت
- تخطيط المصنع
مراقبة العمليات
يمكن أن يساعد تسجيل ضغط الحقن، ووقت التعبئة، ودرجة حرارة القالب، ووقت المعالجة في تحديد التغيرات التدريجية.
قد تشير تغيرات منحنى الضغط إلى ما يلي:
- مشاكل موضع الإدراج
- قيود البوابة
- تباين لزوجة المركب
- فتحات تهوية مسدودة
- تغييرات حجم الطلقة
- المعالجة المبكرة
الآلات الرأسية مقابل الآلات الأفقية للقولبة بالإدخال
| اعتبار | التكوين الرأسي | التكوين الأفقي |
|---|---|---|
| موضع الإدخال | سهولة الوصول إلى قالب مواجه للأعلى | يعتمد ذلك على القالب واتجاه التحميل |
| ثبت التثبيت | يمكن أن تساعد الجاذبية في تثبيت بعض الحشوات | قد يلزم استخدام تجهيزات لمنع الحركة |
| الوصول الآلي | مناسب للطاولات الدوارة وروبوتات تحميل الإدخال | مناسب لأنظمة الأتمتة والناقلات المدمجة |
| إزالة المنتج | غالباً ما يتم إزالتها للأعلى | تتم إزالتها عادة أفقياً أو إلى الأسفل |
| هيكل القالب | مفيد للعديد من تطبيقات التشكيل بالحقن | مناسب لمنتجات محددة طويلة أو كبيرة أو مؤتمتة |
| تخطيط المصنع | مساحة أرضية أصغر في بعض التكوينات | سهولة التكامل مع خطوط الإنتاج الخطية في بعض الحالات |
لا ينبغي تحديد اتجاه الماكينة بناءً على اسم المنتج فقط. فهندسة القالب، وبنية القالب، والتشغيل الآلي، واتجاه فك القالب، كلها عوامل أكثر أهمية.
كما تقوم شركة TASU بتوريد ماكينات حقن المطاط الأفقية لمنتجات المطاط الصناعية وتكوينات الإنتاج الآلية.
اعتبارات تصميم القالب
تحديد موقع الإدراج والاحتفاظ به
يجب أن يحافظ القالب على كل قطعة في وضع قابل للتكرار.
ينبغي أن تمنع التركيبات الحركة دون إتلاف السطح المعدني أو التدخل في تدفق المطاط.
تشمل الأسئلة الحاسمة ما يلي:
- هل يمكن أن يتحرك الجزء الداخلي أثناء إغلاق القالب؟
- هل يمكن لضغط الحقن أن يدور أو يرفع؟
- هل التحميل غير الصحيح ممكن من الناحية الفيزيائية؟
- هل يستطيع المشغل تأكيد الاتجاه؟
- هل يمكن إزالة القطعة الداخلية بعد عملية التشكيل؟
- هل يمكن استبدال التركيبات عند تلفها؟
موقع البوابة
يحدد موقع البوابة كيفية اقتراب المطاط من القطعة المعدنية الداخلية.
قد يتسبب سوء وضع البوابة في:
- حركة الإدخال
- سماكة المطاط غير متساوية
- إزاحة عامل الربط
- انحباس الهواء
- خطوط التدفق المرئية
- مناطق اللحام الضعيفة
- فقدان الضغط المفرط
يجب ألا توجه البوابة تدفقًا عالي السرعة وغير متحكم فيه نحو حشوة رقيقة أو سطح مطلي.
توازن العداء
تحتاج القوالب متعددة التجاويف إلى مسارات تدفق متوازنة بحيث تتلقى كل تجويف حجمًا وضغطًا مماثلين من المواد.
قد تنتج الاختلافات بين التجاويف عن:
- أطوال مختلفة للعدائين
- أبعاد البوابة غير متساوية
- الاختلافات في درجة الحرارة
- تغيير موضع الإدخال
- فتحات تهوية مسدودة
- تراكم غير متناسق لعامل الربط
وضع فتحة التهوية
غالباً ما ينحصر الهواء خلف الحشوات أو عند إعادة اتصال جزأين من واجهات تدفق المطاط.
ينبغي مراعاة وضع فتحات التهوية بالقرب مما يلي:
- مناطق نهاية الردم
- أدخل الحواف
- جيوب عميقة
- الأقسام العمياء
- تقاطعات جبهة التدفق
- قطع مطاطية رقيقة
إن دليل تهوية قوالب المطاط يغطي هذا الدليل مواقع فتحات التهوية، وأعراض احتباس الهواء، ومتطلبات الصيانة.
التمدد الحراري للمعادن
يُدخل المعدن الحرارة داخل القالب وقد يتمدد أثناء عملية التصلب. لذا، ينبغي على مصممي الأدوات مراعاة أبعاد الحشوة، وملاءمة القالب، وظروف الإزالة عند درجة حرارة التشغيل.
تصريح وكيل الكفالة
ينبغي تجنب كشط مناطق الربط المُجهزة أثناء التحميل عند وضع القوالب.
قد يؤدي تراكم مادة الربط إلى تلوث التركيبات وتغيير موضع الحشوة. لذا، ينبغي تضمين سهولة الوصول للتنظيف في تصميم القالب.
إزالة القوالب
قد تتعرض منطقة التلامس للإجهاد أثناء إزالة المنتج. لذا، يجب أن تُطبّق أجهزة القذف ونقاط الإمساك القوة على مناطق مناسبة من الناحية الهيكلية.
متطلبات تحضير المطاط والمعادن
اختيار مركبات المطاط
يتم اختيار المركب وفقًا للمتطلبات التالية:
- صلابة
- مرونة
- مقاومة الحرارة
- مقاومة الزيت
- مقاومة المواد الكيميائية
- مقاومة للعوامل الجوية
- سلوك الانضغاط
- أداء الإرهاق
- توافق الربط
تشمل أنواع المطاط الشائعة EPDM وNBR والمطاط الطبيعي وCR وHNBR وFKM. وتؤثر التركيبة الكاملة - وليس نوع المطاط فقط - على سلوك الحقن والالتصاق.
اختيار المعادن
تشمل الحشوات شائعة الاستخدام الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم. وتختلف حالة السطح وطريقة تحضير اللصق باختلاف نوع المعدن.
يجب أن يكون المعدن متوافقًا مع:
- بيئة الخدمة
- الحمل الميكانيكي
- عملية معالجة السطح
- نظام الربط
- درجة حرارة القالب
- مقاومة التآكل المطلوبة
مساحة تخزين الإدخال
ينبغي حماية الحشوات المُجهزة من الغبار والزيوت والرطوبة والتعامل غير الضروري معها.
قد تشمل ضوابط التخزين ما يلي:
- حاويات مغطاة
- مدة صلاحية محددة
- تحديد الدفعة
- حدود درجة الحرارة والرطوبة
- استخدام أسبقية الدخول، أسبقية الخروج
- قفازات للتحميل اليدوي
عيوب شائعة في عملية تشكيل المطاط بالمعدن
| العيب | الأسباب المحتملة | الفحوصات الموصى بها |
|---|---|---|
| ينفصل المطاط عن المعدن | التلوث، أو استخدام عامل ربط غير مناسب، أو المعالجة غير الصحيحة | مراجعة عمليات التنظيف والطلاء والفلكنة |
| الترابط الجزئي | طلاء غير مكتمل أو هواء محبوس | افحص تغطية التوصيل، وفتحات التهوية، ونظام التفريغ. |
| حركة الإدخال | سرعة تعبئة مفرطة أو تركيب ضعيف | خفض السرعة المحلية وتحسين الاحتفاظ |
| منطقة معدنية مكشوفة | طلقة قصيرة، أو انحباس هواء، أو وضع إدخال غير صحيح. | تحقق من حجم الطلقات، والتهوية، والتحميل |
| ومضات حول الإدخال | الضغط المفرط، أو التركيب البالي، أو عدم ملاءمة القالب | افحص الضغط ومكونات الموقع وأسطح القالب |
| تفاوت في سمك المطاط | إدخال غير مركزي أو تحميل غير مستقر | تحقق من تآكل التركيبات وأبعاد الإدخال |
| علامة حرق خلف الإدخال | هواء مضغوط أو فتحة تهوية مسدودة | نظف فتحات التهوية وحسّن سرعة التعبئة النهائية |
| تراكم عامل الربط | الطلاء الزائد أو سوء التحكم في التطبيق | مراجعة سمك الطلاء وتنظيف القالب |
| بثور أو فقاعات | الرطوبة، أو الغاز المحتبس، أو المعالجة غير المناسبة | تحقق من جفاف الحشوة، والمركب، والتفريغ |
| إدخال التشوه | الضغط المفرط أو عدم كفاية دعم الحشوة | مراجعة ملف تعريف الحقن وتصميم التركيب |
| تمزق المطاط أثناء فك القالب | عدم اكتمال المعالجة أو عدم ملاءمة الإخراج | تحقق من شروط المعالجة وطريقة الإزالة |
| التباين من تجويف لآخر | عدم توازن العداء، أو اختلاف درجة الحرارة أو تفاوتها. | قارن كل تجويف وظروف العملية |
لا يقتصر الأمر على الانفصال المرئي فقط، فقد يكون هناك ضعف في الالتصاق تحت السطح، لذا يجب إجراء اختبارات وظيفية وفقًا لمواصفات المنتج.
مراقبة الجودة للأجزاء المعدنية المُلصقة بالمطاط
فحص المعادن الواردة
افحص المكونات المعدنية قبل التحضير والتشكيل.
تشمل الفحوصات المفيدة ما يلي:
- الأبعاد الحرجة
- حالة السطح
- تركيز
- التسطيح
- جودة الخيوط
- حالة اللحام
- حالة الطلاء أو التغطية
- نظافة الأجزاء
التحكم في عملية الربط
ينبغي أن تتضمن سجلات الإنتاج ما يلي:
- دفعة التنظيف
- عملية معالجة السطح
- دفعة عامل الربط
- وقت التقديم
- ظروف التجفيف
- مدة إدخال التخزين
- مشغل أو خط آلي
- عدد العفن والتجويف
فحص المنتج النهائي
تشمل الفحوصات الشائعة ما يلي:
- الأبعاد الكلية
- سمك المطاط
- موضع الإدخال
- تركيز
- فلاش
- عيوب السطح
- معدن مكشوف
- فراغات
- تغطية السندات
- وزن المنتج
- صلابة
اختبار قوة الترابط
تعتمد طريقة الاختبار المطبقة على تصميم المنتج ومتطلبات العميل.
تشمل التقييمات المحتملة ما يلي:
- اختبار السحب
- اختبار التقشير
- اختبار القص
- اختبار عزم الدوران
- التقطيع التخريبي
- اختبار الإجهاد
- اختبار الضغط
- اختبار الانحراف تحت الحمل
ينبغي أن تستند قيم الاختبار إلى مواصفات المنتج المعتمدة بدلاً من هدف عام يتم تطبيقه على كل مكون ملتصق.
مراجعة بيانات العملية
تتضمن سجلات القوالب المفيدة ما يلي:
- ضغط الحقن
- وقت الحقن
- سرعة التعبئة الفعلية
- حجم التسديدة
- وقت التلدين
- درجة حرارة القالب
- مستوى الفراغ
- وقت المعالجة
- وزن المنتج
- سبب الرفض
يساعد ربط نتائج الجودة ببيانات الآلة على التمييز بين مشكلة التشكيل ومشكلة تحضير الحشوة أو عامل الربط.
أنظمة قنوات التبريد للأجزاء الملحومة
تتصلب مادة العداء التقليدية مع المنتج المصبوب ويجب إزالتها بعد كل دورة.
تحافظ تقنية القنوات الباردة على درجة حرارة المركب داخل القناة أقل من درجة حرارة التصلب. وهذا يقلل من نفايات القنوات المتصلبة، خاصةً عندما:
- تكلفة المركب مرتفعة
- وزن العداء عامل مهم
- حجم الإنتاج كبير
- يحتوي القالب على تجاويف متعددة
- تتطلب إزالة العارضة عمالة إضافية
تتطلب أنظمة القنوات الباردة تحكمًا دقيقًا في درجة الحرارة وعزلًا مناسبًا بين القناة والقالب الساخن.
ينبغي أن تقارن الدراسة الاقتصادية بين المواد الموفرة وتكلفة الأدوات والصيانة وتعقيد العملية.
خيارات التشغيل الآلي
التحميل التلقائي للإدراج
تستطيع الروبوتات التقاط وتوجيه ووضع القطع المعدنية في القالب. وتُعدّ هندسة القطع المتكررة والتغذية الموثوقة ضرورية لأتمتة مستقرة.
الكشف عن التواجد والموقع
يمكن لأجهزة الاستشعار أو أنظمة الرؤية التأكد من وجود الحشوات ووضعها بشكل صحيح قبل إغلاق القالب.
يساعد هذا في منع ما يلي:
- تجاويف فارغة
- حشوات مزدوجة التحميل
- اتجاه غير صحيح
- تلف العفن
- المنتجات غير المرتبطة
تطبيق عامل الربط الآلي
يمكن للرش أو التوزيع المتحكم به تحسين اتساق الطلاء وتقليل التدخل اليدوي. ومع ذلك، يجب أن يتولى النظام إدارة عمليات التنظيف والتجفيف والرش الزائد.
إزالة القوالب تلقائيًا
بإمكان الروبوتات إزالة الأجزاء المصنعة ووضعها على تجهيزات التبريد أو السيور الناقلة أو محطات الفحص.
ينبغي على الملاقط تجنب السحب المباشر على سطح التلامس الحساس.
الفحص المباشر
قد تتكامل خطوط الإنتاج مع ما يلي:
- فحص النظر
- وزن المنتج
- التحقق من وجود الإدخال
- القياس الأبعادي
- الكشف عن المعادن
- وضع العلامات
- أنظمة التتبع
ينبغي أن تعالج الأتمتة حاجة إنتاجية محددة بدلاً من إضافة تعقيد غير ضروري.
المعلومات اللازمة لتكوين الجهاز
ينبغي على الشركات المصنعة تقديم المعلومات التالية قبل اختيار المعدات:
- رسم المنتج النهائي
- بيانات المنتج ثلاثية الأبعاد عند توفرها
- نوع مركب المطاط
- صلابة المطاط
- وزن جزئي
- إجمالي حجم التسديدات
- رسمة إدخال معدني
- نوع المعدن
- أدخل الوزن
- عدد الحشوات لكل منتج
- عدد تجاويف العفن
- أبعاد القالب
- مساحة التشكيل المتوقعة
- عملية عامل الربط
- وقت الفلكنة
- الناتج الإنتاجي المطلوب
- عيوب التشكيل الحالية
- طريقة التحميل بالإدراج
- طريقة إزالة القالب
- متطلبات الأتمتة
- معايير الجودة والاختبار
قد تكون هناك حاجة أيضًا إلى الحشوات الفعلية وعينات المطاط والقوالب الموجودة لتقييم العملية.
تاسو حلول قولبة حقن المطاط دمج المعدات والتغذية والحقن والفراغ وتصميم القنوات الباردة وتطوير عمليات القوالب لمنتجات المطاط الصناعية.
الأسئلة الشائعة
هل يمكن لآلة حقن المطاط أن تشكل المطاط مباشرة على المعدن؟
نعم. يتم وضع الحشوات المعدنية المُجهزة داخل القالب قبل حقن المطاط ومعالجته بالحرارة حولها.
ما هي المنتجات التي يمكن تصنيعها من خلال عملية حقن المطاط في المعدن؟
تشمل المنتجات الشائعة البطانات، وقواعد المحرك، والوسادات المضادة للاهتزاز، والأختام الملتصقة، والبكرات، والوصلات، وقواعد المعدات، والعجلات ذات النواة المعدنية.
لماذا ينفصل المطاط عن الحشوة المعدنية؟
تشمل الأسباب الشائعة وجود الزيت أو الأكسدة على المعدن، وعدم ملاءمة تحضير السطح، وعدم اكتمال تغطية عامل الربط، والتلوث بعد الطلاء، وظروف الفلكنة غير الصحيحة.
هل يمكن لضغط الحقن أن يحرك الحشوة المعدنية؟
نعم. يمكن أن تؤدي سرعة التدفق العالية أو عدم كفاية دعم التركيبة إلى تحريك أو تدوير أو تشويه الحشوة أثناء التعبئة.
هل يتطلب تشكيل المطاط بالمعدن استخدام الفراغ؟
لا يتطلب كل منتج استخدام التفريغ. من المرجح أن تستفيد الأجزاء ذات الحشوات المعقدة أو التجاويف العميقة أو مسارات التدفق المغلقة من إزالة الهواء بمساعدة التفريغ.
ما هي مركبات المطاط التي يمكنها الارتباط بالمعادن؟
يمكن استخدام مطاط الإيثيلين بروبيلين ديين مونومر (EPDM)، ومطاط النتريل بوتادين (NBR)، والمطاط الطبيعي، ومطاط الكولسترين (CR)، ومطاط النتريل بوتادين المهدرج (HNBR)، ومطاط الفلوروكربون (FKM)، ومركبات أخرى. وتعتمد التوافقية على تركيبة المطاط الكاملة، وطريقة تحضير المعدن، ونظام الربط.
هل ينبغي تطبيق عامل الربط يدوياً أم آلياً؟
كلا الطريقتين ممكنتان. يعتمد الاختيار الصحيح على شكل القطعة المضافة، ومتطلبات الطلاء، وحجم الإنتاج، وأهداف الاتساق.
كيف يمكن تقليل التباين في قوة الربط بين تجاويف الأسنان؟
تحقق من توازن قناة التغذية، ودرجة حرارة القالب، والتهوية، وأبعاد الحشوة، وتناسق الطلاء، وموضع الحشوة في كل تجويف.
هل يمكن استخدام قوالب الضغط الموجودة على آلة الحقن؟
يمكن تعديل بعض القوالب، بينما يتطلب البعض الآخر تغييرات في قنوات التوزيع، أو البوابات، أو فتحات التهوية، أو هياكل تثبيت الحشوات. ينبغي تقييم القالب قبل اختيار الآلة.
ما هو أفضل اتجاه للآلة بالنسبة للحشوات المعدنية؟
تُسهّل الآلات العمودية عملية وضع الحشوات يدويًا، بينما يمكن دمج الآلات الأفقية بكفاءة مع خطوط الإنتاج الآلية. ويُحدد هيكل القالب واتجاه التحميل نوع الآلة.
هل يمكن استخدام قنوات التبريد للمنتجات المطاطية المعدنية؟
نعم، عندما يكون المركب وتصميم القالب مناسبين. يمكن أن تقلل قنوات التوزيع الباردة من هدر المواد المعالجة في الإنتاج بكميات كبيرة.
ما هي المعلومات المطلوبة للحصول على عرض سعر للآلة؟
قم بتوفير رسومات المنتج والإضافات، ونوع المطاط، ووزن القطعة، وعدد التجاويف، وحجم القالب، ووقت المعالجة، وهدف الإنتاج، ومستوى الأتمتة المطلوب.
الخاتمة
تجمع عملية حقن المطاط في المعدن بين تحضير المركب، ومعالجة المعدن، ووضع الحشوة، وملء القالب، والتصليد، وتكوين الرابطة في نظام إنتاج واحد مُتحكم به. وتعتمد جودة الأجزاء على أسطح معدنية نظيفة، وتطبيق متسق لمادة الربط، وتثبيتات حشوة آمنة، وتدفق متوازن للمطاط، وظروف معالجة مستقرة.
شركة تاسو للتصنيع ماكينات قولبة حقن المطاط بالحقن الأوتوماتيكية بالكامل للبطانات، وقواعد منع الاهتزاز، والأختام المُلصقة، والبكرات الصناعية، وغيرها من منتجات المطاط والمعادن. لتقييم متطلباتك من حيث الحشوات، وهيكل القالب، والمركبات، والإنتاج., اتصل بـ TASU.
