


تجمع العوازل المركبة بين قلب عازل، ووصلات طرفية معدنية، وغلاف من مطاط السيليكون المصبوب. تتطلب هياكلها الطويلة، وواجهاتها الضيقة، ومسارات تدفقها الممتدة، تحضيرًا مستقرًا للمواد، وحقنًا مضبوطًا، وإزالة موثوقة للهواء.
مخصص ماكينة حقن المطاط للعوازل المركبة تقوم الآلة بحقن مطاط السيليكون الحراري المُجهز حول قضيب الألياف الزجاجية المقواة بالبلاستيك والمكونات المرتبطة به. يجب أن توزع الآلة المركب بالتساوي على سطح العازل دون ترك فراغات أو أجزاء غير مكتملة أو مناطق ضعيفة حول القلب.
يعتمد الإنتاج الناجح على أكثر من مجرد ضغط الحقن. يجب التحكم في حالة المركب، وإعداد قضيب الألياف الزجاجية المقواة بالبلاستيك، ومحاذاة القالب، وموضع البوابة، ومستوى الفراغ، وتوزيع درجة الحرارة، ووقت الفلكنة معًا.
تطوّر TASU ماكينات قولبة حقن المطاط مع أنظمة تحكم قابلة للبرمجة في التغذية، والتفريغ، والحقن، والمعالجة للعوازل المركبة وغيرها من منتجات المطاط التقنية.
ما هو العازل المركب؟
يستخدم العازل المركب - والذي يسمى أيضًا العازل البوليمري - مواد مختلفة لأداء وظائف كهربائية وميكانيكية وبيئية.
تشمل مكوناته الرئيسية عادةً ما يلي:
- قضيب أساسي من الألياف الزجاجية المقواة بالبلاستيك
- غلاف من مطاط السيليكون
- سقائف من مطاط السيليكون
- تركيبات طرفية معدنية
- هياكل منع التسرب أو هياكل الربط
يتحمل قضيب الألياف الزجاجية المقواة بالبلاستيك الحمل الميكانيكي. تربط التركيبات المعدنية العازل بالنظام الكهربائي، بينما يحمي الغلاف المصنوع من مطاط السيليكون المصبوب القلب ويشكل شكل الزحف المطلوب.
يُختار مطاط السيليكون عادةً للهيكل الخارجي لما يوفره من عزل كهربائي ومقاومة للعوامل الجوية ومرونة. وتعتمد خصائص المركب الدقيقة على التركيبة ومعايير المنتج المطلوبة.
عوازل مركبة مصنعة بتقنية قولبة حقن المطاط
يمكن تهيئة معدات حقن المطاط لعدة تصميمات للعوازل المركبة.
عوازل التعليق
تُستخدم العوازل المعلقة في خطوط النقل والتوزيع العلوية. ويتطلب هيكلها ذو القضبان الممتدة والأغطية المتكررة تغطية مطاطية موحدة على طول القلب.
عوازل الشد
تتحمل العوازل المشدودة الأحمال الميكانيكية عند تغيير اتجاه الموصلات أو عند انتهائها. ويتطلب الربط والختم حول نقاط التوصيل النهائية عناية خاصة.
عوازل أعمدة الخطوط
تدعم تصميمات أعمدة الخطوط الموصلات في وضع ثابت. تختلف أبعاد المنتج وترتيب السقيفة وهياكل التركيب وفقًا لمستوى الجهد وتصميم النظام.
عوازل أعمدة المحطة
تُستخدم عوازل أعمدة المحطات في المحطات الفرعية والمعدات الكهربائية. وقد تتطلب أبعاد المنتج الأكبر حجماً زيادة في حجم الحقن، وقوالب أطول، وأنظمة مناولة متخصصة.
عوازل السكك الحديدية
تستخدم أنظمة كهربة السكك الحديدية عوازل مركبة ذات أبعاد وهياكل تثبيت خاصة بكل تطبيق. يجب أن تتوافق معدات الإنتاج مع طول المنتج وشكل القالب والإنتاج المطلوب.
صناديق مانعات الصواعق
يمكن أيضًا تشكيل أغلفة مطاط السيليكون حول قلب أو مجموعة مانعات الصواعق. يجب أن تبقى المكونات الداخلية في وضعها الصحيح أثناء إغلاق القالب والحقن.
قضبان عازلة ومكونات كهربائية
يمكن تطبيق نفس مبادئ التشكيل على القضبان المغطاة بالسيليكون، والموصلات الكهربائية، ومكونات العزل المركبة الأخرى.
لماذا تُستخدم تقنية قولبة الحقن في صناعة العوازل المركبة؟
تغطية موحدة من مطاط السيليكون
يدفع ضغط الحقن مطاط السيليكون المُجهز حول قضيب الألياف الزجاجية المقواة بالبلاستيك (FRP) وإلى داخل تجاويف القالب. ويساعد التعبئة المُتحكم بها على الحفاظ على تغطية متجانسة للمنتج.
تكوين ملامح معقدة للسقيفة
تحتوي قوالب العوازل المركبة على تجاويف متكررة وحواف رقيقة ومسارات تدفق طويلة. ويمكن لعملية التشكيل بالحقن إعادة إنتاج هذه التفاصيل عند تصميم البوابات والمجاري والفتحات بشكل صحيح.
تحضير التسديدات المتكررة
توفر أنظمة التغذية والقياس الآلية توصيلًا أكثر اتساقًا للمواد مقارنةً بالشحنات المُعدة يدويًا.
يُعد حجم الرش الثابت أمراً مهماً لأن عدم كفاية المواد يمكن أن يؤدي إلى عدم اكتمال عملية الرش، في حين أن زيادة المواد تزيد من الوميض وتلوث العفن.
تغليف قضبان الألياف الزجاجية المقواة بالبلاستيك (FRP) المتحكم به
يجب أن يغطي الغلاف المطاطي سطح القضيب المقصود دون ترك مناطق مكشوفة أو فراغات داخلية.
يحدد توسيط القضيب ومحاذاة القالب ما إذا كان سمك السيليكون يظل ثابتًا حول المحيط.
أتمتة الإنتاج
يمكن للمعدات الحديثة تنسيق ما يلي:
- التغذية المركبة
- قياس اللقطات
- إغلاق القوالب
- التنظيف بالمكنسة الكهربائية
- الحقن
- الفلكنة
- قالب مفتوح
- إزالة المنتج
يقلل التشغيل الآلي من الاعتماد على التوقيت اليدوي ويدعم سجلات الإنتاج القابلة للتكرار.
الإنتاج متعدد المحطات
قد تحدّ فترات الفلكنة الطويلة من الإنتاج عندما تخدم وحدة حقن واحدة قالبًا واحدًا فقط. تسمح المعدات متعددة المحطات لقوالب مختلفة بالمرور بمراحل الحقن والمعالجة والفتح والتفريغ في الوقت نفسه.
تعتمد الطاقة الإنتاجية الفعلية على حجم المنتج، وحجم الحقن، وعدد القوالب، ووقت المعالجة، ومتطلبات المناولة.
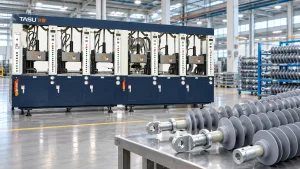
مطاط السيليكون الحراري لتشكيل العوازل المركبة
يُستخدم مطاط السيليكون المعالج بدرجة حرارة عالية بشكل شائع في صناعة أغلفة العوازل المركبة المصبوبة.
على عكس المواد البلاستيكية الحرارية، لا ينصهر سيليكون HTV ثم يتصلب ببساطة. يتم تليين المركب وتليينه قبل حقنه في قالب ساخن، حيث يخضع لعملية فلكنة غير قابلة للعكس.
تشمل الخصائص المهمة للمركب ما يلي:
- اللزوجة
- سلامة الحرق
- سلوك العلاج
- خصائص التدفق
- توزيع الحشو
- شروط التخزين
- اتساق الدفعة
- الخصائص الكهربائية المطلوبة
- الخصائص الميكانيكية المطلوبة
يجب ضبط إعدادات الماكينة وفقًا لمركب الإنتاج الفعلي. قد تتطلب تركيبات السيليكون المختلفة درجات حرارة مختلفة للأسطوانة، وسرعات لولبية، وملامح حقن، وظروف معالجة مختلفة.
دليل إلى تلدين المطاط في قولبة الحقن يشرح كيف يؤثر التغذية والقص ودرجة الحرارة ووقت الإقامة على حالة المركب.
عملية تصنيع العوازل المركبة
1. فحص قضبان الألياف الزجاجية المقواة بالبلاستيك
يجب فحص قضيب القلب قبل عملية التشكيل.
قد تشمل عمليات التدقيق ما يلي:
- القطر
- استقامة
- حالة السطح
- طول
- نظافة
- أضرار ظاهرة
- نهاية التحضير
- التوافق مع تركيب القالب
قد يكون من الصعب توسيط قضيب منحني أو غير متناسق الأبعاد داخل القالب.
2. تجميع التركيب النهائي
يتم تركيب الوصلات المعدنية الطرفية وفقًا لتصميم المنتج المعتمد وعملية التجميع.
يجب فحص التجميع للتأكد من:
- الطول الإجمالي
- تنسيق
- تركيز
- حالة الاتصال
- نظافة الأسطح
- الوضع بالنسبة للقالب
يجب ألا يتعارض هيكل التركيب مع إغلاق القالب أو تدفق السيليكون.
3. تحضير السطح
يتم تنظيف مناطق الربط لقضيب FRP والمكونات ذات الصلة وإعدادها وفقًا لعملية التصنيع المعتمدة.
يمكن أن يؤثر الزيت والغبار والرطوبة والتلوث الناتج عن التعامل مع المنتج على الواجهة بين الغلاف المصنوع من السيليكون واللب.
يجب حماية القضبان المُجهزة من التلوث قبل تحميلها.
4. تحديد الموقع الأساسي
يتم تحميل مجموعة القضبان في القالب ودعمها بواسطة هياكل تحديد المواقع المخصصة.
يجب أن تتضمن التجهيزات ما يلي:
- قم بتوسيط القضيب
- منع الانحناء
- التحكم في الوضع المحوري
- مقاومة قوى الحقن
- تجنب إتلاف الأسطح المُجهزة
- السماح بإزالة القوالب بشكل موثوق
قد تتطلب المنتجات الطويلة عدة نقاط دعم لمنع الانحراف.
5. إغلاق القالب
يُغلق القالب حول مجموعة القلب. يجب التحكم في سرعة وقوة الإغلاق لحماية القضيب والوصلات ومكونات القالب.
يمكن استخدام أجهزة الاستشعار أو الفحوصات الميكانيكية للتأكد من وضع المنتج بشكل صحيح قبل التثبيت الكامل.
6. التنظيف بالمكنسة الكهربائية وإزالة الهواء
يبقى الهواء داخل كل تجويف قالب فارغ. ويخلق قضيب الألياف الزجاجية المقواة بالبلاستيك والشكل الهندسي المتكرر مناطق إضافية قد ينحصر فيها الهواء.
تعمل عملية التفريغ على إزالة الهواء قبل الحقن وتساعد مطاط السيليكون على الوصول إلى الأجزاء الضيقة حول النواة.
تاسو دليل آلة تشكيل المطاط بالتفريغ يشرح كيف يؤثر إحكام إغلاق القالب ووقت الإخلاء ومستوى الفراغ على جودة التعبئة.
7. حقن مطاط السيليكون
يتم حقن مطاط السيليكون الحراري الملدّن من خلال نظام العداء والبوابة.
قد تستخدم عملية الحقن مراحل متعددة من الضغط والسرعة من أجل:
- املأ العداء الرئيسي
- قم بتوزيع المواد على طول المنتج
- قم بتشكيل تجاويف السقيفة
- حماية الموقع الأساسي
- قلل ضغط الهواء قرب نهاية عملية التعبئة
يعتمد الشكل الصحيح على طول القالب، وترتيب البوابات، وحجم الحقن، ولزوجة المركب.
8. الفلكنة
تعمل الحرارة المنبعثة من القالب على معالجة مطاط السيليكون المحيط باللب.
يجب أن تبقى درجة الحرارة متجانسة بشكل كافٍ في جميع أنحاء القالب. قد تؤدي المناطق الباردة إلى عدم اكتمال عملية التصلب، بينما قد تتسبب درجات الحرارة الموضعية المرتفعة في تصلب مبكر أثناء التعبئة.
9. فتح القالب وإخراجه من القالب
بعد عملية الفلكنة، يتم فتح القالب وإزالة العازل المركب.
تحتاج المنتجات الطويلة إلى دعم محكم أثناء إزالتها لمنع الانحناء أو الالتواء أو تلف الحواف الرقيقة للسقيفة.
10. الفحص والاختبار
يتم فحص المنتجات النهائية وفقًا لخطة الجودة الخاصة بالشركة المصنعة ومتطلبات المنتج المعمول بها.
قد يشمل الفحص ما يلي:
- الأبعاد الكلية
- هندسة السقيفة
- حالة السطح
- فلاش
- المناطق الأساسية المكشوفة
- فراغات أو فقاعات
- سمك الغلاف
- حالة الواجهة
- محاذاة التركيب النهائي
ينبغي أن تتبع الاختبارات الكهربائية والميكانيكية مواصفات العميل أو معايير الصناعة المعمول بها.
متطلبات الآلات لإنتاج العوازل المركبة
سعة حقن كافية
يجب أن تغطي سعة الحقن غلاف مطاط السيليكون وحجم قناة التوزيع والبدل المطلوب للعملية.
ينبغي أن يستند اختيار الآلة إلى الحجم الفعلي للقولبة وليس إلى طول العازل فقط.
قد يؤدي استخدام وحدة حقن كبيرة الحجم إلى زيادة مدة بقاء المادة في الجسم. أما عدم كفاية السعة فقد يتطلب مراحل حقن متعددة أو يمنع التعبئة الكاملة.
ضغط حقن ثابت
تؤدي مسافات التدفق الطويلة وتكرار عمليات التفريغ إلى مقاومة كبيرة. يجب أن يحافظ نظام الحقن على حركة المواد بشكل متحكم به طوال مرحلة التعبئة.
لا يضمن الضغط الأقصى العالي وحده نتائج جيدة. يجب أيضاً تقييم القيود المفروضة على الفوهة، والمجرى، والبوابة، والتجويف.
سرعة الحقن القابلة للبرمجة
يساعد التحكم متعدد المراحل في السرعة على إدارة تدفق المواد عبر أجزاء مختلفة من القالب.
قد يستخدم الملف الشخصي النموذجي ما يلي:
- تعبئة مضبوطة للقناة
- توزيع أسرع عبر المساكن الرئيسية
- انخفاض السرعة عبر الأجزاء الرقيقة من السقيفة
- تعبئة نهائية أبطأ للمساعدة في خروج الهواء
يمكن لاختبار الحقن القصير أن يكشف كيف ينتقل السيليكون عبر القالب وأين ينحصر الهواء.
إن دليل ضغط وسرعة قولبة حقن المطاط يوفر طريقة إعداد منظمة.
نظام شفط موثوق
يجب أن تقوم آلة قولبة حقن العوازل المركبة بتنسيق إغلاق القالب، والتفريغ، والحقن.
تشمل المكونات المهمة لنظام التفريغ ما يلي:
- مضخة تفريغ الهواء
- خزان تفريغ
- صمامات التحكم
- مستشعرات الفراغ
- مكونات منع التسرب في القوالب
- خراطيم التوصيل
- التوقيت القابل للبرمجة
- أجهزة إنذار التسرب
لا يمكن لمضخة أكبر أن تعوض عن تلف الأختام أو سوء تصميم قنوات الإخلاء.
تسخين القالب بشكل موحد
تتطلب القوالب الطويلة توزيعًا متساويًا لدرجة الحرارة على طول المنتج بالكامل.
يمكن أن يؤدي التسخين غير المتساوي إلى:
- معدلات شفاء مختلفة
- تباين اللزوجة الموضعي
- تعبئة غير مكتملة
- عدم اتساق السطح
- صعوبة في إزالة القالب
- تشوه المنتج
تتيح مناطق التسخين المستقلة للمشغلين مراقبة وضبط أقسام مختلفة من القالب.
التلدين المتحكم به
يجب أن يصبح سيليكون HTV ناعمًا ومتجانسًا بدرجة كافية للحقن دون أن يبدأ في التصلب بشكل كبير داخل الأسطوانة.
تشمل الضوابط المهمة ما يلي:
- أبعاد التغذية
- سرعة فائقة
- درجة حرارة البرميل
- ضغط خلفي
- وقت التلدين
- حجم اللقطة
- زمن بقاء المادة
تساعد تغذية FIFO في الحفاظ على تسلسل المواد بشكل أكثر قابلية للتنبؤ أثناء الإنتاج المستمر.
هيكل تثبيت ثابت
يجب أن يحافظ نظام التثبيت على إغلاق القالب الطويل بإحكام أثناء عملية الحقن والتصلب.
قد يؤدي عدم كفاية التثبيت أو عدم انتظام دعم القالب إلى ما يلي:
- فلاش
- فصل القالب
- سماكة متفاوتة للطبقة الرقيقة
- إزاحة النواة
- تآكل مبكر للعفن
ينبغي تقييم قوة التثبيت جنبًا إلى جنب مع مساحة التجويف المتوقعة، ومساحة القناة، وضغط الحقن.
دعم ومحاذاة القالب الطويل
قد تكون قوالب العوازل المركبة أطول من القوالب المستخدمة للمكونات المطاطية الصغيرة. يجب أن تحافظ ألواح الماكينة وهياكل دعم القوالب على محاذاتها خلال دورات التسخين والتثبيت المتكررة.
التنسيق بين المحطات المتعددة
قد تخدم وحدة الحقن المتنقلة عدة محطات قوالب. فبينما يتم حقن قالب واحد، يمكن للمحطات الأخرى مواصلة عملية الفلكنة أو الفتح أو التفريغ.
يمكن لهذا التكوين تحسين استخدام المعدات عندما يكون وقت المعالجة أطول بكثير من وقت الحقن.
تاسو أنظمة قولبة حقن منتجات المطاط تتضمن هذه الأنظمة تكوينات متعددة المحطات لمنتجات المطاط المصبوب المختلفة.
تصميم القوالب للعوازل المركبة
تخطيط العداء
يحدد تصميم قناة التغذية كيفية وصول السيليكون إلى مناطق مختلفة من التجويف الطويل.
ينبغي أن يقلل النظام من فقدان الضغط المفرط مع توزيع المواد بشكل يمكن التنبؤ به عبر المنتج.
موقع البوابة
يؤثر موضع البوابة على:
- تعليمات التعبئة
- موقع خط اللحام
- حركة الهواء
- توزيع الضغط
- تحميل القلب
- أعمال إزالة البوابة
- مظهر السطح
قد يؤدي سوء وضع البوابة إلى توجيه قوة مادية مفرطة ضد قضيب الألياف الزجاجية المقواة بالبلاستيك أو حبس الهواء في أجزاء بعيدة من السقيفة.
محاذاة التجويف
يجب أن تتطابق أقسام القالب العلوية والسفلية بدقة للحفاظ على تناسق هندسة الهيكل والسقيفة.
ينبغي فحص مكونات المحاذاة للتأكد من عدم وجود تآكل كجزء من الصيانة الوقائية.
هيكل التمركز بالقضيب
يجب أن يثبت نظام التمركز قضيب الألياف الزجاجية المقواة بالبلاستيك في الموضع المقصود دون ترك علامات غير مقبولة أو التدخل في تغطية المطاط.
يمكن أن يؤدي تآكل التركيبات تدريجياً إلى اختلاف في سمك الهيكل حتى عندما تظل إعدادات الماكينة دون تغيير.
تهوية القوالب
توفر فتحات التهوية مسارات لخروج الهواء والغازات التي يتم إزاحتها أثناء التعبئة.
قد يلزم وجود فتحات تهوية للعوازل المركبة بالقرب من:
- حواف السقيفة
- مواقع نهاية التدفق
- وصلات القضبان
- وصلات طرفية
- تقاطعات جبهة التدفق
- أقسام التجويف البعيدة
يمكن أن تتسبب فتحات التهوية المسدودة في حدوث حروق وفقاعات وعدم اكتمال عملية التخلص من الجلد الميت.
إن دليل تهوية قوالب المطاط يتناول هذا التقرير موقع فتحات التهوية وصيانتها بمزيد من التفصيل.
العزل الحراري
يساعد العزل بين أقسام القالب الساخنة ومناطق القنوات التي يتم التحكم في درجة حرارتها على الحفاظ على الحدود الحرارية المقصودة.
قد يتسبب سوء العزل في حدوث تصلب مبكر داخل البوابات أو قنوات الجري.
هيكل فك القالب
قد تتمزق أو تتشوه الأغطية الرقيقة أثناء إزالة المنتج. لذا، ينبغي تصميم أسطح القوالب وتسلسل الفتح وتجهيزات دعم المنتج بما يتناسب مع الشكل الفعلي للعازل.
أنظمة قنوات التبريد لتشكيل العوازل
تتصلب الشفرات المطاطية التقليدية مع المنتج ويجب إزالتها بعد كل دورة.
يحافظ نظام القناة الباردة المطاطية على المادة داخل القناة تحت حالة الفلكنة الخاصة بها بينما يتصلب المركب داخل التجويف.
تشمل الفوائد المحتملة ما يلي:
- تقليل نفايات العدائين المعالجين
- انخفاض استهلاك المواد
- تقليل أعمال إزالة العوارض
- متطلبات طلقات فعالة أقل
- تحسين أتمتة الإنتاج
تتطلب قنوات التسميد الباردة تحكماً دقيقاً في درجة الحرارة. قد تتسبب البقع الساخنة الموضعية أو العزل الضعيف في التصلب المبكر وانسداد القنوات.
كامل دليل نظام العداء البارد المطاطي يشرح توازن العداء، والعزل، والتحكم في العملية.
عيوب شائعة في قولبة العوازل المركبة
| العيب | الأسباب المحتملة | الفحوصات الموصى بها |
|---|---|---|
| سقيفة غير مكتملة | عدم كفاية الحقن، أو وجود بوابة مقيدة، أو المعالجة المبكرة | تحقق من حجم الطلقات وحالة المواد والقناة |
| فقاعة هواء | ضعف في نظام الشفط، أو تسريب، أو انسداد في فتحة التهوية | افحص الأختام ومستوى الفراغ وحالة فتحات التهوية |
| علامة حرق | الهواء المضغوط أو سرعة التعبئة النهائية المفرطة | نظف فتحات التهوية واضبط مرحلة الحقن النهائية |
| وميض مفرط | الضغط العالي، أو عدم كفاية التثبيت، أو سوء ملاءمة القالب | مراجعة أسطح الضغط والتثبيت والفصل |
| قضيب FRP مكشوف | انزياح اللب أو عدم اكتمال التعبئة | تحقق من تجهيزات التمركز وتدفق المواد |
| سماكة الغلاف غير متساوية | قضيب مثني، أو تركيبات مهترئة، أو عدم محاذاة القالب | افحص استقامة القضيب ومحاذاة القالب |
| علامة التدفق السطحي | عدم استقرار عملية التلدين أو سرعة دوران غير مناسبة | مراجعة حالة المواد وسرعة الحقن |
| واجهة أساسية ضعيفة | التلوث، أو الهواء المحتبس، أو التحضير غير المناسب | تحقق من التنظيف والتحضير والتنظيف بالمكنسة الكهربائية |
| دموع متساقطة | سوء فك القالب أو عدم كفاية المعالجة | مراجعة حالة العلاج وطريقة الإزالة |
| المعالجة غير الكافية محليًا | عدم انتظام درجة حرارة القالب أو عدم كفاية الوقت | قياس توزيع درجة الحرارة |
| إغلاق البوابة | مركب معالج قبل الأوان | تحقق من درجة حرارة العداء ووقت بقائه |
| وزن المنتج المتغير | عدم اتساق التغذية أو قياس الطلقات | فحص التغذية والتلدين والقياس |
ينبغي تتبع العيوب خلال العملية بأكملها. قد يؤدي رفع ضغط الحقن إلى إخفاء مشكلة التعبئة مؤقتًا مع زيادة الوميض أو إزاحة اللب.
إن دليل استكشاف الأخطاء وإصلاحها في قولبة حقن المطاط يوفر فحوصات إضافية للقطات القصيرة والفقاعات والوميض ومشاكل المعالجة.
منع انحباس الهواء حول قضيب الألياف الزجاجية المقواة بالبلاستيك
تُعد مصائد الهواء من بين أهم مخاطر التشكيل لأن قضيب القلب يقسم تدفق المواد ويخلق مناطق تلامس ضيقة.
قد تشمل الوقاية الفعالة ما يلي:
- موقع البوابة الصحيح
- قنوات عداء متوازنة
- تنظيف فتحات التهوية الخاصة بالعفن
- إحكام إغلاق القوالب بشكل موثوق
- وقت إخلاء كافٍ
- مستوى الفراغ المُراقب
- سرعة الحقن الأولية المتحكم بها
- انخفاض سرعة التعبئة النهائية
- لزوجة المركب المستقر
- التمركز الصحيح للقضيب
يعمل نظام التفريغ والتهوية معًا. يقوم نظام التفريغ بإزالة الهواء قبل الحقن، بينما توفر فتحات التهوية مسارات خروج للهواء والغازات المتحركة أثناء التعبئة.
مراقبة العمليات وإمكانية تتبعها
يستفيد إنتاج العوازل المركبة من تسجيل قيم العملية الفعلية بدلاً من الاعتماد فقط على إعدادات الآلة المحفوظة.
تشمل السجلات المفيدة ما يلي:
- دفعة مركبة
- دفعة من قضبان الألياف الزجاجية المقواة بالبلاستيك
- حجم التسديدة
- وقت التلدين
- وقت الحقن
- ذروة ضغط الحقن
- الحقنة الفعلية
- مستوى الفراغ
- وقت الإخلاء
- درجات حرارة منطقة العفن
- وقت الفلكنة
- وزن المنتج
- محطة القوالب
- سبب الرفض
يمكن أن تشير منحنيات الضغط المستقرة إلى إمكانية تكرار تحضير المواد وملء التجويف. وقد تكشف التغيرات التدريجية عن انسداد في فتحات التهوية، أو اختلاف في اللزوجة، أو تقييد في فتحات التهوية، أو تآكل في التركيبات.
إن دليل مراقبة عملية قولبة حقن المطاط يشرح كيفية مراجعة بيانات الضغط والوقت ودرجة الحرارة والمنتج معًا.
مراقبة الجودة للعوازل المركبة المقولبة
الفحص البصري
افحص المساكن والحظائر بحثًا عن:
- فقاعات
- الحروق
- دموع
- علامات التدفق
- تلوث
- فلاش
- مناطق غير مكتملة
- المادة الأساسية المكشوفة
الفحص البُعدي
قد تشمل الأبعاد الحرجة ما يلي:
- الطول الإجمالي
- قطر الغلاف
- قطر السقيفة
- تباعد السقيفة
- سمك الغلاف
- وضع التركيب النهائي
- استقامة المنتج
فحص الواجهة
ينبغي تقييم الواجهة بين غلاف السيليكون وقضيب FRP وفقًا لخطة التصنيع والفحص المعتمدة.
قد لا يكشف الفحص البصري وحده عن الفراغات الداخلية.
الاختبارات الميكانيكية والكهربائية
تعتمد متطلبات الاختبار على تصميم المنتج، ومتطلبات العميل، والمعايير المعمول بها. ينبغي على المصنّعين استخدام أساليب معتمدة بدلاً من اختبار عام واحد يُطبق على جميع العوازل المركبة.
إمكانية تتبع الدفعات
ينبغي أن تربط سجلات الإنتاج كل دفعة نهائية بما يلي:
- مركب السيليكون
- قضبان اللب
- وصلات طرفية
- قالب
- آلة
- إعدادات العملية
- نتائج الفحص
- مشغل أو وردية إنتاج
تساعد إمكانية التتبع في عزل نطاق الإنتاج المتأثر في حالة اكتشاف مشكلة في المواد أو العمليات لاحقًا.
تحسين كفاءة إنتاج العوازل المركبة
موازنة وقت الحقن والتصلب
لا تستغرق عملية الحقن عادةً سوى جزء من دورة التشكيل الكلية. وقد تبقى عملية الفلكنة هي الجزء الأكبر من حيث الوقت المطلوب.
تسمح التكوينات متعددة المحطات لنظام الحقن بخدمة قالب آخر بينما تستمر المنتجات التي تم ملؤها مسبقًا في التصلب.
توحيد تحضير القضبان
يؤدي التحضير المتسق للقوالب إلى تقليل التباين قبل بدء دورة التشكيل.
ينبغي أن تشمل الإجراءات الموثقة التنظيف والمناولة والتخزين والتحميل.
مراقبة مستوى الفراغ الفعلي
قد لا يكشف استخدام وقت إخلاء ثابت فقط عن التسرب. يوفر رصد مستوى الفراغ المُحقق معلومات أفضل حول إحكام إغلاق القالب وحالة النظام.
صيانة فتحات التهوية والبوابات
تؤدي فتحات التهوية المسدودة والبوابات غير المعالجة جزئياً إلى زيادة مقاومة التعبئة. ويساعد التنظيف المنتظم في الحفاظ على نطاق العملية المعتمد.
تقليل تأخيرات إزالة القوالب
ينبغي أن يكون للمنتجات الطويلة طريقة إزالة محددة ودعامات مناسبة. فالمعالجة غير المنظمة تزيد من وقت الدورة ومخاطر تلف المنتج.
التحكم في انقطاعات الإنتاج
قد يؤدي بقاء المركب داخل نظام الحقن الساخن أثناء التوقف الطويل إلى تغيير لزوجته أو احتراقه.
ينبغي أن تحدد إجراءات إعادة التشغيل والإيقاف كيفية مسح النظام وإعادته إلى الإنتاج المستقر.
دليل إلى تحسين وقت دورة قولبة حقن المطاط يغطي هذا التقرير عمليات المعالجة والتداول والاختناقات المتعلقة بالعفن.
المعلومات المطلوبة قبل اختيار الآلة
ينبغي على مصنعي العوازل المركبة توفير ما يلي:
- رسم المنتج
- نوع العازل
- الطول الإجمالي للمنتج
- أبعاد السقيفة والمسافة بينها
- قطر قضيب FRP
- أبعاد تركيب الأطراف
- مركب مطاط السيليكون
- وزن الغلاف المطاطي
- حجم العداء
- حجم اللقطة المطلوبة
- أبعاد القالب
- ترتيب البوابة
- عدد تجاويف العفن
- وقت الفلكنة
- الناتج المستهدف
- متطلبات الجودة المطبقة
- تاريخ العيوب الحالي
- معلومات عن العفن الموجود
- متطلبات الأتمتة
- مساحة مصنع متاحة
إن توفير رسم القالب وبيانات المركب الفعلية يسمح بتقييم الآلة والقالب والعملية معًا.
توفر شركة TASU منتجات متكاملة حلول قولبة حقن المطاط يشمل ذلك تكوين المعدات، وتغذية المركبات، والتحكم في الفراغ، وقنوات التبريد، وهيكل القالب، وأتمتة الإنتاج.
الأسئلة الشائعة
ما نوع المطاط المستخدم في صناعة أغلفة العوازل المركبة؟
يُستخدم مطاط السيليكون الحراري بشكل شائع. يجب أن تتوافق التركيبة الدقيقة مع متطلبات المنتج الكهربائية والميكانيكية والبيئية ومتطلبات التشكيل.
هل يمكن لآلة حقن المطاط القياسية إنتاج عوازل مركبة؟
يجب أن تتمتع الآلة بسعة حقن مناسبة، ومساحة كافية للقالب، ونظام تحكم في درجة الحرارة، وقدرة على التفريغ، ودعم للقالب الطويل وقلب الألياف الزجاجية المقواة بالبلاستيك. قد تتطلب المعدات القياسية تكوينًا خاصًا بالتطبيق.
لماذا يُعد الفراغ مهمًا في قولبة العوازل المركبة؟
قد يؤدي تصميم القضيب والغطاء إلى حبس الهواء أثناء التعبئة. ويقلل الفراغ من كمية الهواء داخل القالب المغلق قبل الحقن.
ما الذي يسبب عدم اكتمال عملية تصنيع أغطية مطاط السيليكون؟
تشمل الأسباب الشائعة عدم كفاية حجم الحقن، وضيق البوابات، وانسداد فتحات التهوية، وانخفاض تدفق المواد أو المعالجة المبكرة.
لماذا تظهر الفقاعات حول قضيب الألياف الزجاجية المقواة بالبلاستيك؟
تشمل الأسباب المحتملة تسرب العفن، وعدم كفاية الفراغ، والرطوبة المحتبسة، والأسطح الملوثة، أو سوء وضع فتحات التهوية.
هل يمكن لضغط الحقن العالي أن يحل مشكلة عدم اكتمال عملية التعبئة؟
ليس بمفرده. يجب فحص قيود المجرى، وضعف التلدين، وانسداد الفتحات، والتصلب المبكر قبل زيادة الضغط.
كيف يتم الحفاظ على قضيب الألياف الزجاجية المقواة بالبلاستيك في المنتصف؟
يستخدم القالب تجهيزات تثبيت ودعم مخصصة. قد يؤدي تآكل هذه التجهيزات، أو عدم دقة أبعاد القضبان، أو انحناء القضبان إلى تفاوت في سمك الغلاف.
هل يمكن لنظام التبريد البارد أن يقلل من هدر السيليكون؟
نعم. يمكن لنظام التغذية الباردة المصمم بشكل صحيح أن يحافظ على المادة داخله غير معالجة بين دورات الصب. وتعتمد الملاءمة على نوع المركب وتصميم القالب.
لماذا تُعد سرعة الحقن متعددة المراحل مفيدة؟
تُنتج أقسام القالب المختلفة مقاومة تدفق متفاوتة. ويساعد التحكم التدريجي في السرعة على ملء الهيكل الطويل والهياكل الرقيقة دون ضغط هواء مفرط أو حركة في القلب.
هل يمكن لوحدة حقن واحدة أن تخدم عدة قوالب عازلة؟
نعم. يمكن لنظام الحقن المتنقل أن يعمل مع محطات متعددة عندما يتم تصميم الآلة وتسلسل الإنتاج وفقًا لهذا التكوين.
ما الذي يحدد زمن دورة العازل المركب؟
تشمل العوامل الرئيسية تحضير الحقن، والتفريغ، والحقن، والفلكنة، وفتح القالب، وإزالة المنتج، وتنظيف القالب.
ما هي المعلومات المطلوبة للحصول على عرض سعر للآلة؟
قم بتوفير رسومات المنتج والقالب، ونوع المركب، ووزن الحقن، وقطر القضيب، وأبعاد القالب، ووقت المعالجة، والإنتاج المستهدف، والأتمتة المطلوبة.
الخاتمة
تتطلب عملية تشكيل العوازل المركبة تلدينًا متجانسًا للسيليكون، وتحديدًا دقيقًا لموضع القلب، وتدفقًا متوازنًا للمواد، وإزالة موثوقة للهواء، وتصلبًا موحدًا. يجب أن تدعم الآلة الشكل الهندسي الكامل للمنتج، بدلًا من أن يتم اختيارها بناءً على قوة التثبيت أو أقصى حجم حقن فقط.
شركة تاسو للتصنيع آلات حقن المطاط العازل المركب مع أنظمة تحكم قابلة للبرمجة في الحقن، والتفريغ، ودرجة الحرارة، والإنتاج متعدد المحطات. لتقييم رسم العازل، ومركب السيليكون الحراري، والقالب، ومتطلبات الإنتاج،, اتصل بـ TASU.
