


يؤثر زمن دورة قولبة حقن المطاط بشكل مباشر على إنتاجية الماكينة، ومتطلبات العمالة، واستهلاك الطاقة، وتكلفة القطعة الواحدة. قد يؤدي تقليل بضع ثوانٍ من عملية إنتاج مستقرة وعالية الحجم إلى تحقيق مكاسب إنتاجية ملموسة، ولكن تقصير مرحلة واحدة دون تقييم جودة المنتج قد يزيد من الهدر، والزوائد، وعدم اكتمال المعالجة، أو توقف الماكينة عن العمل.
لا تقتصر الدورة الكاملة على الحقن والتصليد فحسب، بل تشمل أيضاً تغذية المواد، والتلدين، وإعداد الحقن، وإغلاق القالب، والتفريغ، والتعبئة، والمعالجة، وفتح القالب، وإزالة الأجزاء، وتنظيف القالب، وكلها تساهم في وقت الإنتاج الفعلي.
تُجرى بعض العمليات بالتتابع، بينما تتداخل عمليات أخرى. على سبيل المثال، قد تُجهز وحدة الحقن الحقنة التالية بينما يُكمل قالبٌ تم حقنه سابقًا عملية الفلكنة. ويمكن للمعدات متعددة المحطات أن تُقلل وقت الانتظار بشكلٍ أكبر من خلال السماح لوحدة حقن واحدة بخدمة عدة قوالب في مراحل مختلفة من دورة الإنتاج.
لذلك تبدأ عملية التحسين الفعالة بقياس كل مرحلة وتحديد نقطة الاختناق الحقيقية.
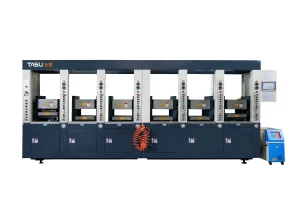
شركة تاسو للتصنيع ماكينات قولبة حقن المطاط مع أنظمة تحكم قابلة للبرمجة للتغذية والحقن والتفريغ والفلكنة ومحطات متعددة لمنتجات المطاط المختلفة ومتطلبات الإنتاج.
ما هو وقت دورة قولبة حقن المطاط؟
زمن دورة قولبة حقن المطاط هو الفترة الزمنية اللازمة لإكمال دورة إنتاج واحدة وبدء الدورة المتكررة التالية.
قد تتضمن الدورة النموذجية ما يلي:
- تغذية المطاط
- التلدين المركب
- قياس اللقطات
- تحضير القالب
- إدراج التحميل
- إغلاق القالب وتثبيته
- إخلاء بالتفريغ
- حقن المطاط
- الضغط
- الفلكنة
- قالب مفتوح
- إخراج المنتج أو إزالته
- إزالة الفلاش أو العداء
- تنظيف العفن
- الاستعداد للدورة القادمة
ينبغي قياس الدورة في ظل ظروف الإنتاج العادية بدلاً من قياسها من خلال تجربة واحدة سريعة بشكل غير عادي.
يجب تسجيل بدء التشغيل، وتغيير المواد، وتنظيف القوالب، والصيانة المخططة، ووقت التوقف غير المخطط له بشكل منفصل عند حساب الإنتاج اليومي.
لماذا يُعدّ وقت الدورة مهمًا؟
يؤثر وقت الدورة على العديد من تكاليف الإنتاج:
- عدد القطع المنتجة في الساعة
- استخدام الآلات
- العمالة المطلوبة لكل
- الطاقة المستخدمة لكل دفعة إنتاج
- القدرة على التوصيل
- مخزون العمل قيد التنفيذ
- توافر العفن
- تكلفة كل مكون مصبوب
لا تكون دورة الإنتاج الأقصر ذات قيمة إلا عندما تظل جودة المنتج مقبولة.
قد يؤدي الإعداد العدواني الذي ينتج عنه المزيد من اللقطات القصيرة، والوميض، والفراغات الداخلية، أو المنتجات غير المعالجة بشكل كافٍ، إلى تقليل دورة الماكينة المعروضة مع زيادة التكلفة الحقيقية للإنتاج.
لذلك ينبغي تقييم كفاءة الإنتاج باستخدام عدد الأجزاء المقبولة في الساعة بدلاً من دورات الماكينة وحدها.
مراحل دورة قولبة حقن المطاط النموذجية
| مرحلة الدورة | المتغيرات الرئيسية | مصدر شائع للتأخير |
|---|---|---|
| تغذية المواد | حجم الشريط، ومعدل التغذية، وقبضة الأسطوانة | انزلاق أو انقطاع الرضاعة |
| التلدين | سرعة البرغي، ودرجة الحرارة، وحجم الحقنة | فترة تعافي طويلة |
| تحضير القالب | التنظيف، عامل الفصل، وتحميل الحشوة | المناولة اليدوية |
| إغلاق القوالب | الشوط والسرعة ومحاذاة القالب | حركة بطيئة غير ضرورية |
| التنظيف بالمكنسة الكهربائية | إحكام إغلاق القالب، وسعة المضخة، والمستوى المستهدف | التسريب أو وقت التنظيف المفرط بالمكنسة الكهربائية |
| الحقن | السرعة والضغط واللزوجة وتصميم جهاز التزحلق | مقاومة عالية للتدفق |
| الفلكنة | سلوك معالجة المركب، ودرجة حرارة القالب، وسماكة الجزء | بدل أمان مفرط |
| قالب مفتوح | الضربة والسرعة | حركة أطول من اللازم |
| إزالة الأجزاء | تصميم المنتج، والإخراج، والتشغيل الآلي | صعوبة في إزالة القالب |
| تنظيف العفن | مادة الوميض، والبقايا، وعامل التحرير | التنظيف اليدوي المتكرر |
يساعد هذا التحليل في تحديد المجالات التي ستؤدي فيها التغييرات إلى فائدة قابلة للقياس.
كيفية حساب ناتج الإنتاج
يمكن حساب تقدير الإنتاج الأساسي من وقت الدورة المعتمد:
عدد الدورات في الساعة = 3600 ÷ زمن الدورة بالثواني
بالنسبة لقالب متعدد التجاويف:
عدد القطع في الساعة = عدد الدورات في الساعة × عدد التجاويف × إنتاجية التصنيع
على سبيل المثال، قالب ذو أربعة تجاويف يعمل بدورة مدتها 180 ثانية يكون له إنتاج نظري قدره:
- 3600 ÷ 180 = 20 دورة في الساعة
- 20 × 4 = 80 قطعة مصبوبة في الساعة
إذا كان معدل إنتاج المنتج المقبول هو 95%، فإن الناتج العملي يكون تقريبًا:
- 80 × 0.95 = 76 قطعة مقبولة في الساعة
لا يشمل هذا التقدير تنظيف العفن، أو تغييرات المواد، أو الصيانة، أو فترات راحة المشغلين، أو التوقفات غير المخطط لها. يجب أن يعتمد تخطيط الطاقة الإنتاجية الفعلية على بيانات الإنتاج التي تم جمعها على مدار وردية عمل كاملة.
تحديد نقطة الاختناق الحقيقية في دورة الزمن
إن تغيير العديد من الإعدادات في وقت واحد يجعل من الصعب تحديد أي تعديل حسّن العملية أو أضر بها.
ابدأ بتسجيل الوقت اللازم لكل مرحلة:
- وقت التغذية
- وقت التلدين
- وقت تحضير القالب
- وقت الإغلاق
- وقت التنظيف بالمكنسة الكهربائية
- وقت الحقن
- وقت الفلكنة
- أوقات العمل
- وقت إزالة جزء
- وقت التنظيف
لا تمثل المرحلة الأطول دائماً العائق الوحيد.
قد تتسبب عملية قصيرة في تأخيرات إذا لم تتداخل مع عمليات أخرى. على سبيل المثال، قد تمنع عملية تحميل القوالب اليدوية البطيئة القالب من الإغلاق حتى بعد أن تكون الآلة قد جهزت الحقنة التالية.
يمكن أن يساعد تسجيل الفيديو وبيانات دورة وحدة التحكم المنطقية القابلة للبرمجة (PLC) وملاحظات المشغل في فصل وقت تشغيل الآلة عن وقت الانتظار اليدوي.
تحسين تغذية المواد
يسمح التغذية المستقرة لوحدة الحقن بتحضير الجرعة التالية دون انقطاع.
قد ينتج تأخر التغذية عن:
- عرض غير متناسق للشريط المطاطي
- سماكة الشريط المفرطة
- طي المواد
- انزلاق بكرة التغذية
- قنوات التوجيه المسدودة
- معدل تغذية غير صحيح
- مركب بارد أو صلب
- بكرات مهترئة
- أجهزة استشعار التغذية غير الموثوقة
يمكن أن يؤدي توحيد أبعاد الشريط وحالة المواد إلى تقليل الانقطاعات دون تغيير معايير الحقن أو المعالجة.
كما يقلل التغذية الآلية من الاعتماد على توقيت المشغل أثناء الإنتاج المستمر.
دليل تاسو إلى نظام تغذية حقن المطاط FIFO يشرح كيف يدعم التغذية المتحكم بها إعداد اللقطات المتكررة والإنتاج متعدد المحطات.
تقليل وقت التلدين وتحضير الكرات
ينبغي أن تعمل عملية التلدين على تليين وتجانس المركب دون توليد حرارة قص مفرطة أو معالجة مبكرة.
يتأثر وقت التلدين بما يلي:
- تصميم البرغي
- سرعة فائقة
- درجة حرارة البرميل
- لزوجة المركب
- أبعاد شريط التغذية
- حجم التسديدة
- ضغط خلفي
- سعة وحدة الحقن
- حالة البرغي والماسورة
قد يؤدي زيادة سرعة البرغي إلى تقصير وقت تحضير الطلقة، ولكن السرعة المفرطة يمكن أن تولد حرارة إضافية وتقلل من سلامة الاحتراق.
قد يؤدي رفع درجة حرارة الأسطوانة إلى تحسين تدفق المركب، ولكن درجة الحرارة المفرطة يمكن أن تسبب تغيرات في اللزوجة أو احتراق الجزيئات أو انسداد الفوهة.
الهدف هو الحصول على لقطة قابلة للتكرار يتم إعدادها ضمن دورة الإنتاج المتاحة - وليس مجرد أقصر وقت ممكن لاستعادة البرغي.
كلما أمكن، ينبغي تلدين الحقنة التالية أثناء إتمام عملية الفلكنة في القالب السابق. إذا استغرقت عملية التلدين وقتًا أطول من عملية التصلب، تصبح وحدة الحقن هي العامل المحدد للسرعة.
تحسين إغلاق وفتح القوالب
غالباً ما تتضمن عملية تصنيع القوالب وقتاً يمكن تجنبه خارج نطاق الإنتاج.
مراجعة:
- ضربة فتح القالب
- شوط إغلاق القالب
- وضعيات الحركة السريعة والبطيئة
- إعدادات الحماية من العفن
- تراكم ضغط التثبيت
- شوط القاذف
- استجابة أجهزة السلامة
- متطلبات وصول المشغل
لا يحتاج القالب إلا إلى أن يفتح بما يكفي لإزالة المنتج بأمان، وتحميل الأجزاء الداخلية، والفحص.
تزداد مسافة الفتح المفرطة مع كل دورة دون تحسين جودة المنتج. ومع ذلك، فإن تقليل مسافة الفتح بشكل مفرط قد يؤدي إلى صعوبة الوصول أو تلف المنتج أثناء إزالته.
يمكن في كثير من الأحيان إغلاق القالب باستخدام أسلوب أسرع، يليه مرحلة حماية مضبوطة بضغط منخفض قرب الإغلاق النهائي. يجب أن تكون المرحلة البطيئة طويلة بما يكفي لحماية القالب، ولكن دون إطالة دورة التصنيع بلا داعٍ.
تحسين وقت التفريغ
تعمل عملية التشكيل بمساعدة الفراغ على إزالة الهواء من التجويف المغلق قبل أو أثناء عملية الحقن.
يؤدي إطالة وقت التفريغ إلى زيادة مدة الدورة دون تحسين جودة المنتج بالضرورة. أما عدم كفاية الوقت فقد يؤدي إلى احتباس الهواء وظهور فقاعات أو علامات احتراق أو نقص في كمية المنتج.
يعتمد وقت التنظيف بالمكنسة الكهربائية على:
- حجم التجويف
- إحكام إغلاق القوالب
- تصميم قناة التفريغ
- سعة المضخة
- أبعاد الخرطوم
- استجابة الصمام
- مستوى الفراغ المطلوب
- هندسة المنتج
ينبغي أن تراقب الآلة مستوى الفراغ الفعلي بدلاً من الاعتماد فقط على مؤقت ثابت.
إذا تعذر الوصول إلى مستوى الفراغ المستهدف بسرعة، فافحص موانع التسرب والخراطيم والوصلات والصمامات الخاصة بالقالب قبل زيادة وقت الإخلاء.
قلل وقت الحقن بحرص
تؤثر سرعة الحقن على سرعة امتلاء التجويف، ولكن السرعة القصوى نادراً ما تكون الإعداد الصحيح لكل مرحلة.
قد تؤدي السرعة المفرطة إلى:
- الهواء المحبوس
- علامات الحروق
- فلاش
- حركة الإدخال
- ضغط ذروة مرتفع
- الحرارة الناتجة عن القص المفرط
- تدفق مواد غير مستقر
قد يؤدي الحقن البطيء جدًا إلى:
- المعالجة المبكرة
- لقطات قصيرة
- خطوط التدفق المرئية
- ضعف تكوين خط اللحام
- تفاصيل سطحية غير مكتملة
يمكن للحقن متعدد المراحل أن يحسن كلاً من وقت التعبئة وجودتها:
- سرعة مضبوطة عبر الفوهة والمجرى
- تعبئة أسرع من خلال التجويف الرئيسي
- سرعة مخفضة حول الحشوات الحساسة
- تعبئة نهائية أبطأ للسماح بخروج الهواء
يمكن لاختبارات اللقطات القصيرة تحديد مواضع حدوث تحولات السرعة.
إن دليل ضغط وسرعة قولبة حقن المطاط يوفر عملية إعداد واستكشاف أخطاء مفصلة.
قيود التحكم في العداء والبوابة
تؤدي الممرات الضيقة والبوابات الصغيرة ومسارات التدفق الطويلة إلى زيادة فقدان الضغط ووقت التعبئة.
تشمل علامات مقاومة التدفق المفرطة ما يلي:
- ضغط حقن عالي
- سرعة الحقن الفعلية المنخفضة
- تجاويف بعيدة غير مكتملة
- ارتفاع سريع في ضغط الدم
- احتراق المواد
- عدم توازن تجاويف الأسنان
- انسداد متكرر للبوابة
قد يؤدي زيادة الضغط إلى دفع المادة عبر بوابة ضيقة، ولكنه قد يؤدي أيضًا إلى حدوث وميض وزيادة إجهاد القالب.
يجب أن يتطابق تصميم العداء والبوابة:
- لزوجة المركب
- إجمالي حجم التسديدات
- طول التدفق
- عدد التجاويف
- سمك المنتج
- سعة وحدة الحقن
- سلوك الاحتراق
ينبغي التحقق من صحة تغييرات القوالب باستخدام بيانات جودة المنتج الفعلية وبيانات الضغط.
تحسين وقت الفلكنة
تُعتبر عملية الفلكنة غالباً أطول مرحلة في عملية قولبة حقن المطاط.
يُتيح تقليل وقت المعالجة إمكانية كبيرة لتقليل وقت دورة الإنتاج، ولكن عدم كفاية المعالجة قد يؤثر على:
- صلابة
- خصائص الشد
- مجموعة الضغط
- الثبات البُعدي
- قوة الترابط
- مقاومة للحرارة
- أداء المنتج على المدى الطويل
ينبغي تحديد وقت المعالجة باستخدام بيانات معالجة المركب، وسماكة المنتج، ودرجة حرارة القالب، واختبار المنتج النهائي.
العوامل المؤثرة على وقت الفلكنة
- تركيبة مطاطية
- نظام المعالجة
- درجة حرارة القالب
- درجة حرارة المركب بعد الحقن
- سمك المنتج
- حشوات معدنية
- موضع التجويف
- كفاءة نقل الحرارة
- الخصائص الفيزيائية المطلوبة
قد يؤدي رفع درجة حرارة القالب إلى تقصير عملية الفلكنة، ولكنه قد يقلل أيضًا من سلامة الاحتراق، ويؤثر على التعبئة، ويخلق معالجة غير متساوية في المنتجات السميكة.
تجنب وقت الأمان المفرط
تتضمن إعدادات الإنتاج أحيانًا فترة معالجة طويلة لأن العملية الأصلية لم يتم التحقق من صحتها بشكل كامل.
يمكن للتجارب المضبوطة أن تحدد ما إذا كان هذا البدل ضرورياً.
قلل وقت المعالجة تدريجيًا وتحقق مما يلي:
- صلابة المنتج
- الأبعاد
- حالة السطح
- العلاج الداخلي
- قوة الترابط
- أداء الضغط
- الخصائص الميكانيكية المطلوبة
لا توافق على فترة علاج أقصر بناءً على المظهر الخارجي فقط.
إن دليل عملية فلكنة المطاط يشرح العلاقة بين درجة الحرارة والوقت والتشابك.
تحسين تجانس درجة حرارة القالب
قد تتطلب درجة حرارة القالب غير المتساوية وقت معالجة أطول لضمان وصول أبرد تجويف أو أكثر جزء سمكًا إلى حالة المعالجة المطلوبة.
يمكن أن ينتج تغير درجة الحرارة عن:
- تصميم المدفأة
- عناصر التسخين التالفة
- وضع غير مناسب للمستشعر
- عزل غير كافٍ
- تلامس غير متساوٍ للعفن
- التبريد بالقرب من حافة القالب
- حشوات معدنية باردة
- أسطح نقل الحرارة الملوثة
قم بقياس درجات حرارة القالب الفعلية في عدة مواقع بدلاً من الاعتماد فقط على شاشة وحدة التحكم.
قد يسمح تحسين التجانس بتقليل وقت المعالجة المعتمد دون رفع نقطة الضبط الإجمالية.
استخدم تقنية العداء البارد
يحافظ نظام العداء البارد المطاطي على المركب داخل العداء تحت ظروف المعالجة الرئيسية بينما يتصلب المطاط في تجاويف القالب.
يمكن لتقنية القنوات الباردة المصممة بشكل صحيح أن:
- تقليل نفايات العدائين المعالجين
- تقليل أعمال إزالة العدائين
- دعم الإنتاج الآلي
- تحسين توزيع المواد في تجاويف متعددة
- تقليل خطوات التعامل مع القوالب
- تحسين استخدام المواد
تتطلب أنظمة القنوات الباردة تحكمًا دقيقًا في درجة حرارة القنوات، والعزل، وتصميم البوابات، وانقطاعات الإنتاج.
إنها لا تقلل تلقائيًا من وقت المعالجة الكيميائية داخل المنتج، ولكنها يمكن أن تقلل من عمليات المعالجة الثانوية والوقت المرتبط بإزالة مادة الصب المعالجة.
اقرأ المزيد في دليل نظام العداء البارد المطاطي.
تحسين تهوية العفن
يمكن أن تؤدي فتحات التهوية المسدودة أو الموضوعة بشكل غير صحيح إلى إبطاء عملية ملء العفن وزيادة معدلات الرفض.
قد يؤدي سوء التهوية إلى:
- مصائد الهواء
- علامات الحروق
- لقطات قصيرة
- فقاعات
- ضغط حقن عالي
- تفاصيل سطحية غير مكتملة
يمكن للمشغلين التعويض عن طريق تقليل سرعة الحقن أو إطالة دورات العادم، مما يزيد من وقت الإنتاج.
يسمح الموقع الصحيح للتهوية والتنظيف الروتيني بنمو العفن خلال فترة العملية المقصودة.
إن دليل تهوية قوالب المطاط يشرح هذا النص كيفية وضع فتحات التهوية، وتحديد مصائد الهواء وصيانتها.
تقليل وقت إزالة الأجزاء
قد تصبح إزالة المنتج هي العائق الرئيسي بعد تحسين عملية الحقن والمعالجة.
تشمل العوامل المؤثرة على وقت فك القالب ما يلي:
- مرونة المنتج
- قصات الشعر الجانبية
- نسيج القالب
- تصميم القاذف
- أدخل البنية
- فلاش
- حالة فصل القالب
- وصول المشغل
- درجة حرارة المنتج
- معدات مناولة الأجزاء
تشمل التحسينات المحتملة ما يلي:
- مواضع القاذف المُحسّنة
- إطلاق بمساعدة الهواء
- أجهزة الطلبات الخارجية الأوتوماتيكية
- التعامل مع الروبوتات
- تحسين وصول المشغل
- تقليل شوط فتح القالب غير الضروري
- تحكم أفضل في الفلاش
- تجهيزات تحميل الإدخال القياسية
يجب ألا تؤدي التغييرات الناتجة عن إزالة القالب إلى تشويه المنتج أو إتلاف أسطح منع التسرب.
تقليل عدد مرات تنظيف العفن
يؤدي التنظيف المتكرر إلى تعطيل الإنتاج وخفض الإنتاجية الفعالة.
تشمل الأسباب الشائعة ما يلي:
- دخول اللهب إلى فتحات التهوية
- عامل فصل القالب المفرط
- مطاط معالج في مناطق العدائين
- مركب ملوث
- أبعاد فتحات التهوية غير مناسبة
- أسطح الفصل المتضررة
- حجم اللقطة غير صحيح
ينبغي أن تستند فترات التنظيف إلى حالة العفن الفعلية واتجاهات العيوب.
إن منع التراكم أكثر فعالية من محاولة تقصير عملية التنظيف بعد حدوث التلوث بالفعل.
استخدام تقنية حقن المطاط متعددة المحطات
يمكن للمعدات متعددة المحطات تقليل وقت انتظار وحدة الحقن عن طريق فصل الحقن عن عملية الفلكنة.
خلال إحدى مراحل الإنتاج:
- يتم وضع المطاط في أحد القوالب
- قالب آخر يكمل عملية التصلب
- ينفتح قالب ثالث
- محطة أخرى تخضع لإزالة جزء منها
- تقوم وحدة الحقن بتحضير أو إيصال الجرعة التالية
يُعد هذا الترتيب مفيدًا بشكل خاص عندما تستغرق عملية الفلكنة وقتًا أطول بكثير من الحقن.
قد تشمل المزايا ما يلي:
- زيادة استخدام وحدة الحقن
- عملية التشكيل المتوازية
- زيادة الإنتاج لكل نظام حقن
- تحسين تنسيق وقت المعالجة
- تقليل وقت الانتظار بين اللقطات
- إمكانات أتمتة أكبر
ينبغي أن يتناسب عدد المحطات مع وقت المعالجة، ووقت الحقن، ووقت التعامل مع القالب، وسعة الحقن، والإنتاج المطلوب.
قد يؤدي إضافة محطات دون موازنة هذه العوامل إلى خلق اختناق جديد في التغذية أو الحقن أو إزالة المنتج.
تاسو حلول قولبة حقن المطاط الجمع بين التغذية بنظام FIFO، والحقن المتنقل، وتصميم نظام التغذية الباردة، والتشغيل متعدد المحطات.
الإنتاج أحادي المحطة مقابل الإنتاج متعدد المحطات
| العامل | آلة أحادية المحطة | آلة متعددة المحطات |
|---|---|---|
| وحدة الحقن | مخصص لقالب واحد | يخدم العديد من محطات القوالب |
| انتظار الفلكنة | قد تنتظر وحدة الحقن | يمكن حقن قوالب أخرى |
| هيكل المعدات | أبسط | أكثر تعقيدا |
| تنسيق الإنتاج | مباشر | يتطلب جدولة المحطة |
| إمكانات الأتمتة | متوسط إلى مرتفع | عالية |
| الأنسب لـ | إنتاج مرن أو بكميات أقل | الإنتاج المتكرر بكميات متوسطة وعالية |
| القيد الرئيسي | الانتظار خلال دورات المعالجة الطويلة | متطلبات تخطيط ومعدات أعلى |
يعتمد الاختيار الصحيح على حجم الإنتاج، ووقت المعالجة، وكمية القوالب، ومزيج المنتجات، وتصميم المصنع.
أتمتة العمليات المتكررة
يمكن للأتمتة أن تقلل من التباين في العمليات التي تعتمد على توقيت المشغل.
تشمل مجالات الأتمتة المحتملة ما يلي:
- تغذية المطاط
- إدراج التحميل
- حركة العفن
- التحكم في المكنسة الكهربائية
- قذف الأجزاء
- إزالة الروبوت
- نقل عبر السيور الناقلة
- فحص النظر
- تسجيل المعلمات
ينبغي أن تعالج الأتمتة قيود الإنتاج المقاسة.
لن يؤدي تركيب الروبوت إلى تحسين الإنتاج إذا ظلت عملية الفلكنة هي العائق الرئيسي، وإذا انتهت عملية إزالة المنتج بالفعل قبل اكتمال عملية المعالجة.
قياس فعالية المعدات بشكل عام
لا يُظهر وقت الدورة وحده الأداء الإنتاجي الكلي.
تشمل المؤشرات المفيدة ما يلي:
- زمن الدورة النظري
- متوسط وقت الدورة الفعلي
- عدد القطع المقبولة في الساعة
- معدل الرفض
- توافر الآلة
- وقت التوقف المخطط له
- توقف غير مخطط له
- عدد مرات تنظيف العفن
- نفايات المواد
- ساعات العمل لكل دفعة
قد تنتج آلة سريعة ذات توقفات متكررة عددًا أقل من الأجزاء المقبولة مقارنة بعملية أبطأ قليلاً ولكنها مستقرة.
تتبع الأداء على مدار نوبات العمل الكاملة ودفعات الإنتاج بدلاً من اختيار أسرع دورة فردية.
مشاكل شائعة في زمن الدورة
| المشكلة | السبب المحتمل | فحص مُوصى به |
|---|---|---|
| يؤدي التلدين إلى تأخير الدورة التالية | بطء استعادة البرغي أو التغذية غير المستقرة | تحقق من شرائط التغذية وسرعة البرغي ودرجة حرارة الأسطوانة |
| وقت التنظيف بالمكنسة الكهربائية مفرط | تسرب العفن أو انسداد خط التفريغ | افحص الأختام والخراطيم والصمامات |
| يزداد وقت الحقن | لزوجة عالية أو تقييد في حركة المجرى | مراجعة عملية التلدين، والمسار، والبوابة |
| وقت المعالجة أطول من المتوقع | درجة حرارة القالب المنخفضة أو غير المتساوية | قياس درجات حرارة القالب الفعلية |
| فتح القالب يستغرق وقتاً طويلاً جداً | ضربة فتح مفرطة | تأكيد تصريح الإزالة المطلوب |
| عملية إزالة الأجزاء غير متناسقة | صعوبة في التحرير أو تصميم رديء لقاذف الخراطيش | مراجعة سطح القالب وعملية الإخراج |
| يؤدي التنظيف إلى تعطيل الإنتاج | انسداد فتحات التهوية بسبب الوميض أو البقايا | تحقق من حجم الحقنة، وعمق فتحة التهوية، وملاءمة القالب. |
| انتظار آلة متعددة المحطات | المحطات غير متوازنة بشكل جيد | قارن أوقات المعالجة والحقن والتفريغ |
| يرتفع معدل الرفض بعد التحسين | تغيرت المعايير بشكل مفرط | العودة إلى نافذة العملية التي تم التحقق منها |
| لا يزال الإنتاج اليومي منخفضاً | وقت التوقف خارج دورة تشغيل الآلة | توقفات التسجيل، وعمليات التغيير، وتأخيرات المشغلين |
تحسين وقت الدورة خطوة بخطوة
الخطوة 1: تحديد خط الأساس
سجل دورة إنتاج كاملة واحدة على الأقل في ظل ظروف مستقرة.
قم بقياس كل مرحلة من مراحل الدورة، وإنتاج الأجزاء المقبولة، ومعدل الرفض، ووقت التوقف.
الخطوة الثانية: تحديد نقطة الاختناق
حدد المرحلة التي تحدد بداية دورة الإنتاج التالية.
افصل وقت تشغيل الآلة، ووقت المواد، ووقت القالب، ووقت المشغل.
الخطوة 3: التحقق من متطلبات الجودة
تأكد من الأبعاد والخصائص الفيزيائية ومستوى المعالجة وجودة السطح ومعايير الفحص قبل تغيير الإعدادات.
الخطوة الرابعة: تغيير متغير واحد
اضبط أحد المعايير في كل مرة حتى يمكن قياس تأثيره.
الخطوة 5: استخدم تعديلات صغيرة
قلل الوقت أو زد السرعة تدريجياً. التغييرات الكبيرة تزيد من احتمالية عدم استقرار العملية.
الخطوة 6: التحقق من صحة الدورات المتتالية
لا يُعدّ قبول جزء واحد دليلاً على استقرار العملية. راجع اللقطات المتتالية في ظل ظروف الإنتاج العادية.
الخطوة 7: حساب الناتج المقبول
قارن عدد الأجزاء المقبولة في الساعة قبل التغيير وبعده.
الخطوة 8: توثيق نافذة العملية
سجل الإعدادات العادية وحدود التعديل المسموح بها للمشغلين.
المعلومات المطلوبة لتقييم زمن الدورة
قبل التوصية بتغييرات في المعدات أو العمليات، يرجى تقديم ما يلي:
- نوع مركب المطاط
- بيانات معالجة المركب والحرق
- رسم المنتج
- وزن المنتج
- سمك الجدار
- أدخل المعلومات
- أبعاد القالب
- عدد التجاويف
- وزن العداء
- انهيار الدورة الحالية
- وقت المعالجة الحالي
- معدل الرفض الحالي
- الناتج المستهدف
- المشغلون المتاحون
- متطلبات الأتمتة
- تخطيط المصنع
تساعد هذه المعلومات في تحديد ما إذا كانت الفرصة الرئيسية تكمن في الآلة أو القالب أو المركب أو عملية المناولة أو تخطيط الإنتاج.
الأسئلة الشائعة
ما هو الوقت النموذجي لدورة قولبة حقن المطاط؟
لا يوجد وقت دورة عالمي. يعتمد ذلك على المركب، وسماكة المنتج، ودرجة حرارة القالب، وعدد التجاويف، وطريقة الحقن، ومتطلبات المعالجة، ومستوى الأتمتة.
أي مرحلة تستغرق عادةً أطول وقت؟
تُعدّ عملية الفلكنة عادةً أطول مراحل الإنتاج، لا سيما بالنسبة للمنتجات المطاطية السميكة. ولا يزال يتعين تأكيد الاختناقات الفعلية من خلال بيانات الإنتاج.
هل يمكن أن تؤدي درجة حرارة القالب المرتفعة إلى تقليل وقت الدورة؟
قد تؤدي درجات الحرارة المرتفعة إلى تسريع عملية المعالجة، ولكنها قد تقلل أيضًا من سلامة المنتج من الاحتراق وتؤثر على خصائص التعبئة أو المنتج نفسه. أي تغيير يتطلب التحقق منه بشكل دقيق.
هل يمكن زيادة سرعة الحقن لتقليل زمن الدورة؟
نعم، ضمن نطاق المعالجة المستقرة للمركب والقالب. السرعة المفرطة قد تتسبب في انحباس الهواء، وظهور علامات احتراق، وظهور زوائد، وحركة القالب.
هل يقلل استخدام نظام الصب البارد من وقت المعالجة؟
لا يُغيّر ذلك بشكل مباشر متطلبات معالجة المنتج المصبوب. ولكنه يُقلل من نفايات قنوات الصب المعالجة، وأعمال إزالة هذه القنوات، وعمليات المعالجة الثانوية.
كيف تُحسّن الآلة متعددة المحطات الإنتاج؟
يسمح هذا النظام لوحدة حقن واحدة بخدمة عدة قوالب. يمكن معالجة قالب واحد بينما يتم حقن قالب آخر أو فتحه أو تفريغه.
هل يمكن أن تحدث عملية التلدين أثناء عملية الفلكنة؟
نعم. يمكن للعديد من آلات قولبة حقن المطاط تحضير الحقنة التالية أثناء معالجة المنتج السابق، شريطة أن يسمح تكوين الآلة والمركب بذلك.
لماذا ارتفع معدل الرفض بعد تقليل وقت الدورة؟
قد لا توفر العملية الوقت الكافي للتعبئة، أو إزالة الهواء، أو المعالجة، أو تحضير المواد بشكل مستقر. راجع المرحلة التي تم اختصارها وافحص العيوب الناتجة.
هل ينبغي قياس زمن الدورة من لقطة سريعة واحدة؟
لا. استخدم دورات مستقرة متتالية وقم بتضمين الوقت اللازم لعمليات الإنتاج الروتينية.
ما هو الأهم: وقت الدورة أم الناتج؟
يُعد عدد المنتجات المقبولة في الساعة أكثر فائدة من وقت الدورة وحده لأنه يشمل عدد التجاويف وإنتاجية الإنتاج.
كيف يمكن تقليل وقت إزالة الأجزاء؟
مراجعة شوط فتح القالب، وتصميم جهاز القذف، وسطح القالب، وهندسة المنتج، وإمكانية وصول المشغل، وخيارات الإخراج التلقائي.
ما هي البيانات التي يجب تسجيلها أثناء عملية التحسين؟
سجل أوقات مراحل الدورة، ودرجات الحرارة، وضغط الحقن، واستعادة البرغي، ووزن المنتج، ونتائج المعالجة، ومعدل الرفض، ووقت التوقف.
الخاتمة
إن تقليل زمن دورة قولبة حقن المطاط يتطلب أكثر من مجرد زيادة سرعة الماكينة أو تقصير عملية الفلكنة. يجب تقييم التغذية، والتلدين، والشفط، والحقن، والمعالجة، وحركة القالب، وفك القالب، والتنظيف كنظام إنتاجي متكامل.
يتحقق التحسين الأكبر من خلال إزالة العائق الفعلي مع الحفاظ على نطاق زمني مُعتمد للعملية. ويُعدّ معدل قبول الأجزاء في الساعة، وجودة المنتج، ووقت التوقف، مقياسًا أكثر موثوقية للنجاح من أسرع دورة فردية.
يمكن لأنظمة القنوات الباردة، والتغذية بنظام FIFO، والتحكم القابل للبرمجة في الحقن، والمعالجة الآلية، والإنتاج متعدد المحطات أن تحسن الكفاءة عند مطابقتها مع المركب والقالب وهدف الإنتاج.
شركة تاسو للتصنيع آلات تشكيل المطاط الأوتوماتيكية وأنظمة الإنتاج متعددة المحطات للأحذية والسيارات والمنتجات المطاطية الصناعية. لتقييم زمن الدورة، وتكوين القالب، وسعة الحقن، ومتطلبات الأتمتة،, اتصل بـ TASU.
