


ما هو المطاط الحراري البلاستيكي (TPR)؟
المطاط اللدن بالحرارة (TPR) مادة هجينة تجمع بين المطاط والبلاستيك، تجمع بين أفضل خصائصهما. يتميز بمرونة المطاط وسهولة معالجة البلاستيك، مما يجعله مناسبًا جدًا للقولبة بالحقن. بفضل مرونته الممتازة وملمسه الناعم وقدرته على التشكيل بأشكال معقدة، يُستخدم TPR في مجموعة متنوعة من المنتجات في قطاعات متعددة.
لماذا تختار TPR في عملية حقن القالب؟
يجمع TPR بين السمات الأصيلة للمطاط، مثل المرونة والتحمل، وسهولة المعالجة بالبلاستيك الحراري. يمنحه هذا المزيج الفريد مرونةً ومتانةً ومقاومةً فائقةً للصدمات. علاوةً على ذلك، يتميز TPR بقابلية عالية للتخصيص: إذ يمكن للمصنعين تعديل نسبة المطاط إلى البلاستيك في تركيبه لإنتاج منتجات بمستويات صلابة متفاوتة. وقد جعلت هذه الخصائص TPR مادةً مفضلةً لتصنيع منتجات مثل الأختام والمقابض والمكونات ناعمة الملمس.
فهم عملية حقن TPR
أساسيات قولبة الحقن
حقن البلاستيك هو طريقة تصنيع شائعة الاستخدام، حيث تُحقن مواد بلاستيكية أو مطاطية في قالب تحت ضغط عالٍ لتشكيل أجزاء صلبة. وتتميز هذه الطريقة بإنتاج كميات كبيرة من المنتجات ذات الأشكال المعقدة بدقة وثبات استثنائيين.
بالنسبة لـ TPR، تستفيد عملية القولبة بالحقن من مرونة المادة الشبيهة بالمطاط وقابليتها للتشكيل الشبيهة بالبلاستيك. يُحقن TPR المنصهر في قالب، حيث يتصلب ليأخذ شكل تجويف القالب. هذه العملية ليست فعالة فحسب، بل قادرة أيضًا على تصنيع قطع ذات تحمّلات أبعاد دقيقة.
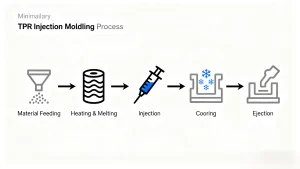
تتضمن عملية حقن القالب القياسية الخطوات الرئيسية التالية:
- تغذية المواد: يتم تحميل حبيبات TPR في قادوس الماكينة ونقلها إلى نظام قولبة الحقن.
- التسخين والصهر: داخل برميل الماكينة، يتم تسخين حبيبات TPR حتى تتحول إلى حالة منصهرة.
- الحقن: يتم حقن TPR المنصهر في تجويف القالب تحت ضغط عالٍ.
- التبريد: تبرد المادة المنصهرة وتتصلب داخل القالب.
- القذف: بمجرد أن يبرد تمامًا، يتم إزالة الجزء المصبوب من القالب وإعداده لمزيد من المعالجة أو فحص الجودة.
كيف تعمل عملية حقن TPR
تبدأ عملية حقن TPR بتغذية حبيبات TPR في قادوس آلة حقن القالب. ثم تدخل هذه الحبيبات إلى أسطوانة الآلة، حيث تُسخّن إلى درجة حرارة محددة (عادةً ما بين 180 و230 درجة مئوية) لتصبح منصهرة. بعد ذلك، يُحقن TPR المنصهر في قالب مُصمم مسبقًا تحت ضغط عالٍ، لضمان ملء التجويف بالكامل ومحاكاة شكل القالب بدقة.
بعد الحقن، يُبرَّد الجزء المصبوب باستخدام قوالب مبردة بالهواء أو بالماء. يُعدّ وقت التبريد بالغ الأهمية، إذ يضمن تماسك المادة بشكل متجانس، وهو أمرٌ أساسيٌّ لتحقيق دقة أبعاد دقيقة وتشطيب سطحي عالي الجودة.
بعد التبريد الكافي، يُفتح القالب، وتُطرد القطعة. تصبح القطعة جاهزةً بعد ذلك للمعالجة اللاحقة - مثل إزالة المواد الزائدة - أو لإجراء فحوصات صارمة لمراقبة الجودة.
درجة حرارة حقن TPR
يعد التحكم في درجة الحرارة عاملاً محوريًا في إدارة درجة حرارة حقن TPR، حيث يؤثر بشكل مباشر على كل من قابلية تدفق المادة والخصائص النهائية للجزء المصبوب.
درجة حرارة الانصهار
تتراوح درجة حرارة انصهار TPR عادةً بين 180 و230 درجة مئوية، مع اختلافات تبعًا لنوع TPR. تُحسّن درجة حرارة الانصهار الأعلى من سيولة المادة، مما يُقلل من خطر العيوب، مثل عدم اكتمال التعبئة (المعروفة باسم "الحقن القصيرة") في القوالب ذات الأشكال الهندسية المعقدة.
درجة حرارة القالب
عادةً ما تتراوح درجة حرارة قالب حقن TPR بين 30 و80 درجة مئوية. تُسرّع درجة حرارة القالب المنخفضة عملية التبريد، مما يُحسّن الإنتاج بكميات كبيرة. في المقابل، تُسهم درجة حرارة القالب المرتفعة في تحسين جودة السطح وتشطيبات أكثر سلاسة للمنتج النهائي. غالبًا ما تُضبط درجة حرارة القالب الدقيقة بناءً على الخصائص المطلوبة للجزء النهائي.
وقت التبريد
يتأثر وقت التبريد بعاملين رئيسيين: التوصيل الحراري لمادة TPR وسمك القطعة المصبوبة. تبرد القطع الرقيقة أسرع من القطع السميكة بطبيعتها. لذا، يُعدّ تحقيق التوازن الأمثل في وقت التبريد أمرًا بالغ الأهمية لتجنب مشاكل مثل الالتواء أو الانكماش غير المتساوي للقطعة.

أنواع ماكينات حقن البلاستيك TPR
ما هي آلة حقن البلاستيك TPR؟
صُممت آلة حقن المطاط اللدن بالحرارة (TPR) خصيصًا لمعالجة المطاط اللدن بالحرارة مثل TPR. وهي مزودة بوحدة حقن متخصصة، ونظام تسخين، وآلية قولبة، لتلبية خصائص TPR الفريدة - مرونة المطاط التي تُشبه مرونة المطاط، بالإضافة إلى سهولة معالجة البلاستيك الحراري.
على الرغم من أن هذه الآلات تشترك في مكونات أساسية مع معدات قولبة الحقن القياسية، إلا أنها تتميز بتحسينات متخصصة، بما في ذلك أنظمة تحكم أكثر دقة في درجة الحرارة وقدرات ضغط حقن أقوى. هذه التعديلات ضرورية للتعامل مع الخصائص الريولوجية (المتعلقة بالتدفق) الخاصة بـ TPR.
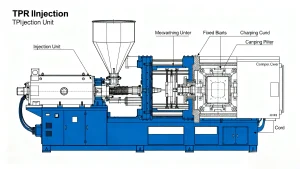
تتضمن المكونات الرئيسية لآلة قولبة الحقن TPR ما يلي:
- وحدة الحقن: وهي المسؤولة عن صهر مادة TPR وحقنها في القالب.
- وحدة التثبيت: تقوم بتأمين نصفي القالب معًا أثناء مرحلتي الحقن والتبريد.
- القالب: التجويف الذي يتم فيه حقن TPR المنصهر وتشكيله في المنتج النهائي.
اختيار آلة حقن TPR المناسبة
يجب أن تؤخذ عدة عوامل في الاعتبار عند اختيار آلة حقن البلاستيك الحراري لضمان الأداء الأمثل وجودة المنتج:
- حجم الآلة: يجب أن يتناسب حجم الآلة مع أبعاد المنتج المُصنّع وتعقيده. تتطلب المنتجات الأكبر حجمًا أو الأكثر تعقيدًا آلات ذات سعة حقن أكبر ومساحات قوالب أكبر.
- قوة التثبيت: تشير إلى الضغط المُطبّق لإبقاء القالب مغلقًا أثناء الحقن. للحصول على مادة TPR مرنة ومرنة، يجب اختيار قوة التثبيت بعناية لتجنب ضغط المادة بشكل مفرط، مما قد يُشوّه القطعة أو يُسبب عيوبًا.
- ضغط الحقن: بفضل مرونة TPR، قد يتطلب الأمر ضغط حقن أعلى لملء قوالب ذات تفاصيل دقيقة أو جدران رقيقة. من الضروري اختيار آلة قادرة على توفير الضغط المطلوب مع الحفاظ على الدقة.
- إمكانيات التسخين والتبريد: تعتمد تقنية TPR على تحكم دقيق في التسخين والتبريد للحفاظ على درجات حرارة موحدة طوال عملية التشكيل. تساعد الآلات المجهزة بأنظمة تحكم متقدمة في درجة الحرارة على ضمان جودة ثابتة للأجزاء ومنع عيوب مثل الالتواء أو التبريد غير المتساوي.
الابتكارات في آلات تشكيل TPR
ركزت التطورات الحديثة في ماكينات حقن البلاستيك الحراري (TPR) بشكل أساسي على تعزيز الكفاءة وتحسين جودة القطع. ومن أبرز هذه الابتكارات:
- ماكينات حقن القالب الكهربائية: توفر تحكمًا فائقًا ودقة أعلى وكفاءة طاقة أكبر مقارنة بالماكينات الهيدروليكية التقليدية.
- التحكم المتقدم في درجة الحرارة: تتميز الآلات الحديثة بأنظمة تدفئة وتبريد أكثر دقة، مما يقلل من أوقات دورة الإنتاج ويحسن الاتساق عبر دفعات الأجزاء.
- قوالب متعددة التجاويف: تم تصميم الآلات المعاصرة للعمل مع قوالب متعددة التجاويف، مما يزيد من معدلات الإنتاج ويخفض التكاليف لكل وحدة من خلال تصنيع أجزاء متعددة في وقت واحد في دورة واحدة.
العوامل المؤثرة على عملية حقن مادة TPR
خصائص المواد
الخصائص الفريدة لـ TPR - مثل المرونة، والملمس الناعم، والكثافة المنخفضة - تجعلها مثالية لعملية قولبة الحقن، ولكنها تشكل أيضًا عملية قولبة حقن مادة TPR:
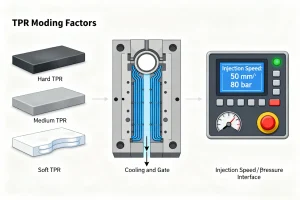
- الصلابة: يمكن تعديل صلابة TPR بتغيير تركيبته، مما يؤثر على أدائه أثناء الصب. غالبًا ما تتطلب درجات TPR الأكثر ليونة تحكمًا أدق في سرعة الحقن والضغط.
- المرونة: تؤثر مرونة المادة على وقت التبريد وقدرة القالب على الحفاظ على شكل الجزء أثناء التصلب.
- التوصيل الحراري: يبرد البلاستيك الحراري البلاستيكي (TPR) ببطء أكثر من البلاستيك العادي نظرًا لخصائصه الحرارية. وهذا يتطلب إدارة دقيقة لدرجة الحرارة لتجنب عيوب مثل التشويه أو عدم تناسق الأبعاد.
اعتبارات تصميم القالب
يُعد تصميم القالب أمرًا بالغ الأهمية لنجاح عملية حقن مادة TPR. وتشمل اعتبارات التصميم الرئيسية ما يلي:
- تصميم البوابة: يجب وضع البوابة (حيث يدخل TPR المنصهر إلى القالب) بشكل صحيح وتحديد حجمها لضمان تدفق المواد بشكل متساوٍ، مما يقلل من خطر العيوب مثل اللقطات القصيرة.
- التهوية: تسمح التهوية الفعالة للهواء المحبوس بالخروج من تجويف القالب أثناء الحقن، مما يمنع فقاعات الهواء أو تراكم الضغط الذي قد يؤدي إلى تشويه الجزء.
- قنوات التبريد: يجب تصميم قنوات تبريد القالب بشكل استراتيجي لضمان تبريد متساوٍ للقطعة. غالبًا ما يؤدي التبريد غير المتساوي إلى تشوهات أو عيوب في السطح.
سرعة الحقن والضغط
تؤثر سرعة الحقن والضغط بشكل كبير على جودة المنتج النهائي:
- سرعة الحقن: تضمن السرعات العالية ملء TPR المصهور للقالب بسرعة وبشكل متساوٍ، وهو أمر بالغ الأهمية للأشكال المعقدة. مع ذلك، قد تُسبب السرعات العالية جدًا عيوبًا مثل الوميض (تسرب المادة الزائدة من طبقات القالب) أو تدهور المادة.
- ضغط الحقن: يضمن الضغط المناسب ملء القالب بالكامل، والتقاط أدق التفاصيل. قد يؤدي الضغط غير الكافي إلى لقطات قصيرة، بينما قد يؤدي الضغط الزائد إلى وميض.
تطبيقات صب TPR
الصناعات التي تستخدم حقن TPR
إن الخصائص الفريدة لـ TPR - المرونة والمتانة وسهولة المعالجة - تجعل عملية صب TPR ذات قيمة لا تقدر بثمن في مختلف الصناعات:
- صناعة السيارات: يستخدم TPR على نطاق واسع للمكونات التي تتطلب المرونة والمتانة، بما في ذلك الأختام والحشيات المقاومة للحرارة والمواد الكيميائية، وشرائط الصدمات الناعمة والمقابض الداخلية، والخراطيم والأنابيب القوية.
- صناعة الأحذية: يُعدّ المطاط الحراري (TPR) مادة شائعة في صناعة نعل الأحذية، إذ يجمع بين المرونة والمتانة والراحة. ويمكن إنتاجه بكميات كبيرة بكفاءة، مما يجعله مناسبًا للأحذية الرياضية والرياضية على حد سواء.
- السلع الاستهلاكية: تُستخدم هذه المادة في صناعة مقابض الأدوات وأدوات المطبخ الناعمة، ولوحات المفاتيح الخاصة بأجهزة التحكم عن بعد والهواتف، ومقابض المعدات الرياضية.
- الصناعة الطبية: يتم استخدام درجات TPR المتوافقة حيوياً في الأنابيب الطبية المرنة، والأختام المحكمة الإغلاق للأجهزة الطبية، والمقابض المريحة للأدوات الجراحية.
- صناعة الإلكترونيات: يعمل TPR كعازل مرن للأسلاك والكابلات، وكحافظات ناعمة الملمس تمتص الصدمات للهواتف الذكية والأجهزة اللوحية.
المنتجات الشائعة المصنوعة من قوالب TPR
يتم استخدام قالب TPR لتصنيع مجموعة واسعة من المنتجات اليومية، بما في ذلك:
- نعال الأحذية (الأحذية الكاجوال والرياضية)
- مقابض الأدوات والمقابض
- الأختام والحشيات للاستخدام في السيارات والصناعة
- الألعاب المرنة والسلع الرياضية (على سبيل المثال، الكرات، والحشوات الواقية)
- حافظات الهواتف المحمولة الماصة للصدمات
الملخص
المطاط اللدن بالحرارة (TPR) مادة هجينة متعددة الاستخدامات، ويستفيد تشكيله من خصائصه المطاطية-البلاستيكية لإنتاج قطع عالية الجودة وقابلة للتخصيص. تعتمد عملية تشكيله بالحقن، والتي تشمل تغذية المواد وتسخينها وحقنها وتبريدها وإخراجها، بشكل كبير على التحكم الدقيق في درجة حرارة تشكيله بالحقن (180-230 درجة مئوية للصهر، و30-80 درجة مئوية للقوالب) لضمان تدفق المواد وتجنب عيوب مثل الالتواء. تُعد آلات تشكيل حقن TPR المتخصصة، المزودة بأنظمة حقن وتثبيت وتحكم في درجة الحرارة مصممة خصيصًا، أساسية لضمان استمرارية الإنتاج، كما تُعزز الابتكارات، مثل الآلات الكهربائية، الكفاءة بشكل أكبر. تؤثر عوامل مثل خصائص مادة TPR (الصلابة والمرونة) وتصميم القالب (الفتح والتهوية) ومعايير الحقن بشكل مباشر على نجاح تشكيله بالحقن. في نهاية المطاف، يُلبي تشكيل حقن TPR احتياجات قطاعات متنوعة، من السيارات إلى الصناعات الطبية، مما يُثبت دوره كحل تصنيعي رئيسي لمنتجات مرنة ومتينة وسهلة الاستخدام.
